Creality 크리얼리티 K1 K1Max 맥스 펌웨어 업데이트 가이드 동영상
크리얼리티 K1, K1Max맥스 3D 프린터 펌웨어 업데이트 동영상입니다.
제품관련 판매문의는 덕유항공으로 연락주시면 답변드리고 있습니다
카톡:DYAIR
E-mail: dyairkorea@gmail.com
크리얼리티 K1, K1Max맥스 3D 프린터 펌웨어 업데이트 동영상입니다.
제품관련 판매문의는 덕유항공으로 연락주시면 답변드리고 있습니다
카톡:DYAIR
E-mail: dyairkorea@gmail.com
뱀부랩 H2D 슬라이서(Bambu Studio) 추천 세팅값 및 출력 실패 해결 팁
3D 프린터를 사용하다 보면 같은 장비와 필라멘트를 사용하더라도 출력 결과가 크게 달라지는 경우가 있습니다.
어떤 모델은 표면이 매끄럽고 정교하게 출력되지만, 다른 모델은 첫 레이어부터 들뜨거나 출력 중 필라멘트가 엉키는 문제가 발생하기도 합니다.
이러한 차이를 만드는 중요한 요소 중 하나가 바로 슬라이서 설정값입니다.
특히 뱀부랩 H2D(Bambu Lab H2D)는 듀얼 노즐과 고속 CoreXY 구조, 능동 가열 챔버를 갖춘 프리미엄 3D 프린터인 만큼 소재와 모델에 적합한 설정을 사용하는 것이 중요합니다.
오늘은 뱀부랩 H2D 사용자들을 위해 Bambu Studio 추천 세팅값부터 PLA·PETG·ABS·ASA 소재별 설정, 출력 실패 해결 방법까지 자세하게 정리해 보겠습니다.
처음 H2D를 사용하는 분들은 물론 출력 품질을 개선하고 싶은 사용자에게도 도움이 될 만한 내용입니다.
1. Bambu Studio란 무엇일까?
Bambu Studio는 뱀부랩 3D 프린터를 위한 슬라이싱 소프트웨어입니다.
STL, 3MF, STEP 등의 3D 모델을 불러온 뒤 프린터가 실제로 출력할 수 있도록 이동 경로와 적층 조건을 계산해 줍니다.
단순히 모델을 변환하는 프로그램이 아니라 출력 품질과 속도, 필라멘트 사용량까지 관리하는 중요한 도구입니다.
특히 H2D에서는 두 개의 노즐에 사용할 필라멘트를 배정하고 멀티 소재 출력을 준비하는 역할도 담당합니다.
2. 출력 전에 H2D 프린터 프로파일부터 확인하기
Bambu Studio에서 가장 먼저 확인해야 할 것은 프린터 프로파일입니다.
프린터 목록에서 Bambu Lab H2D와 실제 장착된 노즐 직경이 일치하는지 확인해야 합니다.
기본 0.4mm 노즐을 사용하는 경우 0.4mm 구성에 맞는 H2D 프로파일을 선택하면 됩니다.
또한 프린터와 연결된 상태라면 Sync info 기능으로 노즐 및 필라멘트 정보를 동기화할 수 있습니다.
노즐 크기와 슬라이서 설정이 다르면 압출량 계산이나 출력 경로에 문제가 생길 수 있기 때문에 반드시 확인해야 합니다.
3. 소재별 추천 온도 설정
가장 궁금해하는 설정은 역시 노즐 온도와 베드 온도입니다.
다음은 H2D의 0.4mm 노즐과 Textured PEI 플레이트를 기준으로 참고할 만한 Bambu Studio 프로파일 값입니다.
|
필라멘트 프로파일 |
노즐 온도 |
베드 온도 |
챔버 설정 |
|---|---|---|---|
|
Bambu PLA Basic |
220℃ |
55℃ |
일반적으로 가열 불필요 |
|
Generic PETG |
255℃ |
70℃ |
일반적으로 가열 불필요 |
|
Bambu PETG HF |
245℃ |
70℃ |
일반적으로 가열 불필요 |
|
Generic ABS |
270℃ |
90℃ |
약 60℃ |
|
Bambu ASA |
270℃ |
100℃ |
약 65℃ |
위 수치는 해당 프로파일을 기준으로 한 참고값이며, 모든 브랜드의 필라멘트에 적용할 수 있는 공통 정답은 아닙니다.
같은 PETG라도 일반 PETG와 고속 출력용 PETG HF의 권장값이 다릅니다.
따라서 처음에는 제조사 전용 프로파일을 사용하고, 문제가 발생했을 때 한 가지 설정씩 조정하는 방법을 추천합니다.
4. 레이어 높이는 0.20mm부터 시작하기
레이어 높이(Layer Height)는 한 층을 얼마나 두껍게 쌓을지를 결정하는 설정입니다.
H2D의 기본 0.4mm 노즐에서는 다음과 같이 활용할 수 있습니다.
|
레이어 높이 |
추천 용도 |
|---|---|
|
0.08~0.12mm |
피규어, 작은 글자, 정밀 외관 |
|
0.16mm |
표면 품질을 중시하는 일반 모델 |
|
0.20mm |
일반적인 출력, 속도와 품질의 균형 |
|
0.24~0.28mm |
빠른 시제품 제작, 비교적 단순한 부품 |
처음 사용하는 분이라면 0.20mm Standard 프리셋을 추천합니다.
뱀부랩 공식 H2D 설명서에서도 0.4mm 노즐을 사용하는 대부분의 모델에 대해 0.20mm를 품질과 효율의 균형이 좋은 레이어 높이로 안내하고 있습니다.
레이어 높이를 낮추면 세부 표현에 유리하지만 출력 시간은 증가합니다.
5. 첫 레이어 속도는 안정적으로 설정하기
3D 프린팅에서 가장 중요한 순간은 첫 번째 레이어입니다.
첫 레이어가 베드에 제대로 붙지 않으면 이후 출력이 아무리 정교해도 실패할 가능성이 높습니다.
Bambu Studio의 Speed 설정에서 Initial Layer Speed를 확인할 수 있습니다.
첫 레이어 접착 문제가 있다면 일반 PLA 기준으로 약 30~50mm/s부터 테스트해 볼 수 있습니다.
기본 프로파일에서 문제가 없다면 굳이 속도를 낮출 필요는 없습니다.
속도 조절보다 먼저 베드 청결과 레벨링 상태를 확인하는 것이 중요합니다.
6. 외벽 속도를 조절해 표면 품질 높이기
H2D는 빠른 출력이 가능한 프린터지만 최대 속도가 항상 최고의 출력 품질을 의미하지는 않습니다.
특히 외관이 중요한 모델에서는 외벽(Outer Wall)의 출력 속도가 영향을 줄 수 있습니다.
표면에 진동 무늬나 불규칙한 광택이 나타난다면 기본 프로파일을 기준으로 외벽 속도를 약 10~20% 낮춰 비교해 보세요.
필요할 경우 100~150mm/s 수준의 보수적인 외벽 속도로 테스트할 수도 있습니다.
다만 이 수치는 모든 필라멘트에 대한 공식 권장 속도가 아닌 품질 개선을 위한 실험적인 시작 범위입니다.
7. 벽 두께와 인필 밀도 설정하기
출력물의 강도를 높이고 싶다면 벽 두께와 내부 채움 밀도를 함께 고려해야 합니다.
Bambu Studio에서는 Strength 항목에서 관련 설정을 변경할 수 있습니다.
일반적인 비구조용 출력물에는 다음과 같은 값을 시작점으로 사용할 수 있습니다.
Wall Loops: 3개
Sparse Infill Density: 15~20%
Sparse Infill Pattern: Gyroid
Top Shell Layers: 4~5개
강도가 중요한 부품이라면 벽 개수를 늘리고 실제 하중 방향에 맞게 모델을 설계하는 것이 좋습니다.
단순히 인필을 100%로 높이는 것이 항상 가장 효율적인 방법은 아닙니다.
8. 최대 체적 유량을 무작정 높이지 않기
고속 3D 프린터를 사용할 때 놓치기 쉬운 값이 Max Volumetric Speed입니다.
이는 노즐이 단위 시간에 얼마나 많은 양의 필라멘트를 용융·압출할 수 있는지를 제한하는 설정입니다.
예를 들어 H2D용 Bambu Studio 프로파일에는 다음과 같은 값이 사용됩니다.
|
프로파일 |
최대 체적 유량 |
|---|---|
|
Bambu PLA Basic |
25mm³/s |
|
Generic PETG |
12mm³/s |
|
Bambu PETG HF |
25mm³/s |
일반 PETG 프로파일과 PETG HF 프로파일 사이에 큰 차이가 있다는 점이 중요합니다.
프린터 자체가 빠르다고 해서 필라멘트의 최대 체적 유량을 무작정 높이면 압출 부족과 레이어 결합 불량이 발생할 수 있습니다.
사용하는 소재에 맞는 프로파일을 유지하고, 필요할 때 별도의 유량 테스트를 진행하는 것이 좋습니다.
9. Flow Ratio 보정으로 압출량 개선하기
Flow Ratio는 실제 출력되는 필라멘트의 양을 조절하는 값입니다.
설정값이 너무 높으면 표면에 필라멘트가 과도하게 쌓이거나 모서리가 부풀어 오를 수 있습니다.
반대로 너무 낮으면 출력물 표면에 틈이 생기고 내부 채움이 부족해집니다.
Bambu Studio의 Calibration 기능을 이용하면 필라멘트의 압출 상태를 점검하고 보정할 수 있습니다.
필라멘트 제조사나 종류를 변경했을 때, 또는 지속적인 과압출·저압출 문제가 나타날 때 활용하면 좋습니다.
기본 프로파일이 정상적으로 출력된다면 Flow Ratio를 임의로 바꾸지 않는 것을 추천합니다.
10. 냉각팬 설정은 소재마다 다르게
3D 프린터의 냉각팬은 출력물의 형태와 표면 품질에 영향을 줍니다.
PLA는 비교적 빠른 냉각이 필요한 반면 ABS와 ASA는 급격한 냉각으로 뒤틀림이나 레이어 균열이 발생할 수 있습니다.
예를 들어 Bambu PLA Basic의 H2D 프로파일은 부품 냉각팬을 60~80% 범위에서 사용하고, Bambu PETG HF는 20~30% 범위에서 사용하도록 설정되어 있습니다.
이처럼 소재에 따라 차이가 크므로 냉각팬을 항상 100%로 설정하는 것은 좋지 않습니다.
특히 ABS·ASA 출력 시에는 가열 챔버를 활용하고 급격한 외부 공기 유입을 피하는 것이 중요합니다.
반대로 PLA 출력 중 챔버 온도가 과도하게 높아져 필라멘트 공급 문제가 발생한다면 냉각·환기 상태를 점검해야 합니다.
11. 리트랙션 설정은 기본값부터 사용하기
리트랙션(Retraction)은 노즐이 이동할 때 필라멘트를 약간 되당겨 흘러내림을 줄이는 기능입니다.
리트랙션이 적절하지 않으면 출력물 사이에 가느다란 실이 생기는 스트링잉(Stringing)이 발생할 수 있습니다.
하지만 리트랙션 거리를 무작정 늘리면 압출 불안정이나 공급 문제가 생길 수 있습니다.
H2D에서는 먼저 선택한 노즐·필라멘트 프로파일의 기본값을 유지하고, 필라멘트 건조 상태와 노즐 온도를 확인하는 것이 좋습니다.
스트링잉이 계속된다면 작은 테스트 모델을 출력하면서 값을 조금씩 조정하는 방법을 추천합니다.
12. 서포트 설정으로 복잡한 출력물 제작하기
오버행이 큰 모델이나 공중에 떠 있는 구조를 출력할 때는 서포트가 필요합니다.
Bambu Studio의 Support 메뉴에서 자동 서포트와 트리 서포트를 설정할 수 있습니다.
일반적인 피규어나 복잡한 외형에는 Tree Support가 유용한 경우가 많습니다.
서포트가 불필요하게 많이 생성된다면 모델의 배치 방향과 서포트 각도를 함께 확인해 보세요.
단, 서포트를 무조건 줄이면 공중에 떠 있는 구조가 제대로 출력되지 않을 수 있습니다.
13. 듀얼 노즐 전용 서포트 설정 활용하기
H2D의 강점은 두 개의 노즐에 서로 다른 소재를 사용할 수 있다는 것입니다.
예를 들어 모델은 PLA로 출력하고 별도의 노즐에 호환 서포트 소재를 장착할 수 있습니다.
Bambu Studio의 Filament for Supports 항목에서 서포트 베이스와 인터페이스에 사용할 소재를 지정합니다.
서포트 접촉면의 Top Z Distance 역시 중요한 설정입니다.
일반적으로 0.20mm 레이어 높이에서 같은 소재로 서포트를 제작한다면 약 0.20mm를 시작점으로 사용할 수 있습니다.
반면 제조사가 호환성을 보증하는 전용 서포트 인터페이스 소재를 사용할 때는 0mm 설정이 가능한 경우도 있습니다.
다만 서로 다른 필라멘트의 접착 특성에 따라 결과가 달라지므로 전용 소재의 권장 프로파일을 우선 적용해야 합니다.
14. 브림 설정으로 베드 접착력 높이기
출력물의 바닥 면적이 작거나 모서리가 들뜨는 경우에는 Brim 기능이 도움이 됩니다.
브림은 출력물 가장자리 주변에 얇은 테두리를 추가해 베드와 접촉하는 면적을 넓히는 기능입니다.
접착 문제가 있을 때는 약 5~8mm의 브림 폭을 테스트 시작점으로 사용할 수 있습니다.
특히 길고 얇은 부품이나 ABS·ASA처럼 수축이 큰 소재에서 도움이 될 수 있습니다.
다만 브림은 후처리가 필요하고 재료 사용량도 증가하므로 꼭 필요한 모델에 선택적으로 적용하는 것이 좋습니다.
15. 듀얼 노즐의 필라멘트 배정 확인하기
H2D에서 멀티 컬러 출력을 진행할 때는 좌우 노즐에 어떤 필라멘트가 연결되어 있는지 확인해야 합니다.
특히 AMS를 사용하는 경우 모델의 필라멘트 배정과 실제 장착 상태가 일치해야 합니다.
출력 전에 Preview 화면에서 필라멘트별 경로와 노즐 배정을 확인하는 것이 좋습니다.
또한 한쪽 노즐만 사용할 수 있는 출력 영역과 두 노즐이 함께 사용할 수 있는 영역이 다르므로 모델 배치 위치도 확인해야 합니다.
16. Prime Tower와 퍼지 설정 확인하기
멀티 컬러나 멀티 소재 출력에서는 Prime Tower와 퍼지 설정이 중요합니다.
Prime Tower는 소재 전환 후 압출 상태를 안정화하기 위한 구조물입니다.
퍼지량을 줄이면 재료 낭비를 줄일 수 있지만 너무 과하게 줄이면 색상이 섞이거나 소재 전환 직후 압출이 불안정해질 수 있습니다.
특히 서로 다른 소재를 사용하는 경우에는 Prime Tower를 무조건 비활성화하기보다 기본 프로파일과 테스트 결과를 기준으로 조정하는 것이 좋습니다.
17. 슬라이싱 미리보기는 반드시 확인하기
설정을 모두 완료했다면 Slice Plate를 실행한 뒤 Preview 화면을 확인해야 합니다.
여기서는 실제 출력 경로와 서포트, 필라멘트 사용량, 예상 출력 시간을 살펴볼 수 있습니다.
중요한 부분은 다음과 같습니다.
첫 레이어의 접촉 면적이 충분한지
오버행에 필요한 서포트가 생성됐는지
내부 인필이 적절하게 구성됐는지
좌우 노즐에 필라멘트가 제대로 배정됐는지
불필요한 퍼지나 Prime Tower가 과도하게 생성되지 않았는지
실제 출력 전에 미리보기 화면을 확인하는 습관만으로도 일부 출력 실패와 재료 낭비를 예방할 수 있습니다.
뱀부랩 H2D 출력 실패 해결 팁
추천 세팅값을 사용하더라도 출력 실패는 발생할 수 있습니다.
중요한 것은 실패 원인을 구분하고 적절한 방법으로 해결하는 것입니다.
18. 첫 레이어가 베드에 붙지 않는 경우
가장 흔한 문제 중 하나가 첫 레이어 접착 불량입니다.
출력 시작 직후 필라멘트가 베드에 붙지 않고 노즐을 따라 끌려다니거나 뭉치는 현상입니다.
해결 방법
실제 빌드 플레이트와 Bambu Studio의 플레이트 설정이 일치하는지 확인합니다.
플레이트를 따뜻한 물과 중성세제로 세척하고 완전히 건조합니다.
자동 베드 레벨링을 다시 실행합니다.
필요하면 첫 레이어 속도를 낮춥니다.
접착 면적이 작은 모델에는 브림을 추가합니다.
특히 표면에 묻은 손의 유분은 접착력에 영향을 줄 수 있으므로 세척 후 출력면을 만지지 않는 것이 좋습니다.
19. 출력물 모서리가 들뜨는 워핑 현상
출력 도중 모델의 모서리가 위로 휘어 올라가는 현상을 워핑(Warping)이라고 합니다.
주로 온도 변화와 소재 수축, 부족한 베드 접착력 때문에 발생합니다.
해결 방법
필라멘트에 맞는 베드 온도를 확인합니다.
브림을 추가해 접착 면적을 늘립니다.
ABS·ASA 출력에서는 가열 챔버를 활용합니다.
냉각팬이 과도하게 작동하지 않는지 확인합니다.
모델의 배치 방향을 변경하거나 분할 출력을 고려합니다.
PLA는 주로 베드 오염이나 접착 상태를 먼저 확인하고, ABS·ASA는 챔버 온도와 외부 공기 유입을 함께 점검하는 것이 좋습니다.
20. 필라멘트 실이 생기는 스트링잉 현상
출력물의 빈 공간 사이에 얇은 실처럼 필라멘트가 남는 현상을 스트링잉이라고 합니다.
PETG에서 특히 쉽게 관찰되는 문제 중 하나입니다.
해결 방법
필라멘트가 습기를 흡수하지 않았는지 확인합니다.
소재 제조사의 안내에 맞춰 건조합니다.
노즐 온도를 5℃ 정도씩 낮추며 비교 테스트합니다.
리트랙션 설정과 이동 경로를 확인합니다.
필요한 경우 Avoid Crossing Walls 옵션을 검토합니다.
가장 먼저 확인할 것은 필라멘트 상태입니다. 습기를 흡수한 소재는 슬라이서 설정만으로 문제를 해결하기 어려울 수 있습니다.
21. 출력물에 빈틈이 생기는 저압출 현상
출력물 표면에 틈이 생기거나 레이어 사이가 제대로 채워지지 않는다면 저압출(Under-extrusion)을 의심할 수 있습니다.
이는 필라멘트 공급량이 부족하거나 노즐을 통해 충분한 재료가 나오지 않을 때 나타납니다.
해결 방법
필라멘트가 정상적으로 공급되는지 확인합니다.
스풀이 걸리거나 엉키지 않았는지 점검합니다.
노즐 부분 막힘 여부를 확인합니다.
최대 체적 유량이 필라멘트 성능에 비해 높지 않은지 확인합니다.
출력 속도를 낮추거나 노즐 온도를 소폭 조정합니다.
필요하면 Flow Ratio를 재보정합니다.
프린터가 빠르더라도 필라멘트의 용융 능력이 충분하지 않으면 저압출이 발생할 수 있습니다.
22. 표면이 울퉁불퉁한 과압출 현상
반대로 필라멘트가 지나치게 많이 나오면 표면이 부풀거나 모서리에 재료가 쌓이는 문제가 발생합니다.
해결 방법
Flow Ratio 설정값을 확인합니다.
선택한 필라멘트 프로파일이 올바른지 점검합니다.
노즐 온도가 지나치게 높지 않은지 확인합니다.
압출 보정을 다시 진행합니다.
과압출이 의심된다고 해서 온도와 유량을 동시에 크게 변경하기보다 한 가지 요소씩 조정하는 것이 원인 파악에 유리합니다.
23. 오버행과 브리지가 처지는 경우
모델의 돌출부가 아래로 늘어지거나 공중에 연결되는 부분이 제대로 형성되지 않는 경우입니다.
해결 방법
오버행 부위의 속도를 낮춥니다.
소재에 맞는 범위에서 부품 냉각을 조정합니다.
서포트를 추가하거나 각도를 조절합니다.
모델의 방향을 변경합니다.
작은 테스트 출력으로 온도 조건을 비교합니다.
PLA는 냉각을 강화하는 방향이 도움이 될 수 있지만 ABS·ASA에서는 과도한 냉각으로 레이어 접착이 약해질 수 있으므로 주의해야 합니다.
24. 레이어 사이에 균열이 생기는 경우
레이어 사이에 틈이 벌어지는 현상은 층간 접착이 부족할 때 나타납니다.
ABS, ASA, PC 등 수축에 민감한 소재에서 발생할 수 있습니다.
해결 방법
노즐 온도가 낮지 않은지 확인합니다.
출력 속도와 최대 체적 유량을 점검합니다.
냉각팬 속도를 줄이는 방법을 검토합니다.
챔버 온도가 안정적으로 유지되는지 확인합니다.
필요하면 벽 개수와 출력 방향을 변경합니다.
이 문제는 단순한 외관 불량이 아니라 출력물의 강도에도 영향을 줄 수 있기 때문에 기능성 부품에서는 특히 중요합니다.
25. 듀얼 노즐 출력 시 색상 경계가 어긋나는 경우
H2D만의 특징적인 문제로 두 노즐이 출력한 부분 사이에 위치 오차가 발생하는 경우가 있습니다.
정확히 맞닿아야 할 색상 경계가 어긋나거나 작은 틈이 생길 수 있습니다.
해결 방법
듀얼 노즐 오프셋 보정을 다시 진행합니다.
양쪽 핫엔드가 올바르게 장착되어 있는지 확인합니다.
노즐 끝에 필라멘트 찌꺼기가 남지 않았는지 점검합니다.
보정용 출력물의 품질을 확인합니다.
고정밀 보정 시 공식 안내에 따라 카메라와 조명 상태를 점검합니다.
고정밀 오프셋 보정이 실패한다면 색상 대비가 충분한 필라멘트를 사용해 다시 테스트하는 것도 방법입니다.
26. AMS에서 필라멘트 공급 오류가 발생하는 경우
AMS를 이용하는 작업에서는 필라멘트 공급이 중단되거나 교체 과정에서 오류가 발생할 수 있습니다.
해결 방법
필라멘트 스풀이 정상적으로 회전하는지 확인합니다.
필라멘트가 엉키거나 스풀 가장자리에 걸리지 않았는지 확인합니다.
PTFE 튜브가 꺾이거나 막히지 않았는지 점검합니다.
AMS에 적합한 필라멘트인지 확인합니다.
Bambu Studio와 AMS의 필라멘트 정보가 일치하는지 확인합니다.
특히 부드러운 TPU나 일부 특수 필라멘트는 AMS 종류에 따라 호환성이 다를 수 있으므로 제조사의 호환 목록을 확인하는 것이 좋습니다.
27. 출력 가능 영역 오류가 발생하는 경우
H2D는 좌측 노즐과 우측 노즐이 출력할 수 있는 영역이 완전히 동일하지 않습니다.
따라서 슬라이서에서 출력 가능 영역 오류가 발생한다면 모델 배치와 필라멘트 배정을 확인해야 합니다.
듀얼 노즐 출력에서는 두 노즐이 공통으로 접근할 수 있는 영역 안에 모델과 필요한 서포트가 배치되어야 합니다.
모델을 중앙으로 이동하거나 노즐 배정을 변경하고 다시 슬라이싱하면 해결되는 경우가 있습니다.
출력 실패를 줄이는 실전 체크리스트
출력 버튼을 누르기 전에 다음 항목을 확인해 보세요.
H2D 프린터 및 노즐 프로파일이 일치하는가?
실제 플레이트 종류가 올바르게 선택되었는가?
소재에 맞는 노즐·베드 온도가 설정되었는가?
필라멘트가 충분히 건조되어 있는가?
첫 레이어 접착 상태가 양호한가?
Flow Ratio와 최대 체적 유량을 무리하게 변경하지 않았는가?
필요한 서포트와 브림이 설정되었는가?
좌우 노즐과 AMS의 필라멘트 배정이 정확한가?
Preview 화면에서 출력 경로를 확인했는가?
출력 후 충분히 냉각한 다음 모델을 분리할 계획인가?
이처럼 간단한 사전 점검만으로도 불필요한 출력 실패와 필라멘트 낭비를 줄이는 데 도움이 됩니다.
결론|H2D 출력 품질을 높이는 가장 좋은 방법
뱀부랩 H2D는 고속 출력과 듀얼 노즐, 자동 보정 기능을 갖춘 프리미엄 3D 프린터입니다.
하지만 장비의 성능을 충분히 활용하기 위해서는 Bambu Studio의 설정을 올바르게 이해하는 것이 중요합니다.
가장 먼저 추천하는 방법은 0.4mm 노즐에서 0.20mm Standard 프리셋으로 시작하고, 사용하는 필라멘트에 맞는 공식 프로파일을 적용하는 것입니다.
이후 출력물의 형태와 실패 증상에 따라 첫 레이어 속도, 서포트, 냉각, 유량 등을 조금씩 조정하면 됩니다.
특히 다음 세 가지를 기억하면 좋겠습니다.
첫째, 첫 레이어와 베드 접착 상태를 먼저 확인하세요. 출력 실패의 원인이 단순한 플레이트 오염이나 레벨링 문제일 수 있습니다.
둘째, 속도보다 필라멘트의 압출 안정성을 우선하세요. H2D의 높은 이동 속도와 실제 소재의 용융 능력은 별개의 문제입니다.
셋째, 듀얼 노즐의 보정 상태와 소재 배정을 점검하세요. H2D만의 멀티 소재 장점을 안정적으로 활용하기 위한 핵심입니다.
3D 프린터는 설정값 하나만으로 결과가 결정되는 장비가 아닙니다. 필라멘트 상태와 모델 구조, 프린터 관리 상태를 함께 고려해야 합니다.
뱀부랩 H2D 사용자라면 오늘 소개한 Bambu Studio 추천 세팅값과 출력 실패 해결 팁을 참고해 자신에게 맞는 출력 프로파일을 만들어 보시기 바랍니다.
작은 설정 차이가 출력 품질과 작업 효율에 큰 변화를 가져올 수 있습니다.
참고 자료
추천 해시태그
#뱀부랩H2D #BambuStudio #뱀부스튜디오 #3D프린터세팅 #3D프린터출력실패 #3D프린터설정 #H2D설정 #3D프린터출력품질 #뱀부랩 #듀얼노즐 #PLA출력 #PETG출력 #ABS출력 #ASA출력 #3D프린팅팁 #슬라이서추천 #필라멘트설정 #3D프린터문제해결
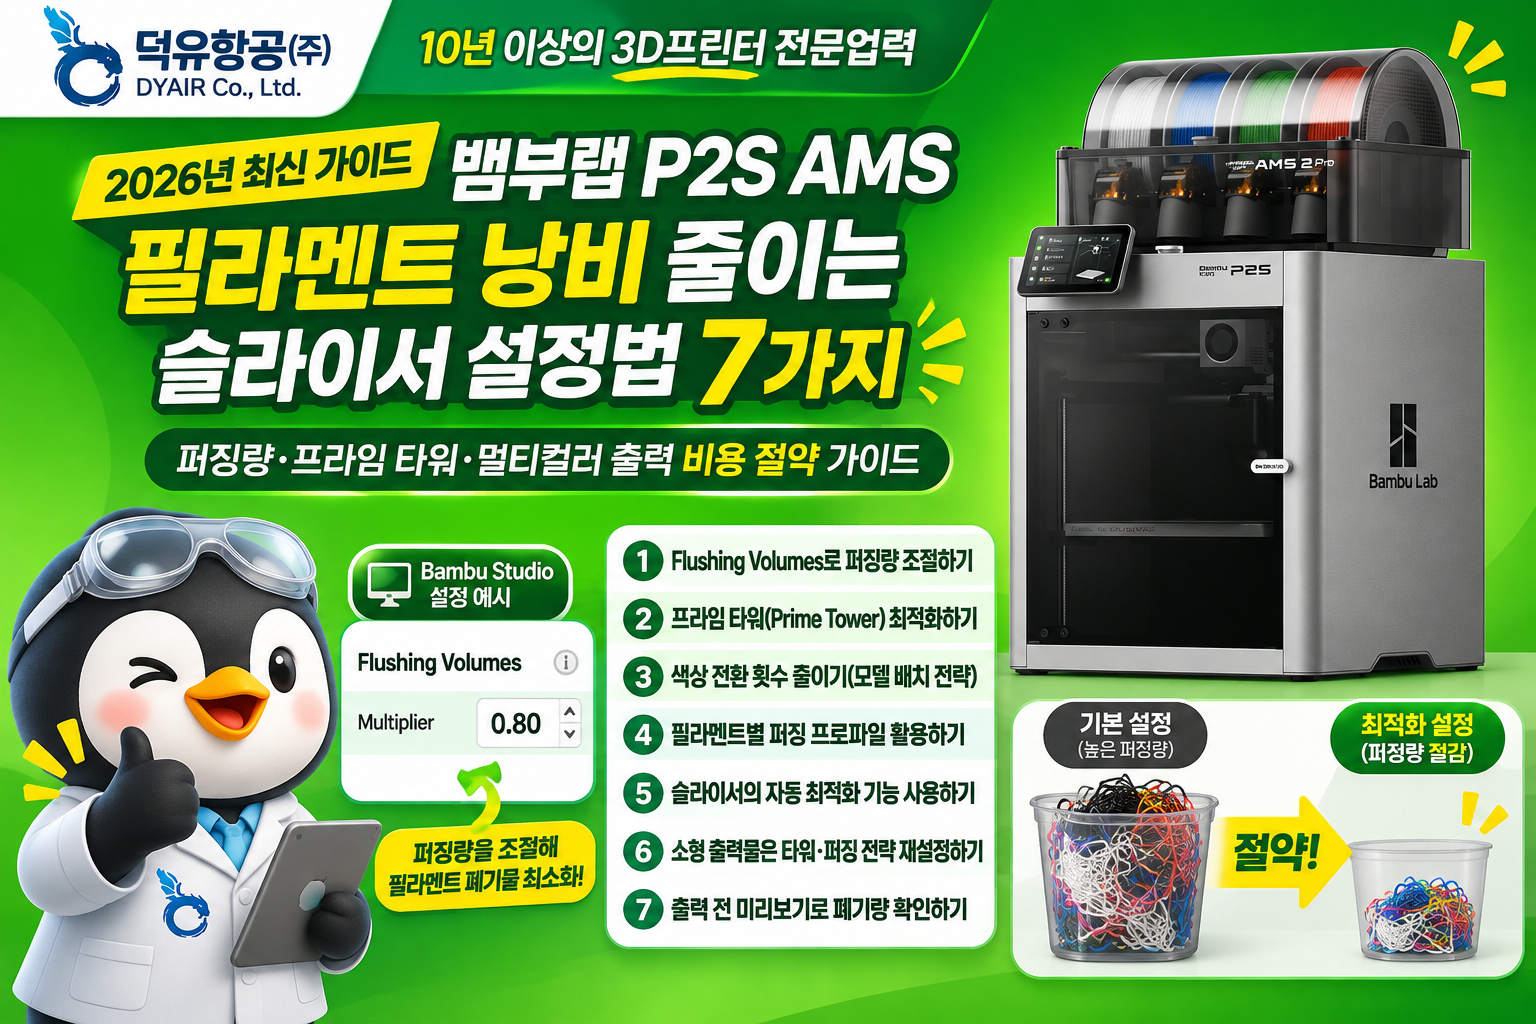
2026년 뱀부랩 P2S AMS 필라멘트 낭비 줄이는 슬라이서 설정법 7가지
퍼징량·프라임 타워·멀티컬러 출력 비용 절약 가이드
10년 이상의 3D프린터 전문업력 — 덕유항공(주) DYAIR Co., Ltd.
“P2S Combo로 멀티컬러 피규어를 출력했는데 버려지는 필라멘트가 너무 많습니다.”
“작은 출력물 하나를 만들었는데 뒤쪽에 필라멘트 폐기물이 한가득 쌓였습니다.”
“Bambu Studio에서 퍼징량을 줄이면 얼마나 절약할 수 있을까요?”
“프라임 타워를 없애면 필라멘트를 아낄 수 있을까요?”
뱀부랩(Bambu Lab) P2S Combo를 사용하는 고객이라면 충분히 고민할 만한 질문입니다.
P2S Combo에는 AMS 2 Pro가 포함되어 최대 4개의 필라멘트 스풀을 자동으로 관리하고 여러 색상으로 출력할 수 있습니다.
하지만 멀티컬러 출력이 편리하다고 해서 필라멘트 낭비가 없어지는 것은 아닙니다.
오히려 색상 전환이 많은 출력물에서는 실제 모델을 제작하는 데 사용한 필라멘트보다 퍼징 과정에서 배출된 소재가 더 많아지는 경우도 있습니다.
P2S는 싱글 노즐 3D프린터이기 때문입니다.
서로 다른 색상을 출력할 때마다 기존 필라멘트를 언로드하고 새로운 필라멘트를 공급해야 합니다.
이 과정에서 노즐 내부에 남아 있는 이전 색상을 제거하기 위해 일정량의 소재가 배출됩니다.
그렇다면 필라멘트 폐기물을 줄이기 위해 반드시 듀얼 노즐 프린터를 구매해야 할까요?
그렇지는 않습니다.
Bambu Studio의 슬라이서 설정을 적절하게 활용하면 P2S에서도 퍼징량과 불필요한 색상 전환 횟수를 줄일 수 있습니다.
이번 글에서는 덕유항공에서 P2S AMS 사용자가 반드시 알아두면 좋은 필라멘트 절약 설정 7가지를 자세히 소개하겠습니다.
1. P2S AMS에서 필라멘트 낭비가 발생하는 이유
먼저 퍼징이 왜 필요한지 살펴보겠습니다.
P2S는 하나의 노즐로 여러 필라멘트를 번갈아 출력합니다.
예를 들어 검은색 PLA와 흰색 PLA를 사용하는 피규어를 출력한다고 가정해 보겠습니다.
검은색 출력이 끝나고 흰색으로 변경해야 할 때 AMS는 기존 필라멘트를 회수하고 새로운 필라멘트를 공급합니다.
하지만 노즐 내부에는 검은색 필라멘트가 일부 남아 있습니다.
이 상태에서 바로 흰색 모델을 출력하면 검은색이 섞여 회색빛이 나타날 수 있습니다.
따라서 새로운 색상이 깨끗하게 나올 때까지 일정량의 필라멘트를 배출해야 합니다.
이 과정이 바로 **퍼징(Purging) 또는 플러싱(Flushing)**입니다.
퍼징과 프라임 타워는 다릅니다
많은 초보자가 혼동하는 부분입니다.
퍼징(Purging)
기존 필라멘트와 색상 오염을 제거하기 위해 노즐에서 소재를 배출하는 과정입니다.
P2S에서는 대부분 후면 필라멘트 배출구로 배출됩니다.
프라이밍(Priming)
필라멘트 교체 후 노즐 내부의 압출 압력을 안정화하는 과정입니다.
이때 사용하는 대표적인 구조물이 프라임 타워(Prime Tower)입니다.
프라임 타워는 단순히 색상을 청소하기 위한 폐기물 덩어리가 아닙니다.
노즐의 압출 상태를 안정화하여 모델에 불량이 생기는 것을 줄이는 역할도 합니다.
따라서 필라멘트를 절약한다는 이유만으로 프라임 타워를 무조건 제거해서는 안 됩니다.
2. 첫 번째 설정 — Flushing Volumes로 퍼징량 조절하기
가장 먼저 확인할 설정은 Flushing Volumes입니다.
Bambu Studio는 필라멘트 색상과 소재에 따라 필요한 퍼징량을 자동 계산합니다.
하지만 기본 계산값이 모든 출력물에서 최소의 폐기물을 발생시키는 값은 아닙니다.
설정 방법
Bambu Studio를 실행합니다.
프린터를 Bambu Lab P2S로 선택합니다.
실제 장착한 필라멘트의 종류와 색상을 확인합니다.
필라멘트 설정 영역에서 Flushing volumes를 선택합니다.
Re-Calculate를 눌러 퍼징량을 다시 계산합니다.
Multiplier 값을 확인합니다.
값을 변경한 다음 다시 슬라이싱합니다.
Multiplier는 무엇인가요?
자동 계산된 퍼징량에 적용하는 배율입니다.
|
설정값 |
계산된 퍼징량 적용 비율 |
|
1.00 |
100% |
|
0.90 |
90% |
|
0.80 |
80% |
|
0.70 |
70% |
예를 들어 특정 색상 전환에 필요한 퍼징량이 500mm³로 계산되었다고 가정하겠습니다.
Multiplier가 1.00이라면 500mm³입니다.
0.90으로 설정하면 450mm³가 됩니다.
0.80으로 설정하면 400mm³가 됩니다.
다만 슬라이서는 최소 퍼징량과 소재별 제한을 적용할 수 있으므로 전체 폐기물 무게가 같은 비율로 감소한다는 의미는 아닙니다.
처음에는 어느 정도로 설정할까요?
초보자라면 처음부터 0.50처럼 낮은 값을 적용하는 것은 권장하지 않습니다.
우선 1.00으로 정상 출력 결과를 확인합니다.
그다음 같은 종류의 PLA를 사용한다면 0.90으로 시험해 볼 수 있습니다.
색상 오염이 없다면 0.80을 비교하는 방법도 있습니다.
검은색에서 흰색으로 바꿀 때 주의하세요
검은색에서 흰색으로 전환할 때는 이전 색상이 조금만 남아 있어도 표면에 회색 흔적이 나타날 수 있습니다.
반대로 흰색에서 검은색으로 전환할 때는 색상 오염이 상대적으로 덜 눈에 띌 수 있습니다.
따라서 모든 색상 전환에 동일한 퍼징량을 적용하는 것보다 전환 조합에 맞게 설정하는 것이 중요합니다.
핵심은 퍼징량을 무조건 최소로 만드는 것이 아니라 색상 오염 없이 필요한 양만 배출하도록 조정하는 것입니다.
3. 두 번째 설정 — Flush into Objects’ Infill 활용하기
두 번째 방법은 모델의 내부 채움 구조를 활용하는 것입니다.
Bambu Studio에서는 색상 전환 과정에서 배출할 일부 필라멘트를 모델 내부 채움(Infill)에 사용할 수 있습니다.
이 기능이 Flush into objects’ infill입니다.
어떤 원리일까요?
3D프린터는 모델의 외벽과 내부 구조를 나누어 출력합니다.
일반적인 불투명 제품에서는 내부 채움의 색상이 외부에서 보이지 않습니다.
따라서 내부에 다른 색상의 필라멘트가 일부 사용되어도 외관에 문제가 없는 경우가 있습니다.
이러한 부분에 색상 전환용 필라멘트를 활용하는 방식입니다.
설정 경로
Process → Global → Others → Flush options
여기서 Flush into objects’ infill을 활성화합니다.
이 기능은 프라임 타워가 활성화된 조건에서 작동하도록 설계되어 있으므로 관련 설정을 함께 확인해야 합니다.
어떤 출력물에 적합할까요?
제품 케이스나 불투명한 기구 부품, 내부 채움이 있는 장식품 등에 활용할 수 있습니다.
예를 들어 검은색과 흰색으로 출력하는 피규어의 내부에 색상이 섞인 필라멘트가 들어가더라도 외관에서는 보이지 않을 수 있습니다.
주의사항
얇은 흰색 외벽이나 투명 소재에서는 내부에 사용한 색상이 비칠 수 있습니다.
또한 서로 다른 재질을 혼합하는 것은 주의해야 합니다.
특히 PLA와 PETG처럼 층간 접착 특성이 다른 소재가 섞이면 기능성 부품의 강도에 영향을 줄 수 있습니다.
따라서 동일한 소재의 색상만 전환하는 불투명 모델부터 적용하는 것을 추천합니다.
4. 세 번째 설정 — Flush into Objects’ Support 사용하기
세 번째는 서포트 구조를 활용하는 방법입니다.
서포트는 출력 과정에서 돌출부나 공중에 떠 있는 부분을 지지하기 위해 만들어지는 임시 구조물입니다.
출력이 끝나면 제거하기 때문에 색상이 중요하지 않은 경우가 많습니다.
이러한 특성을 이용해 퍼징용 필라멘트 일부를 서포트에 사용하는 기능이 있습니다.
설정 경로
Process → Global → Others → Flush options
Flush into objects’ support를 활성화합니다.
일부 기본 프로파일에서는 이미 활성화되어 있을 수 있습니다.
실제 활용 예시
흰색과 검은색 PLA로 복잡한 피규어를 출력한다고 가정해 보겠습니다.
피규어의 팔이나 머리카락 아래쪽에 서포트가 필요할 수 있습니다.
이때 서포트도 같은 PLA 계열로 출력하고 있다면 일부 색상 전환용 필라멘트를 서포트에 활용할 수 있습니다.
서포트는 나중에 제거되기 때문에 색상이 섞여 있어도 문제가 되지 않을 수 있습니다.
반드시 확인해야 할 점
서포트와 모델의 소재가 호환되어야 합니다.
특히 PVA나 전용 Breakaway 서포트처럼 특정 재질을 사용해야 하는 경우에는 소재가 혼합되지 않도록 주의해야 합니다.
잘못 혼합되면 서포트 제거 성능이나 접착 특성이 달라질 수 있습니다.
이 기능은 색상만 다른 동일 소재의 일반 서포트를 사용할 때 먼저 검토하는 것이 좋습니다.
5. 네 번째 설정 — Flush into This Object로 폐기물 재활용하기
네 번째 방법은 별도의 출력물을 활용하는 것입니다.
Bambu Studio에는 Flush into this object 기능이 있습니다.
이 기능은 원래 버려질 색상 전환용 필라멘트 일부를 지정한 다른 출력물 제작에 사용하는 방식입니다.
예를 들어 볼까요?
검은색, 흰색, 파란색으로 캐릭터를 출력한다고 가정하겠습니다.
캐릭터는 정확한 색상이 중요합니다.
반면 함께 출력하는 작은 수납함이나 테스트 블록은 여러 색상이 섞여도 문제가 없을 수 있습니다.
이 경우 테스트 블록을 퍼징 소재 활용 대상으로 지정할 수 있습니다.
설정 방법
멀티컬러 모델을 불러옵니다.
색상이 중요하지 않은 보조 모델을 추가합니다.
Process → Objects를 선택합니다.
보조 모델을 선택합니다.
Others → Flush options로 이동합니다.
Flush into this object를 활성화합니다.
슬라이싱 후 보조 출력물의 색상 구성을 확인합니다.
어떤 모델이 좋을까요?
색상 품질이 중요하지 않은 단순한 정리함, 케이블 홀더, 테스트 블록 등에 적합할 수 있습니다.
다만 이 방법은 퍼징 필라멘트를 활용하는 것이지 전체 필라멘트 소비량이 반드시 감소한다는 뜻은 아닙니다.
보조 출력물을 완성하기 위해 추가 필라멘트가 필요할 수 있으며 출력 시간도 증가할 수 있습니다.
따라서 이미 제작할 계획이 있던 실용적인 제품에 퍼징 소재를 활용할 때 가치가 높습니다.
6. 다섯 번째 설정 — 레이어 높이를 높여 색상 전환 횟수 줄이기
다섯 번째 방법은 레이어 높이를 조절하는 것입니다.
멀티컬러 출력에서는 레이어 수가 중요합니다.
특히 여러 색상이 거의 모든 레이어에 반복되는 모델에서는 레이어 수가 줄어들면 색상 전환 횟수도 줄어들 수 있습니다.
설정 경로
Process → Quality → Layer height
0.4mm 노즐에서 사용할 수 있는 일반적인 레이어 높이를 비교하면 다음과 같습니다.
|
레이어 높이 |
특징 |
|
0.12mm |
세밀한 형상 표현 |
|
0.16mm |
높은 디테일 |
|
0.20mm |
일반적인 균형 |
|
0.24mm |
속도와 효율 중심 |
|
0.28mm |
디테일 요구가 낮은 출력 |
모델과 노즐 프로파일에 따라 실제 사용 가능한 범위는 달라집니다.
실제 교육 자료에서는 어떤 차이가 있었을까요?
University of Northern British Columbia의 SparkLab에서는 AMS를 이용한 멀티컬러 출력 절약 방법을 실습 자료로 공개했습니다.
해당 자료의 특정 4색 큐브 출력 사례에서는 레이어 높이에 따라 다음과 같은 변화가 나타났습니다.
|
항목 |
0.20mm |
0.24mm |
|
필라멘트 전환 횟수 |
153회 |
126회 |
|
퍼징 소재 사용량 |
64.18g* |
50.23g |
|
예상 출력 시간 |
8시간 29분* |
7시간 3분 |
*0.20mm의 수치는 같은 교육 사례에서 Flush into infill을 적용한 조건입니다. 표는 서로 완전히 동일한 모든 슬라이서 설정을 통제한 비교 시험이 아니므로 각 차이를 레이어 높이만의 효과로 단정해서는 안 됩니다.
이 사례는 X1C와 AMS를 이용한 교육용 슬라이싱 결과이며, P2S에서 직접 측정한 값은 아닙니다.
하지만 레이어 높이가 필라멘트 전환 횟수에 영향을 미칠 수 있다는 점을 이해하는 데 도움이 됩니다.
주의사항
레이어 높이를 지나치게 높이면 경사진 표면에서 계단 현상이 커질 수 있습니다.
작은 글자나 얼굴처럼 디테일이 중요한 모델은 품질이 저하될 수 있습니다.
따라서 외관보다 생산성이 중요한 모델에서 0.20mm와 0.24mm를 비교해 보는 것이 좋습니다.
7. 여섯 번째 설정 — 같은 멀티컬러 모델을 한 번에 여러 개 출력하기
여섯 번째 방법은 동일한 모델을 일괄 출력하는 것입니다.
이 방법은 특히 주문 제작이나 소규모 생산에 유용합니다.
왜 효율적일까요?
예를 들어 빨간색, 파란색, 흰색, 검은색으로 구성된 키링을 출력한다고 가정하겠습니다.
한 개씩 출력한다면 각 작업에서 색상 전환과 퍼징이 반복됩니다.
하지만 동일한 키링 여러 개를 한 플레이트에 배치하면 같은 레이어에서 같은 색상을 연속으로 출력할 수 있습니다.
이 경우 색상 전환 횟수를 여러 제품에 분산할 수 있습니다.
설정 방법
Bambu Studio에 멀티컬러 모델을 불러옵니다.
복제 기능으로 모델을 여러 개 추가합니다.
동일한 방향으로 배치합니다.
Arrange를 실행합니다.
Print sequence를 By layer로 설정합니다.
슬라이싱 후 색상 전환 횟수를 비교합니다.
실제 실습 사례
SparkLab의 X1C/AMS 교육 자료에서는 4색 큐브 1개와 동일한 큐브 9개를 비교했습니다.
|
항목 |
큐브 1개 |
큐브 9개 |
|
모델용 필라멘트 |
11.43g |
102.12g |
|
퍼징 필라멘트 |
79.59g |
79.59g |
|
필라멘트 전환 |
153회 |
153회 |
동일한 색상 배치의 모델을 한 플레이트에서 출력했기 때문에 퍼징량이 9배로 증가하지 않았습니다.
이는 같은 멀티컬러 제품을 반복 생산할 때 상당한 장점이 될 수 있습니다.
다만 모든 모델에서 전환 횟수가 동일하게 유지되는 것은 아닙니다.
모델의 색상 분포와 방향이 서로 다르면 전환 횟수가 증가할 수 있습니다.
같은 제품을 여러 개 제작한다면 동일한 방향과 색상 배치로 출력하는 전략을 추천합니다.
8. 일곱 번째 설정 — 출력 방향과 색상별 플레이트 분리 최적화
마지막 방법은 모델의 배치와 방향을 최적화하는 것입니다.
이 방법은 퍼징량 조정보다 더 큰 영향을 줄 수 있는 경우도 있습니다.
색상 전환이 많이 발생하는 구조
한 모델 안에서 두 가지 색상이 모든 레이어에 반복된다면 필라멘트 교체가 자주 발생합니다.
하지만 모델의 방향을 변경하면 일부 색상이 특정 레이어에 집중될 수 있습니다.
이 경우 색상 전환 횟수가 줄어들 가능성이 있습니다.
설정 방법
모델을 불러옵니다.
Rotate 기능으로 방향을 변경합니다.
다시 슬라이싱합니다.
색상 전환 횟수와 퍼징량을 확인합니다.
다른 방향으로 회전시켜 비교합니다.
서포트 사용량과 출력 품질까지 함께 확인합니다.
단순히 모델을 눕힌다고 항상 좋아지는 것은 아닙니다.
방향을 바꾸면 서포트가 증가하거나 표면 품질과 강도에 영향을 줄 수도 있습니다.
서로 다른 색상의 단색 모델은 분리하세요
예를 들어 빨간색 기구 부품 5개와 파란색 부품 5개를 제작한다고 가정하겠습니다.
각 부품이 단색이라면 한 플레이트에 서로 다른 색상을 혼합하기보다 색상별로 나누어 출력하는 것이 더 효율적일 수 있습니다.
Bambu Studio에서 플레이트를 분리한 다음 각각 슬라이싱하면 불필요한 필라멘트 교체를 줄일 수 있습니다.
중요한 것은 한 번에 많이 출력하는 것이 아니라 같은 레이어에서 필요한 색상의 수를 최소화하는 것입니다.
9. 프라임 타워는 꺼도 될까요?
필라멘트 낭비를 줄이려는 사용자가 가장 많이 궁금해하는 부분입니다.
프라임 타워는 색상 전환 이후 압출 상태를 안정화하는 역할을 합니다.
따라서 프라임 타워를 제거하면 출력물의 시작 부분에서 압출이 불안정해질 수 있습니다.
프라임 타워를 없앴을 때 발생할 수 있는 문제
색상 변경 후 첫 번째 출력선이 가늘어짐
레이어 시작 부분에 빈 공간 발생
압출 부족으로 외벽에 틈이 생김
색상 경계의 표면 품질 저하
또한 앞서 소개한 Flush into infill, Flush into support 등 일부 절약 기능은 프라임 타워가 활성화되어야 정상적으로 작동합니다.
추천하는 방법
초보자라면 프라임 타워를 그대로 유지하고 다음 항목을 먼저 최적화하는 것이 좋습니다.
퍼징량 조절, 내부 채움 활용, 서포트 활용, 레이어 높이 조정, 동일 모델 일괄 출력, 출력 방향 최적화 등입니다.
프라임 타워의 크기를 조정할 때도 단순히 크기를 줄이는 것만으로 전체 폐기물이 동일한 비율로 감소하지 않을 수 있습니다.
10. 필라멘트 절약 설정 7가지 비교표
|
절약 방법 |
효과 |
주의사항 |
|
① Flushing Volumes |
퍼징량 감소 |
색상 오염 가능 |
|
② Flush into infill |
내부 채움에 퍼징 소재 활용 |
색상 비침·강도 |
|
③ Flush into support |
서포트에 퍼징 소재 활용 |
전용 서포트 소재 혼합 주의 |
|
④ Flush into object |
버려질 소재를 보조 출력물에 활용 |
추가 출력 시간 |
|
⑤ Layer height 조정 |
레이어별 색상 전환 감소 |
디테일 저하 |
|
⑥ 동일 모델 일괄 출력 |
제품당 퍼징량 감소 |
색상 배치 통일 |
|
⑦ 출력 방향·색상 분리 |
불필요한 전환 감소 |
서포트·강도 검토 |
모든 설정을 동시에 켜는 것이 최선은 아닙니다.
출력물의 형태와 소재에 따라 적합한 기능이 다릅니다.
11. 실제로 얼마나 절약되는지 확인하는 방법
Bambu Studio에서 절약 설정을 적용했다면 반드시 슬라이싱 결과를 비교해야 합니다.
가장 좋은 방법은 같은 모델을 두 번 슬라이싱하는 것입니다.
STEP 1. 기본 설정으로 슬라이싱
먼저 Bambu Studio에서 기본 설정으로 슬라이싱합니다.
예상 출력 시간과 필라멘트 사용량을 기록합니다.
STEP 2. 절약 설정 적용
Flushing Multiplier를 1.00에서 0.90으로 변경하는 등 한 가지 설정만 수정합니다.
STEP 3. 다시 슬라이싱
Slice Plate를 실행하여 예상 사용량을 다시 확인합니다.
STEP 4. 예상 폐기물 비교
가능하다면 다음 항목을 나누어 기록합니다.
모델에 사용된 필라멘트
퍼징에 사용되는 필라멘트
프라임 타워 사용량
필라멘트 전환 횟수
예상 출력 시간
STEP 5. 소형 테스트 출력
슬라이서에서 계산한 절감 효과가 커 보여도 실제 출력 품질에 문제가 생긴다면 의미가 없습니다.
따라서 작은 테스트 모델을 출력해 색상 오염과 표면 품질을 확인합니다.
STEP 6. 정상적인 설정만 저장
출력 결과가 만족스러우면 해당 설정을 별도 프리셋으로 저장해 두는 것이 좋습니다.
변경한 설정을 한꺼번에 저장하기보다 절약 효과와 품질을 확인한 설정만 사용하는 것이 중요합니다.
12. 필라멘트 낭비 줄이기 설정에서 주의해야 할 5가지
첫째, 퍼징량을 지나치게 줄이지 마세요.
검은색에서 흰색으로 변경할 때 색상 오염이 나타날 수 있습니다.
둘째, 서로 다른 소재를 무리하게 혼합하지 마세요.
기능성 부품에 PLA와 PETG 등이 혼합되면 필요한 강도를 확보하지 못할 수 있습니다.
셋째, 프라임 타워를 무조건 제거하지 마세요.
압출 시작 부분에 불량이 발생할 수 있습니다.
넷째, 필라멘트 정보를 정확하게 입력하세요.
색상과 소재가 잘못 등록되면 적절한 퍼징량을 계산하기 어렵습니다.
다섯째, 건조 상태를 확인하세요.
습기를 흡수한 필라멘트는 스트링잉과 표면 불량을 일으킬 수 있습니다.
퍼징량 문제와 수분 문제를 구분하는 것이 중요합니다.
13. 자주 묻는 질문 FAQ
Q1. Flushing Multiplier를 0.50으로 낮춰도 될까요?
일부 설정에서 낮은 값을 허용하더라도 모든 색상에서 적합하다는 뜻은 아닙니다.
처음에는 1.00을 기준으로 조금씩 조정하는 것을 권장합니다.
Q2. Flush into infill을 사용하면 출력물 강도가 약해지나요?
동일한 재질의 색상만 혼합한다면 큰 차이가 나타나지 않을 수도 있습니다.
하지만 서로 다른 소재가 섞이면 접착 특성이 달라질 수 있으므로 구조용 부품에서는 검증이 필요합니다.
Q3. AMS 2 Pro에 필라멘트 4개를 넣으면 낭비가 무조건 커지나요?
아닙니다.
실제로 사용하는 색상 수와 전환 횟수가 중요합니다.
스풀을 4개 장착했더라도 한 가지 색상만 출력하면 멀티컬러 전환용 퍼징은 거의 발생하지 않습니다.
단, 출력 시작이나 필라멘트 교체 과정에서 일부 소재가 배출될 수 있습니다.
Q4. 같은 제품을 여러 개 출력하면 무조건 절약되나요?
같은 색상 배치의 모델에서는 제품당 퍼징 비용을 줄일 수 있습니다.
하지만 서로 다른 색상이나 방향으로 배치된 모델에서는 전환 횟수가 증가할 수 있습니다.
Q5. 프라임 타워와 퍼징은 같은 기능인가요?
아닙니다.
퍼징은 이전 소재를 배출해 색상 오염을 줄이는 과정이며, 프라임 타워는 필라멘트 변경 후 안정적인 압출을 돕는 구조입니다.
14. 결론 — P2S 필라멘트 절약의 핵심은 교체 횟수를 줄이는 것입니다
뱀부랩 P2S Combo는 AMS 2 Pro를 활용해 멀티컬러 출력을 편리하게 수행할 수 있는 3D프린터입니다.
하지만 싱글 노즐 구조이기 때문에 색상 전환 과정에서 퍼징 폐기물이 발생할 수밖에 없습니다.
따라서 필라멘트 낭비를 줄이기 위해서는 Bambu Studio의 기능을 적절하게 활용하는 것이 중요합니다.
Flushing Volumes를 조절해 불필요한 퍼징량을 줄이고, 내부 채움과 서포트 구조를 활용해 버려질 필라멘트를 재사용할 수 있습니다.
또한 레이어 높이와 모델 배치를 조정하면 필라멘트 교체 횟수 자체를 줄일 수 있습니다.
특히 동일한 멀티컬러 제품을 반복 생산한다면 여러 개를 한 번에 출력하는 방식이 유리할 수 있습니다.
하지만 절약을 위해 무리하게 퍼징량을 줄이거나 프라임 타워를 제거하면 출력 실패로 인해 더 많은 소재를 사용하게 될 수도 있습니다.
덕유항공에서는 다음 세 가지 원칙을 권장합니다.
첫째, 퍼징량보다 필라멘트 전환 횟수를 먼저 확인하세요.
둘째, 출력 품질이 유지되는 범위에서 퍼징량을 단계적으로 조정하세요.
셋째, 슬라이서의 예상 절감량뿐 아니라 실제 출력 성공률까지 함께 고려하세요.
10년 이상 3D프린터를 전문적으로 취급해 온 덕유항공(주)은 장비의 성능뿐 아니라 실질적인 운영 비용을 함께
고려하는 것이 중요하다고 생각합니다.
P2S의 진정한 가성비는 필라멘트를 적게 사용하는 것뿐 아니라, 출력 실패 없이 원하는 제품을 안정적으로 제작하는 데 있습니다.
참고자료
Bambu Lab — Bambu Studio 공식 저장소
Bambu Lab — 필라멘트 변경 시 폐기물 절감 기능
https://wiki.bambulab.com/en/software/bambu-studio/reduce-wasting-during-filament-change
University of Edinburgh Makerspace — Reducing Bambu Lab Waste Filament
https://www.ucreate.is.ed.ac.uk/reducing_bambu_lab_waste_filament
University of Northern British Columbia SparkLab — How to Save Filament and Time When Printing Multi-Color with AMS
Bambu Lab P2S 공식 제품 기술 소개
#뱀부랩 #BambuLab #P2S #P2SCombo #AMS2Pro #BambuStudio #필라멘트절약 #퍼징량줄이기 #FlushingVolumes #프라임타워 #멀티컬러출력 #3D프린터슬라이서 #3D프린터사용법 #P2S설정 #덕유항공 #DYAIR
Bambu Lab Fiber Reinforced Filaments | 탄소섬유·유리섬유 강화 3D프린팅 소재 가이드
안녕하세요! 덕유항공입니다.
오늘은 3D프린터를 활용해 고강도 기계 부품, 산업용 시제품, 구조용 브래킷 등을 제작하고 싶은 분들을 위해
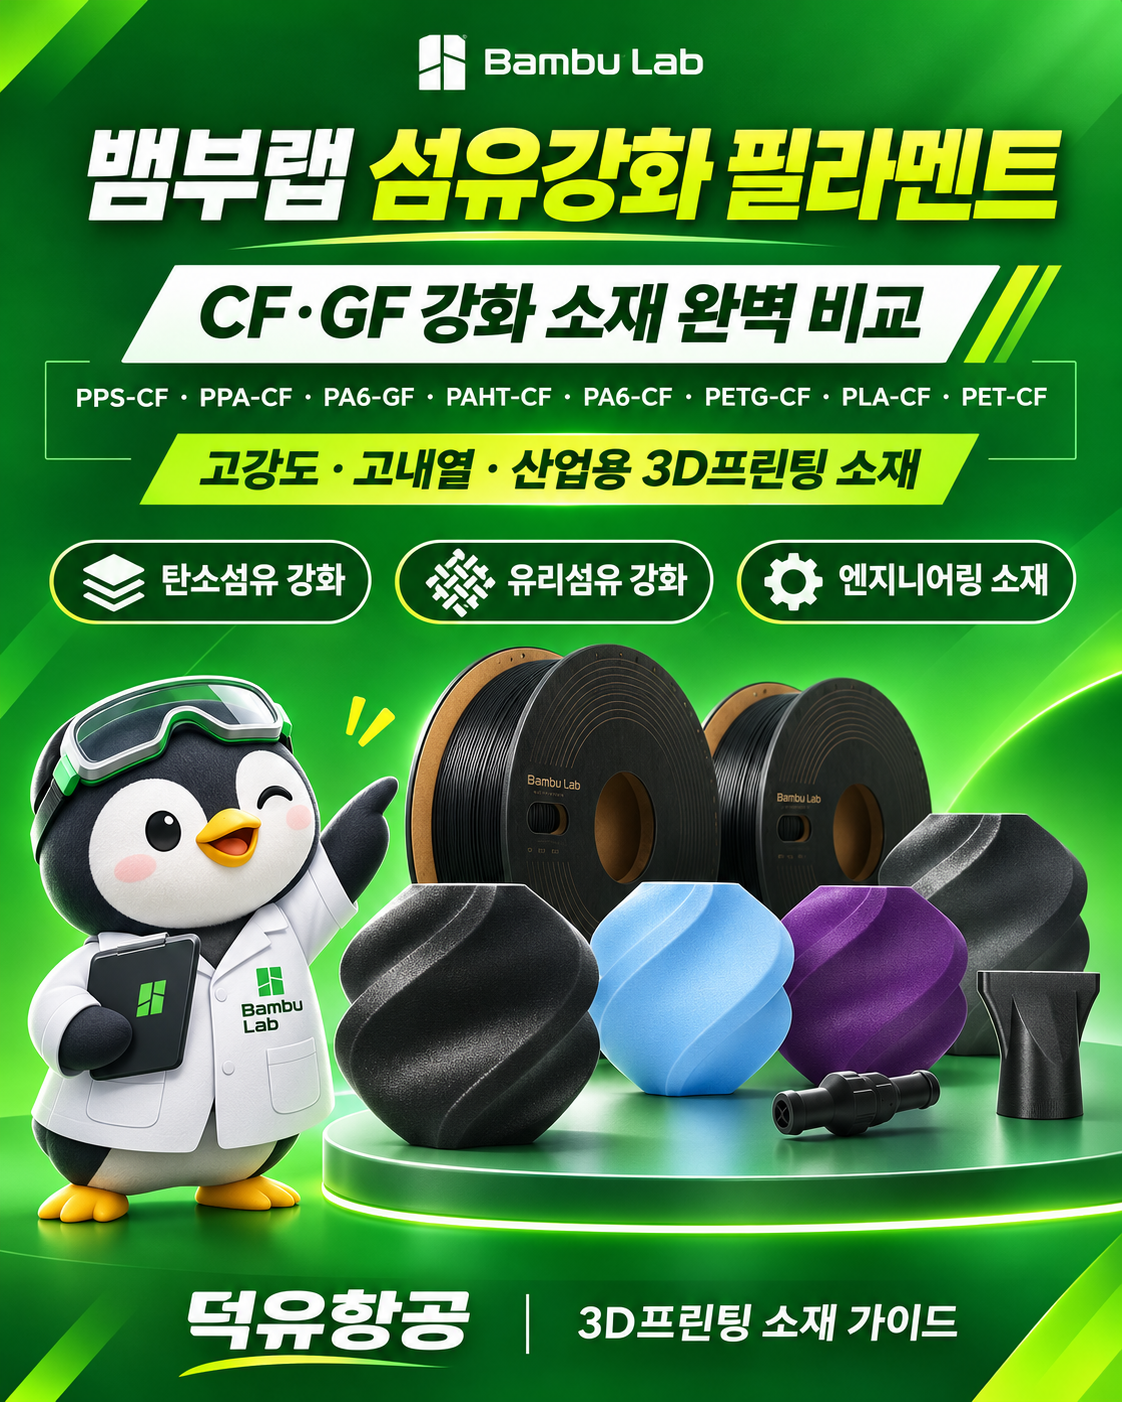
뱀부랩(Bambu Lab)의 섬유강화 필라멘트를 소개해 드리겠습니다.
3D프린팅 기술은 이제 단순한 모형이나 장식품 제작을 넘어 다양한 산업 분야의 기능성 부품 제작에 활용되고 있습니다.
특히 높은 강성과 내열성, 치수 안정성이 필요한 작업에서는 일반 PLA나 PETG보다 특수한 물성을 갖춘 엔지니어링 필라멘트가 주목받고 있습니다.
그중 대표적인 소재가 바로 CF(Carbon Fiber) 탄소섬유 강화 필라멘트입니다.
뱀부랩은 PLA-CF, PETG-CF부터 고성능 PPA-CF, PPS-CF까지 다양한 섬유강화 필라멘트를 제공하고 있습니다.
이번 시간에는 다음 8가지 제품을 자세히 살펴보겠습니다.
PPS-CF — 초고내열 탄소섬유 강화 소재
PPA-CF — 높은 강성의 고성능 나일론
PA6-GF — 유리섬유 강화 나일론
PAHT-CF — 내열성과 인성을 갖춘 탄소섬유 강화 나일론
PA6-CF — 탄소섬유 강화 나일론 6
PETG-CF — 실용적인 탄소섬유 강화 PETG
PLA-CF — 무광 카본 질감의 PLA
PET-CF — 저흡습·고내열 엔지니어링 소재
각 제품의 주요 특징과 차이점, 추천 활용 분야, 출력 조건 및 장비 호환성까지 비교해 보겠습니다.
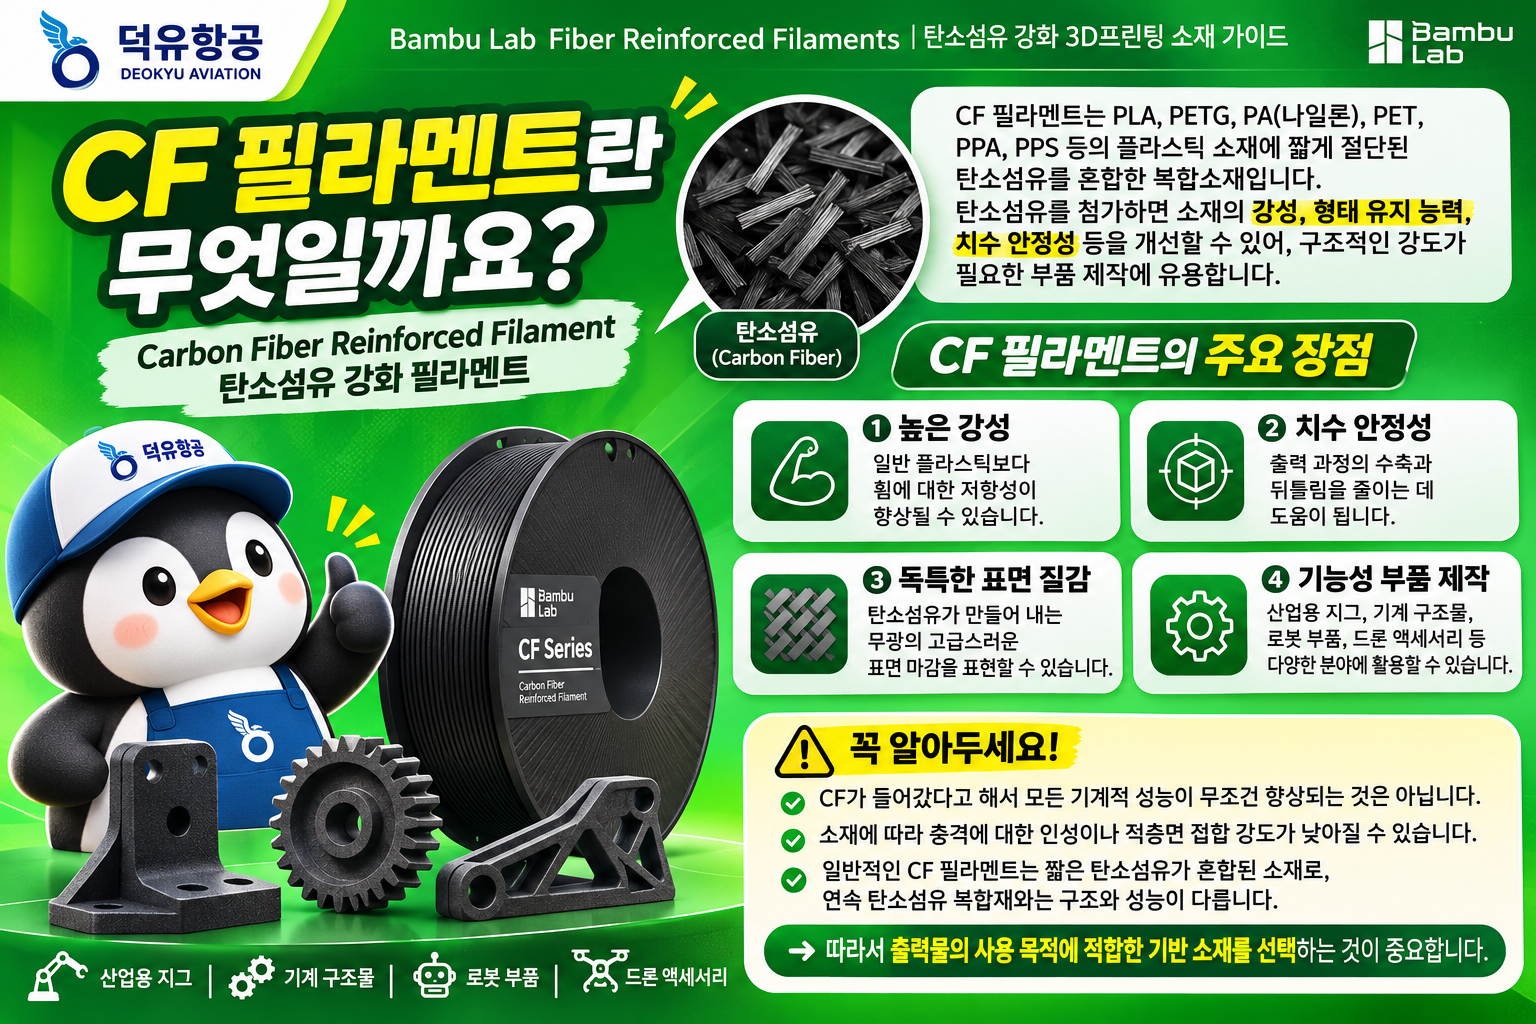
Carbon Fiber Reinforced Filament — 탄소섬유 강화 필라멘트
CF 필라멘트는 PLA, PETG, PA(나일론), PET, PPA, PPS 등의 플라스틱 소재에 짧게 절단된 탄소섬유를 혼합한 복합소재입니다.
탄소섬유는 높은 강성과 낮은 밀도 등의 특징을 가지고 있습니다.
이를 플라스틱 소재에 첨가하면 제품의 배합에 따라 강성과 형태 유지 능력, 치수 안정성 등을 개선할 수 있습니다.
특히 구조적인 변형을 줄여야 하는 기계 부품이나 브래킷 제작에 유용합니다.
CF 필라멘트의 주요 장점
① 높은 강성
일반 플라스틱보다 휘어짐에 대한 저항성이 향상될 수 있습니다.
② 치수 안정성
탄소섬유는 출력 과정의 수축과 뒤틀림을 줄이는 데 도움을 줄 수 있습니다.
③ 독특한 표면 질감
탄소섬유가 만들어 내는 독특한 표면 마감을 표현할 수 있습니다.
④ 기능성 부품 제작
산업용 지그, 기계 구조물, 로봇 부품, 드론 액세서리 등 다양한 분야에 활용할 수 있습니다.
다만 중요한 사실이 있습니다.
CF가 들어갔다고 해서 모든 기계적 성능이 무조건 향상되는 것은 아닙니다.
탄소섬유를 첨가하면 강성은 높아질 수 있지만, 소재에 따라 충격에 대한 인성이나 적층면 접합 강도가 낮아질 수 있습니다.
또한 일반적인 CF 필라멘트는 짧은 탄소섬유가 혼합된 소재로, 연속 탄소섬유 복합재와는 구조와 성능이 다릅니다.
따라서 출력물의 사용 목적에 적합한 기반 소재를 선택하는 것이 중요합니다.
2. CF와 GF 필라멘트, 어떤 차이가 있을까요?
뱀부랩의 섬유강화 필라멘트에는 CF뿐 아니라 GF 제품도 있습니다.
**CF(Carbon Fiber)**는 탄소섬유를 의미하고, **GF(Glass Fiber)**는 유리섬유를 의미합니다.
두 소재 모두 플라스틱을 강화하기 위한 목적으로 사용하지만 성능과 특성에는 차이가 있습니다.
|
비교 항목 |
CF 탄소섬유 |
GF 유리섬유 |
|
강화재 |
탄소섬유 |
유리섬유 |
|
주요 목적 |
강성·형태 안정성 향상 |
강성·내구성 보강 |
|
표면 특성 |
소재별 카본 질감 |
소재별 특유의 질감 |
|
무게 특성 |
일반적으로 낮은 섬유 밀도 |
탄소섬유보다 높은 섬유 밀도 |
|
대표 제품 |
PA6-CF, PET-CF |
PA6-GF |
|
노즐 마모 |
주의 필요 |
주의 필요 |
CF와 GF 중 어느 것이 더 튼튼한지는 강화섬유의 종류만으로 판단할 수 없습니다.
기반 플라스틱, 섬유 함량, 섬유 길이, 배합과 출력 조건에 따라 실제 성능이 달라집니다.
3. PPS-CF|극한의 내열성을 위한 고성능 필라멘트
Bambu Lab PPS-CF — Carbon Fiber Reinforced Polyphenylene Sulfide
첫 번째 제품은 뱀부랩의 고성능 엔지니어링 필라멘트인 PPS-CF입니다.
PPS는 *Polyphenylene Sulfide(폴리페닐렌 설파이드)*의 약자입니다.
높은 내열성과 내화학성, 치수 안정성을 갖춘 엔지니어링 플라스틱입니다.
여기에 탄소섬유를 첨가해 강성과 형태 유지 능력을 강화한 소재가 PPS-CF입니다.
PPS-CF의 핵심 특징
초고내열 특성
제조사 기준 PPS-CF의 열변형온도(HDT)는 **264℃**입니다.
이는 뱀부랩의 주요 CF 소재 중에서도 매우 높은 수치입니다.
우수한 내화학성
다양한 화학물질과 용제에 대한 저항성이 특징입니다.
낮은 수분 흡수율
제조사 기준 수분 흡수율은 약 0.05%로, 습도 변화에 따른 치수 안정성이 중요한 환경에 유리합니다.
높은 강성
제조사 기준 굽힘 탄성률은 약 7,160MPa입니다.
PPS-CF 추천 활용 분야
고온 장비 부품, 산업용 지그, 기계 부품, 화학적 환경을 고려한 장비 부품 및 고온용 기능성 시제품에 활용할 수 있습니다.
PPS-CF 출력 조건
노즐 온도: 310~340℃
베드 온도: 100~120℃
권장 챔버 온도: 60~90℃
권장 출력 속도: 100mm/s 미만
권장 노즐: 0.6mm 경화강
출력 전 건조: 100~140℃, 8~12시간(전문 열풍 건조 장비 기준)
중요한 점은 일반적인 300℃ 한계의 핫엔드로는 권장 노즐 온도를 충족할 수 없다는 것입니다.
PPS-CF를 사용하려면 고온 출력이 가능한 장비와 적합한 챔버 환경이 필요합니다.
또한 높은 건조 온도에 견딜 수 있는 스풀과 건조 장비를 사용해야 합니다.
4. PPA-CF|금속에 가까운 높은 강성의 프리미엄 소재
Bambu Lab PPA-CF — Carbon Fiber Reinforced Polyphthalamide
PPA-CF는 고성능 폴리아미드에 탄소섬유를 첨가한 엔지니어링 필라멘트입니다.
일반적인 PA6-CF보다 높은 강성과 형태 유지 능력을 목표로 개발되었습니다.
PPA-CF의 주요 특징
① 높은 기계적 강도
제조사 기준 인장강도는 약 168MPa, 굽힘강도는 약 208MPa입니다.
② 높은 굽힘 강성
굽힘 탄성률은 약 9,860MPa로 매우 높은 수준입니다.
③ 우수한 내열성
제조사 기준 열변형온도는 227℃입니다.
④ 정밀한 치수 안정성
기계적 변형이 적어야 하는 정밀 시제품과 구조용 부품에 활용하기 좋습니다.
PPA-CF 추천 활용 분야
산업용 고강도 브래킷, 기계식 고정구, 자동차 관련 기능성 시제품, 정밀 지그, 기계 조립 부품 등에 적합합니다.
권장 출력 조건
노즐 온도: 280~310℃
베드 온도: 100~120℃
출력 속도: 100mm/s 미만
권장 노즐: 0.6mm 경화강
출력 전 건조: 100~140℃, 8~12시간
PPA-CF는 높은 강성이 장점이지만, 실제 부품의 충격과 반복 하중에 대한 성능은 별도로 평가해야 합니다.
특히 적층 방향을 고려한 설계가 중요합니다.
5. PA6-GF|유리섬유 강화 나일론
Bambu Lab PA6-GF — Glass Fiber Reinforced Nylon 6
PA6-GF는 이번에 소개하는 제품 중 유일하게 탄소섬유가 아닌 **유리섬유(Glass Fiber)**를 첨가한 제품입니다.
PA6는 나일론 6을 의미하며, 기계적 강도와 인성, 내마모성 등을 활용할 수 있는 소재입니다.
여기에 유리섬유를 혼합해 강성과 치수 안정성을 개선했습니다.
PA6-GF의 주요 특징
① 실용적인 강성과 내구성
산업용 부품에 필요한 강성과 기계적 특성을 제공합니다.
② 높은 내열성
제조사 기준 열변형온도는 182℃입니다.
③ 다양한 색상
CF 계열에 비해 다양한 색상 선택이 가능하다는 점이 특징입니다.
④ AMS 호환성
제조사가 호환 대상으로 안내하는 일반 AMS에서 사용이 가능합니다. 단, AMS lite는 권장되지 않습니다.
추천 출력물
산업용 브래킷, 기계 장비 케이스, 로봇 부품, 고강도 지그, 산업용 기능성 시제품 등에 활용할 수 있습니다.
출력 설정
노즐 온도: 260~290℃
베드 온도: 80~100℃
출력 속도: 130mm/s 미만
권장 노즐: 0.6mm 경화강
건조 조건: 80℃, 8~12시간
PA6-GF는 수분 흡수율이 높은 편이므로 출력 전 충분히 건조해야 합니다.
또한 출력 후에도 주변 습도에 따라 기계적 특성이 변화할 수 있습니다.
6. PAHT-CF|내열성·인성·층간 접합 성능의 균형
Bambu Lab PAHT-CF — High Temperature Carbon Fiber Reinforced Polyamide
PAHT-CF는 PA12와 기타 장쇄 폴리아미드 계열 소재에 탄소섬유를 혼합한 필라멘트입니다.
고강도 나일론 계열에서 중요한 인성과 층간 접합 강도를 함께 고려한 소재입니다.
PAHT-CF 주요 특징
상대적으로 낮은 수분 흡수율
제조사 기준 수분 흡수율은 약 0.88%입니다.
PA6-CF보다 낮은 수분 흡수 특성을 보입니다.
우수한 층간 접합 성능
일반적인 나일론 CF 소재와 비교해 Z축 적층면 접합 성능을 개선하도록 설계되었습니다.
높은 내열성
열변형온도는 194℃입니다.
AMS 지원
제조사가 지원 대상으로 안내하는 일반 AMS와 호환되는 제품입니다.
추천 활용 분야
기능성 시제품, 기계 가공용 지그, 산업용 고정구, 복잡한 구조의 기계 부품 및 소량 생산 부품 등에 활용할 수 있습니다.
권장 출력 설정
노즐 온도: 260~290℃
베드 온도: 80~100℃
출력 속도: 100mm/s 미만
권장 노즐: 0.6mm 경화강
건조 조건: 80℃, 8~12시간
PAHT-CF는 밀폐형 프린터 사용이 권장됩니다.
특히 층간 접합 강도가 중요한 출력물이라면 챔버 온도와 냉각 조건을 적절하게 관리해야 합니다.
7. PA6-CF|높은 강성과 진동 저항성을 갖춘 나일론
Bambu Lab PA6-CF — Carbon Fiber Reinforced Nylon 6
PA6-CF는 나일론 6에 탄소섬유를 첨가한 고강성 필라멘트입니다.
특히 건조 상태에서 높은 강성을 제공하는 것이 특징입니다.
PA6-CF 주요 특징
① 높은 굽힘 강도
제조사 기준 굽힘강도는 약 151MPa입니다.
② 우수한 강성
굽힘 탄성률은 약 5,460MPa입니다.
③ 높은 내열성
열변형온도는 186℃입니다.
④ 충격과 진동을 고려한 설계
기계 부품이나 장비 고정구 등의 제작에 활용할 수 있습니다.
추천 출력물
산업용 지그, 클램프, 장비 브래킷, 자동차 관련 기능성 부품, 로봇 구조물, 기계식 고정 부품 등에 적합합니다.
출력 설정
노즐 온도: 260~290℃
베드 온도: 80~100℃
출력 속도: 100mm/s 미만
권장 노즐: 0.6mm 경화강
건조 조건: 80℃, 8~12시간
PA6-CF는 수분 관리가 특히 중요합니다.
수분을 흡수하면 강성과 치수 안정성이 저하될 수 있기 때문입니다.
따라서 정밀한 구조 부품을 제작할 때는 출력 전 건조뿐 아니라 출력 후 사용 환경의 습도도 고려해야 합니다.
8. PETG-CF|실용적인 기능성 부품에 적합한 카본 소재
Bambu Lab PETG-CF — Carbon Fiber Reinforced PETG
PETG-CF는 PETG 플라스틱에 탄소섬유를 첨가한 필라멘트입니다.
고온 엔지니어링 소재보다 상대적으로 접근하기 쉬운 출력 조건을 제공하면서 탄소섬유 강화 특성을 활용할 수 있습니다.
PETG-CF의 주요 특징
① 실용적인 강성과 인성
일반적인 PETG의 특성을 바탕으로 기능성 부품 제작에 활용할 수 있습니다.
② 높은 굽힘 강성
제조사 기준 굽힘 탄성률은 약 2,910MPa입니다.
③ 광택 있는 표면
PLA-CF가 무광에 가까운 표면을 제공한다면 PETG-CF는 상대적으로 광택이 있는 마감을 제공합니다.
④ AMS 호환
호환되는 일반 AMS에서 사용할 수 있으며 RFID를 통한 소재 정보 인식도 지원합니다.
추천 활용 분야
드론 액세서리, 로봇 케이스, 공구 거치대, 장비 커버, 각종 브래킷, 생활용 기능성 부품 등에 활용할 수 있습니다.
권장 출력 설정
노즐 온도: 240~270℃
베드 온도: 65~75℃
출력 속도: 200mm/s 미만
건조 조건: 65℃, 8시간
권장 노즐: 경화강 0.4mm 이상
PETG-CF는 상대적으로 출력이 수월한 CF 소재지만 충분한 건조와 적절한 냉각 설정이 중요합니다.
9. PLA-CF|입문자가 경험하기 좋은 카본 필라멘트
Bambu Lab PLA-CF — Carbon Fiber Reinforced PLA
PLA-CF는 PLA에 탄소섬유를 첨가한 필라멘트입니다.
다양한 CF 소재 중 비교적 출력 조건이 간단한 제품입니다.
PLA-CF의 주요 특징
① 무광 카본 질감
표면에 독특한 무광 질감을 표현할 수 있습니다.
② 우수한 외관 품질
출력물 표면의 적층 흔적을 시각적으로 줄이는 데 도움이 됩니다.
③ 향상된 강성
탄소섬유를 통해 일반 PLA와 다른 강성 특성을 제공합니다.
④ AMS 호환
호환되는 일반 AMS를 활용한 다양한 색상 출력이 가능합니다.
추천 출력물
디자인 시제품, 장식용 케이스, 로봇 외장, 드론 액세서리, 전자기기 외관 부품 등에 적합합니다.
출력 설정
노즐 온도: 210~240℃
베드 온도: 35~45℃
출력 속도: 200mm/s 미만
건조 조건: 55℃, 8시간
권장 노즐: 경화강 0.4mm 이상
다만 PLA-CF는 강성이 높은 편이지만 내열성은 상대적으로 낮습니다.
제조사 기준 열변형온도는 55℃이므로 고온에 노출되는 부품에는 적합하지 않을 수 있습니다.
10. PET-CF|저흡습·고내열 엔지니어링 필라멘트
Bambu Lab PET-CF — Carbon Fiber Reinforced PET
PET-CF는 PET 소재에 탄소섬유를 첨가한 엔지니어링 필라멘트입니다.
뱀부랩 PET-CF의 주요 특징은 높은 강성, 낮은 수분 흡수율, 높은 열변형온도입니다.
PET-CF 주요 특징
① 높은 내열성
제조사 기준 열변형온도는 205℃입니다.
② 낮은 수분 흡수율
제조사 기준 수분 흡수율은 약 0.37%로 PA6 계열보다 낮습니다.
③ 우수한 강성
굽힘 탄성률은 약 5,320MPa입니다.
④ 높은 치수 안정성
습도 변화에 따른 치수 변화가 적어야 하는 부품에 유리한 소재입니다.
추천 활용 분야
산업용 브래킷, 고강성 지지대, 정밀 기계 부품, 로봇 구조물, 습도 영향을 고려해야 하는 기능성 부품 등에 활용할 수 있습니다.
권장 출력 설정
노즐 온도: 260~290℃
베드 온도: 80~100℃
출력 속도: 100mm/s 미만
권장 노즐: 0.6mm 경화강
건조 조건: 80℃, 8~12시간
PET-CF는 수분 흡수율이 낮지만 출력 전 건조는 필수적으로 고려해야 합니다.
또한 상대적으로 취성이 있고 적층면 접합 강도가 낮을 수 있으므로 반복적인 충격을 받는 구조물에서는 주의가 필요합니다.
11. 뱀부랩 섬유강화 필라멘트 8종 비교표
지금까지 소개한 제품의 특징을 한눈에 정리해 보겠습니다.
|
제품 |
기반 소재 |
핵심 특징 |
열변형온도 |
|
PPS-CF |
PPS+탄소섬유 |
초고내열·내화학성 |
264℃ |
|
PPA-CF |
PPA+탄소섬유 |
매우 높은 강성 |
227℃ |
|
PA6-GF |
PA6+유리섬유 |
강성·다양한 색상 |
182℃ |
|
PAHT-CF |
PA계+탄소섬유 |
인성·층간 접합 |
194℃ |
|
PA6-CF |
PA6+탄소섬유 |
고강성·진동 저항 |
186℃ |
|
PETG-CF |
PETG+탄소섬유 |
실용성·광택 표면 |
74℃ |
|
PLA-CF |
PLA+탄소섬유 |
무광 질감·외관 |
55℃ |
|
PET-CF |
PET+탄소섬유 |
저흡습·치수 안정성 |
205℃ |
※ 열변형온도(HDT)는 제조사의 0.45MPa 시험 조건에 따른 대표값입니다. 나일론 계열 등 일부 소재는 건조 상태의 값이며, 실제 사용 가능 온도와는 다릅니다.
열변형온도가 높다고 해서 모든 기계적 특성이 우수한 것은 아닙니다.
실제 소재 선택에서는 강성, 인성, 층간 접합 강도, 수분 환경, 온도 조건 등을 종합적으로 고려해야 합니다.
12. 8종 필라멘트 권장 출력 조건 비교
|
필라멘트 |
노즐 온도 |
베드 온도 |
열풍 건조 조건 |
|
PPS-CF |
310~340℃ |
100~120℃ |
100~140℃, 8~12시간 |
|
PPA-CF |
280~310℃ |
100~120℃ |
100~140℃, 8~12시간 |
|
PA6-GF |
260~290℃ |
80~100℃ |
80℃, 8~12시간 |
|
PAHT-CF |
260~290℃ |
80~100℃ |
80℃, 8~12시간 |
|
PA6-CF |
260~290℃ |
80~100℃ |
80℃, 8~12시간 |
|
PETG-CF |
240~270℃ |
65~75℃ |
65℃, 8시간 |
|
PLA-CF |
210~240℃ |
35~45℃ |
55℃, 8시간 |
|
PET-CF |
260~290℃ |
80~100℃ |
80℃, 8~12시간 |
뱀부랩 공식 제품 페이지의 권장 범위를 기준으로 정리했습니다. 출력판 종류와 프린터 모델에 따라 적절한 설정이 달라질 수 있습니다.
고온 소재의 건조는 전문 건조 장비와 해당 온도를 견딜 수 있는 스풀을 사용해야 합니다.
일반 가정용 오븐은 온도 편차와 안전 문제로 권장하지 않습니다.
13. CF 필라멘트 출력에 필요한 노즐은?
탄소섬유 필라멘트는 경화강 노즐을 사용하는 것이 중요합니다.
탄소섬유와 유리섬유는 일반적인 플라스틱 필라멘트보다 마모성이 강합니다.
일반 스테인리스강 노즐을 지속적으로 사용하면 노즐이 마모되어 출력 정밀도가 저하될 수 있습니다.
따라서 뱀부랩은 섬유강화 필라멘트에 경화강(Hardened Steel) 노즐을 권장합니다.
0.4mm와 0.6mm 노즐의 차이
0.4mm 경화강 노즐
PLA-CF와 PETG-CF 등 비교적 출력이 쉬운 강화 필라멘트에서 활용하기 좋습니다.
작은 부품이나 세밀한 표면 표현에 유리합니다.
0.6mm 경화강 노즐
PAHT-CF, PET-CF, PA6-CF, PPA-CF, PPS-CF 등 고성능 강화 필라멘트에 권장됩니다.
탄소섬유에 의한 노즐 막힘 가능성을 줄이는 데 도움이 됩니다.
0.2mm 노즐
섬유강화 필라멘트에는 일반적으로 적합하지 않습니다.
섬유 입자로 인한 막힘 위험이 높아지기 때문입니다.
또한 고마모성 필라멘트를 많이 사용한다면 압출기 기어와 PTFE 튜브 등 필라멘트 공급 경로의 마모 상태도 주기적으로 점검하는 것이 좋습니다.
14. CF 필라멘트와 AMS 호환성
뱀부랩 3D프린터의 특징 중 하나는 AMS를 이용한 자동 필라멘트 공급입니다.
하지만 CF 필라멘트는 소재에 따라 AMS 호환 여부가 다릅니다.
일반 AMS 기준 주요 호환 정보
|
필라멘트 |
일반 AMS 호환 |
|
PPS-CF |
미지원 |
|
PPA-CF |
미지원 |
|
PA6-GF |
지원 |
|
PAHT-CF |
지원 |
|
PA6-CF |
미지원 |
|
PETG-CF |
지원 |
|
PLA-CF |
지원 |
|
PET-CF |
미지원 |
AMS 호환 제품이라도 필라멘트의 마모성과 공급 경로의 상태를 고려해야 합니다.
또한 일반 AMS와 AMS lite는 서로 호환 조건이 다릅니다.
위 표는 모든 AMS 모델에 동일하게 적용된다는 의미가 아니며, 구체적인 모델과 프린터 조합을 확인해야 합니다.
15. 섬유강화 필라멘트, 출력 전 건조가 중요한 이유
고성능 엔지니어링 필라멘트는 수분 관리가 매우 중요합니다.
특히 PA6-CF, PA6-GF, PAHT-CF, PPA-CF 등 폴리아미드 계열 소재는 수분을 흡수할 수 있습니다.
필라멘트가 수분을 많이 흡수하면 출력 과정에서 기포나 거친 표면, 스트링, 압출 불량 등이 나타날 수 있습니다.
또한 일부 나일론 계열은 출력 후에도 주변 습도에 따라 강성과 치수 안정성이 변할 수 있습니다.
올바른 보관 방법
첫째, 출력 전 충분히 건조합니다.
제품별 제조사 권장 온도와 시간을 확인하여 건조하는 것이 좋습니다.
둘째, 밀폐용기에 보관합니다.
사용하지 않는 필라멘트는 제습제와 함께 보관하는 것이 좋습니다.
셋째, 습도가 낮은 환경에서 출력합니다.
고성능 엔지니어링 소재는 제조사 권장에 따라 출력 및 보관 환경의 상대습도를 20% 미만으로 관리하는 것이 좋습니다.
넷째, 출력물 사용 환경까지 고려합니다.
필라멘트 보관뿐 아니라 실제 완성된 부품이 사용될 온도와 습도도 중요합니다.
16. 어떤 CF 필라멘트를 선택해야 할까요?
처음 CF 필라멘트를 사용한다면?
출력 조건이 비교적 간단한 PLA-CF를 추천합니다.
무광 표면 표현과 일반적인 시제품 제작에 적합합니다.
실용적인 기능성 부품을 제작한다면?
PETG-CF가 좋은 선택이 될 수 있습니다.
일반적인 브래킷이나 장비 커버, 내구성이 필요한 생활용품에 활용할 수 있습니다.
높은 강성이 필요한 산업용 부품이라면?
PA6-CF 또는 PPA-CF를 검토할 수 있습니다.
충격과 층간 접합 성능이 중요하다면?
PAHT-CF를 검토하는 것이 좋습니다.
높은 치수 안정성과 낮은 수분 흡수율이 중요하다면?
PET-CF가 유리한 선택지가 될 수 있습니다.
매우 높은 온도와 화학적 환경에 대응해야 한다면?
PPS-CF를 검토할 수 있습니다.
다양한 색상의 유리섬유 강화 나일론이 필요하다면?
PA6-GF를 선택할 수 있습니다.
다만 실제 사용 목적에 맞는 강도와 안전성을 확인하기 위해서는 테스트 출력과 물성 검증을 진행하는 것이 좋습니다.
17. CF 필라멘트가 무조건 더 좋은 것은 아닙니다
탄소섬유 강화 필라멘트는 여러 장점이 있지만 일반적인 필라멘트를 모든 부분에서 대체하는 것은 아닙니다.
높은 강성이 필요한 부품에는 유리할 수 있지만, 반복적으로 휘어져야 하거나 큰 충격을 흡수해야 하는 부품에서는 다른 소재가 더 적합할 수 있습니다.
또한 섬유강화 소재는 노즐 마모가 빠르게 발생할 수 있고, 고온 출력과 필라멘트 건조 등 추가적인 관리가 필요합니다.
따라서 중요한 것은 다음과 같은 질문입니다.
출력물이 얼마나 단단해야 할까요?
어느 정도의 온도를 견뎌야 할까요?
습도가 높은 환경에서 사용할 예정인가요?
충격이나 반복적인 하중이 발생하나요?
현재 사용하는 프린터에서 출력할 수 있는 소재인가요?
이러한 조건을 확인한 뒤 소재를 선택해야 보다 만족스러운 결과물을 얻을 수 있습니다.
18. 산업용 3D프린팅의 가능성을 넓히는 뱀부랩 CF 필라멘트
3D프린팅 기술은 다양한 산업 분야에서 실제 기능성 부품을 제작하는 데 활용되고 있습니다.
특히 탄소섬유와 유리섬유를 첨가한 섬유강화 필라멘트는 일반적인 플라스틱보다 높은 강성과 치수 안정성을 구현할 수 있어 주목받고 있습니다.
디자인과 외관이 중요하다면 PLA-CF.
실용적인 기능성 부품이라면 PETG-CF.
높은 강성과 내열성이 필요하다면 PA6-CF, PAHT-CF, PET-CF.
고성능 산업용 구조물을 제작한다면 PPA-CF와 PPS-CF.
또한 PA6-GF는 유리섬유 강화 소재의 특징과 다양한 색상을 활용할 수 있는 선택지입니다.
뱀부랩은 이러한 다양한 소재를 통해 3D프린팅의 활용 범위를 넓히고 있습니다.
앞으로도 3D프린터 사용자들이 목적에 맞는 소재를 선택할 수 있도록 다양한 필라멘트 정보를 소개하겠습니다.
감사합니다!
Bambu Lab | Fiber Reinforced Filament Series
제조사 공식 제품 정보
PPS-CF
https://bambulab-us.myshopify.com/products/pps-cf
PPA-CF
https://bambulab-us.myshopify.com/products/ppa-cf
PA6-GF
https://bambulab-eu.myshopify.com/products/pa6-gf
PAHT-CF
https://bambulab-us.myshopify.com/products/paht-cf
PA6-CF
https://bambulab-us.myshopify.com/products/pa6-cf
PETG-CF
https://bambulab-us.myshopify.com/products/petg-cf
PLA-CF
https://bambulab-us.myshopify.com/products/pla-cf
PET-CF
해시태그
#뱀부랩 #BambuLab #덕유항공 #CF필라멘트 #탄소섬유필라멘트 #섬유강화필라멘트 #카본필라멘트 #PPSCF #PPACF #PA6GF #PAHTCF #PA6CF #PETGCF #PLACF #PETCF #유리섬유필라멘트 #엔지니어링필라멘트 #산업용3D프린터 #3D프린팅 #3D프린터필라멘트 #고강도필라멘트 #고내열필라멘트 #필라멘트추천 #필라멘트건조 #AMS #기능성부품 #3D프린터출력설정
기업 연구소에서 가장 비싼 것은 무엇일까요?
고가의 연구 장비일까요? 아니면 개발에 사용하는 재료비일까요?
물론 모두 중요합니다. 하지만 실제 제품개발 현장에서 가장 아까운 것은 **개발자의 시간과 반복되는 시행착오**입니다.
설계가 끝난 부품을 출력 업체에 의뢰하고, 며칠 뒤 받아서 조립해 봤더니 치수가 맞지 않는다면 어떻게 될까요?
설계를 수정하고, 다시 의뢰하고, 다시 기다려야 합니다.
특히 로봇, 드론, 자동차 부품, 전자제품, 산업용 장비를 개발하는 기업에서는 이러한 과정이 반복됩니다.
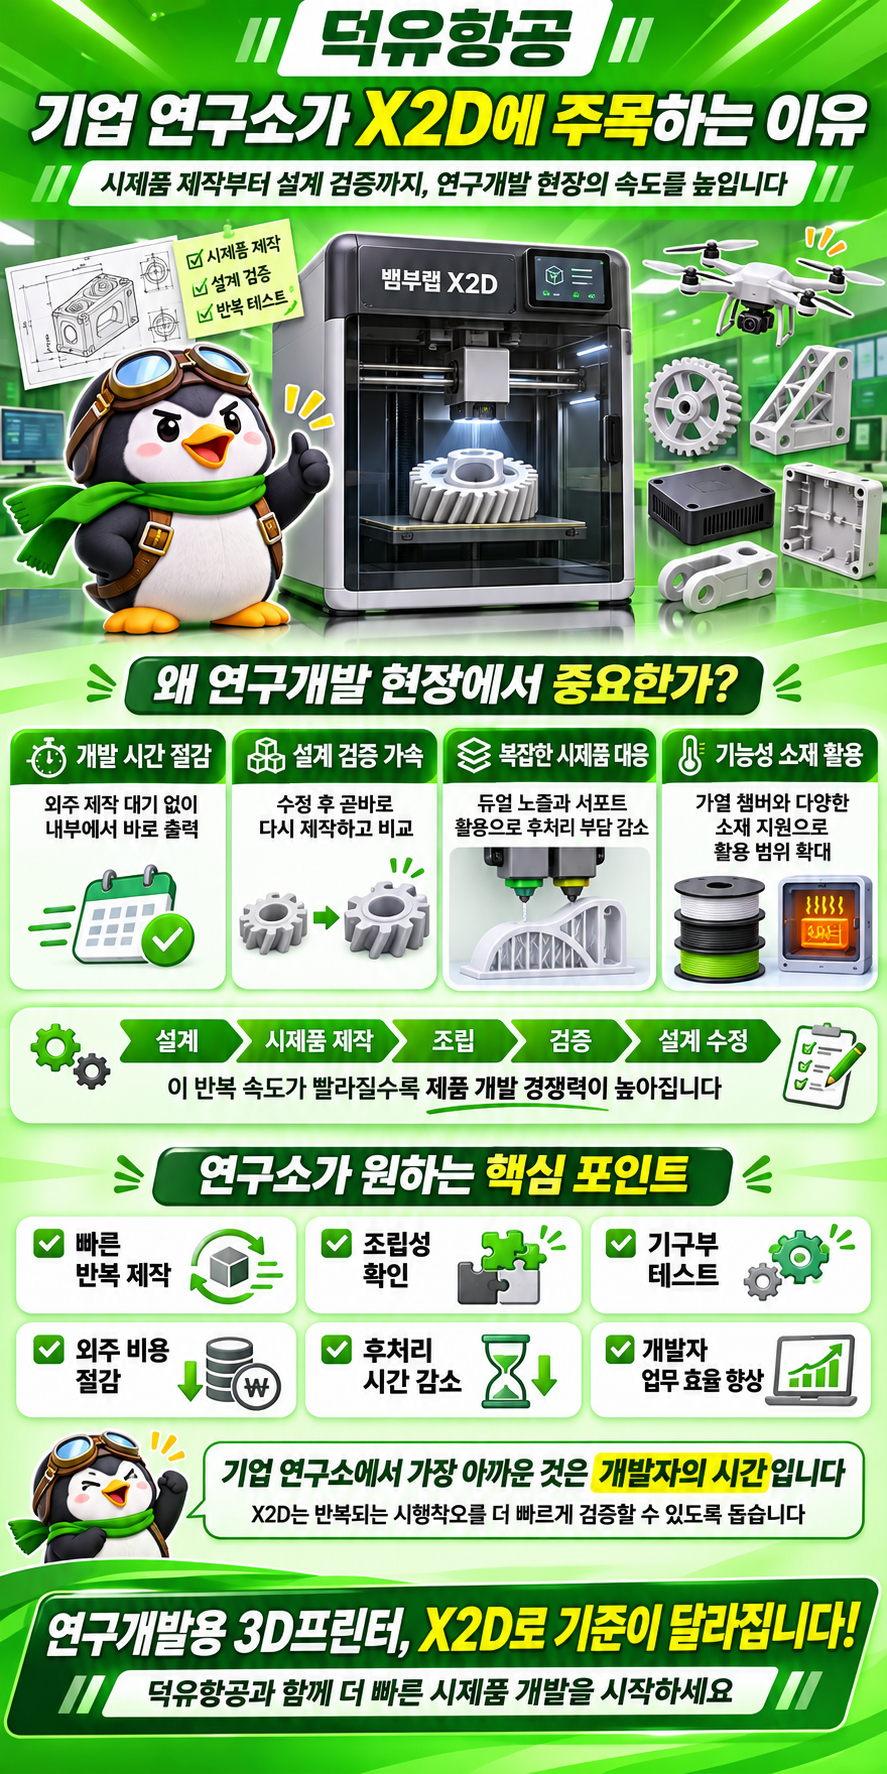
그래서 기업 연구소에 필요한 3D프린터는 단순히 플라스틱을 출력하는 장비가 아닙니다.
**설계 → 시제품 제작 → 조립 → 검증 → 설계 수정**
이 과정을 빠르게 반복할 수 있도록 도와주는 연구개발 도구여야 합니다.
2026년 출시된 **뱀부랩 Bambu Lab X2D**는 바로 이런 용도에서 검토할 가치가 있는 데스크톱 3D프린터입니다.
지금부터 기업 연구소와 제품개발팀이 X2D에 주목해야 하는 7가지 핵심 이유를 28가지 세부 항목으로 살펴보겠습니다.
—
01. 외주 제작을 기다리지 않고 시제품을 직접 출력합니다
제품개발팀에서는 간단한 브래킷이나 케이스 하나를 확인하기 위해서도 외부 업체에 제작을 의뢰합니다.
견적 요청, 주문, 제작, 배송까지 기다리는 시간이 발생합니다.
X2D를 연구실에 설치하면 출력 가능한 부품을 내부에서 직접 제작할 수 있습니다.
**외부 제작을 기다리던 시간을 설계 검증에 사용할 수 있다는 것**, 이것이 내부 3D프린터 도입의 큰 가치입니다.
02. 설계 수정 후 바로 다시 검증할 수 있습니다
설계한 부품이 실제 제품에 맞지 않는 일은 흔합니다.
나사 구멍 위치가 조금 다르거나, 조립 공간이 부족하거나, 케이블이 통과하지 못하는 문제가 생길 수 있습니다.
3D프린터가 연구실에 있다면 CAD 파일을 수정하고 새로운 시제품을 제작해 다시 확인할 수 있습니다.
개발자가 수정한 설계를 빠르게 실제 형상으로 검증할 수 있게 됩니다.
03. 초기 개발 단계에서 설계 오류를 발견하기 쉽습니다
CAD 화면에서는 이상이 없어 보였던 구조도 실제로 출력해 보면 문제가 발견됩니다.
부품끼리 간섭하거나, 사용자의 손이 들어갈 공간이 부족하거나, 조립 순서가 지나치게 복잡할 수 있습니다.
X2D로 초기 시제품을 제작하면 이러한 문제를 양산 전에 검토할 수 있습니다.
이는 제품개발 과정에서 불필요한 설계 변경 비용을 줄이는 데 도움이 됩니다.
04. 여러 설계안을 비교하기 쉬워집니다
제품개발은 첫 번째 설계에서 끝나는 경우가 많지 않습니다.
A안은 가볍지만 강성이 부족하고, B안은 튼튼하지만 무거울 수 있습니다.
X2D를 활용하면 여러 설계안을 실제 부품으로 제작하고 형상, 조립성, 사용성을 비교할 수 있습니다.
**좋은 설계는 머릿속에서만 완성되지 않습니다. 직접 만들어 보고 개선하는 과정에서 완성됩니다.**
—
05. 모델과 서포트에 서로 다른 노즐을 사용할 수 있습니다
뱀부랩 X2D의 대표적인 특징은 듀얼 노즐 시스템입니다.
주노즐은 실제 모델을 출력하고, 보조 노즐은 서포트 소재를 출력하도록 구성할 수 있습니다.
기존 단일 노즐 방식에서는 소재를 교체하거나 동일 소재로 서포트를 만들어야 했습니다.
X2D는 주노즐과 보조 노즐의 역할을 구분해 이러한 작업을 효율적으로 처리하도록 설계되었습니다.
### 06. 서포트 제거에 필요한 수작업을 줄일 수 있습니다
복잡한 부품을 출력하면 서포트를 제거하는 일이 상당한 부담이 됩니다.
니퍼로 잘라내고, 칼로 긁어내고, 사포로 표면을 정리하는 과정이 필요할 수 있습니다.
X2D에서는 모델 소재와 잘 분리되는 전용 서포트 소재를 사용할 수 있습니다.
적절한 소재 조합과 출력 설정을 적용하면 서포트 제거가 쉬워지고 후처리 시간을 줄이는 데 도움이 됩니다.
**출력 시간이 아니라 완성품을 얻는 데 걸리는 전체 시간이 중요합니다.**
07. 복잡한 내부 구조를 가진 부품에도 유리합니다
연구소에서 제작하는 시제품은 단순한 상자 형태가 아닙니다.
곡면, 오버행, 내부 공간, 복잡한 지지 구조 등 여러 조건이 포함됩니다.
예를 들어 로봇 관절 커버, 드론용 센서 브래킷, 산업용 기계 하우징 등이 있습니다.
듀얼 노즐과 전용 서포트 소재를 활용하면 기존에 후처리가 어려웠던 형상을 제작할 때 선택지가 넓어집니다.
단, 서포트를 물리적으로 제거할 수 없는 완전 밀폐 구조 등은 별도의 설계 검토가 필요합니다.
08. 후처리로 인한 제품 손상 위험을 낮출 수 있습니다
시제품 출력이 성공했더라도 서포트를 떼어내는 과정에서 얇은 부분이 부러지는 경우가 있습니다.
특히 작은 돌기, 얇은 벽, 복잡한 곡면이 있는 부품에서는 문제가 됩니다.
X2D의 듀얼 노즐 방식은 분리가 쉬운 서포트 소재를 사용할 수 있다는 점에서 유리합니다.
서포트 제거 작업으로 발생하는 손상과 재출력 가능성을 줄이는 데 도움이 됩니다.
—
09. 최대 300℃ 노즐로 다양한 소재를 출력할 수 있습니다
기업 연구소에서는 PLA만으로 해결하기 어려운 경우가 많습니다.
실제 사용 환경을 고려하면 내열성, 내충격성, 강성 등이 중요해집니다.
X2D는 최대 300℃ 노즐 온도를 지원하며, 제조사가 안내하는 호환 조건에 따라 ABS, ASA, PA, PC 등 다양한 엔지니어링 소재를 사용할 수 있습니다.
이러한 소재는 일반적인 외관 확인용 시제품에서 기능성 검토용 부품으로 활용 범위를 넓히는 데 도움이 됩니다.
10. 최대 65℃ 능동 가열 챔버를 지원합니다
ABS나 PA 등 일부 소재는 출력 중 온도 변화로 인해 휨이나 뒤틀림이 발생하기 쉽습니다.
X2D는 최대 65℃의 능동 가열 챔버를 지원합니다.
챔버 내부의 온도를 관리하여 출력물의 급격한 냉각을 줄이고, 특정 소재의 출력 안정성을 개선하는 데 도움이 됩니다.
이는 기능성 시제품을 반복 제작하는 연구개발 환경에서 중요한 장점입니다.
11. 소재에 따라 냉각과 가열 환경을 조절할 수 있습니다
모든 필라멘트가 같은 출력 환경을 필요로 하지는 않습니다.
PLA처럼 냉각이 중요한 소재도 있고, ABS처럼 챔버 온도 관리가 중요한 소재도 있습니다.
X2D는 소재 특성에 맞게 냉각 및 가열을 제어하는 구조를 갖추고 있습니다.
덕분에 연구개발팀은 여러 종류의 소재를 검토할 때 장비 활용 범위를 넓힐 수 있습니다.
12. 탄소섬유·유리섬유 강화 소재도 검토할 수 있습니다
연구용 부품에서는 강성과 내구성이 중요합니다.
X2D는 경화강 노즐과 압출 기어를 채택했으며, 제조사 호환 목록에 포함된 일부 탄소섬유·유리섬유 강화 필라멘트를 지원합니다.
이러한 소재는 가벼우면서도 강성이 필요한 부품의 시제품 제작에 활용할 수 있습니다.
다만 강화 소재는 필라멘트별 노즐 조건, 건조 조건, 마모와 출력 제한을 확인해야 합니다. 출력된 부품이 곧바로 산업용 인증 부품이 되는 것은 아닙니다.
—
13. 동적 유량 자동 보정 기능을 제공합니다
3D프린터는 필라멘트 상태, 노즐 상태, 출력 조건에 따라 결과가 달라질 수 있습니다.
X2D는 주압출기에 동적 유량 보정 기능을 적용했습니다.
압출 상태 변화를 감지하고 보정하여 출력 품질의 일관성을 높이는 방식입니다.
매번 수동으로 설정을 조정하는 부담을 줄일 수 있다는 점에서 연구소 운영에 도움이 됩니다.
14. 정밀한 서보 압출 제어를 지원합니다
X2D의 주압출기는 PMSM 서보 모터를 사용합니다.
제조사에 따르면 모터의 토크와 위치를 초당 2만 회 모니터링하여 압출 상태를 정밀하게 제어합니다.
이 기능은 필라멘트 공급 이상을 조기에 파악하고 압출 상태를 안정적으로 관리하는 데 도움이 됩니다.
장시간 출력이나 반복 실험이 많은 환경에서는 이런 제어 기술이 중요합니다.
15. 조립 부품의 치수 보정 기능을 활용할 수 있습니다
연구소에서는 보기 좋은 출력물보다 정확하게 조립되는 부품이 중요할 때가 많습니다.
나사 구멍이 작게 출력되거나, 부품의 외곽 치수가 달라지면 조립에 문제가 생깁니다.
Bambu Studio의 홀 및 외곽 보정 기능을 활용하면 출력 특성에 따른 치수 오차를 줄이도록 설정할 수 있습니다.
물론 정밀 조립 부품은 실제 치수 측정과 공차 검증이 필요합니다.
16. 실제 출력물을 기준으로 설계 공차를 검증할 수 있습니다
X2D의 주노즐 출력 영역은 최대 256 × 256 × 260mm입니다.
이 범위 안에서 여러 조립 부품을 직접 출력하고 결합해 볼 수 있습니다.
볼트 체결부, 힌지, 끼워 맞춤 구조처럼 실제 조립 과정에서 발생하는 문제를 확인하는 데 유용합니다.
필요하다면 선택형 Vision Encoder 액세서리도 검토할 수 있지만, 실제 완성 부품의 정확도는 소재 수축과 출력 조건에 따라 달라집니다.
—
17. AI로 대표적인 출력 이상을 감지합니다
3D프린터를 운영할 때 불편한 상황 중 하나는 몇 시간 동안 진행된 출력이 실패하는 것입니다.
출력물이 베드에서 떨어지거나, 필라멘트가 엉키거나, 노즐 주변에 소재가 뭉칠 수 있습니다.
X2D는 카메라 기반 AI 감지 기능으로 스파게티 현상, 노즐 뭉침 등 일부 이상 상황을 식별하고 출력 중단을 지원합니다.
모든 실패를 막는 것은 아니지만, 문제를 빨리 발견하는 데 도움이 됩니다.
18. 카메라로 출력 진행 상황을 확인할 수 있습니다
연구소에서 개발자가 하루 종일 프린터 앞에 있을 수는 없습니다.
X2D는 1920 × 1080 해상도의 라이브뷰 카메라를 내장하고 있습니다.
연결 환경과 설정이 허용된다면 컴퓨터나 스마트폰에서 출력 진행 상태를 확인할 수 있습니다.
개발자는 설계와 실험 업무를 진행하면서 필요할 때 출력 상황을 확인할 수 있습니다.
19. 필라멘트 공급 이상에 대응할 수 있습니다
출력 도중 필라멘트가 엉키거나 재료가 소진되면 작업이 중단될 수 있습니다.
X2D는 필라멘트 소진 및 엉킴 감지 센서 등을 지원합니다.
이러한 기능은 재료 공급 문제를 발견하고 대응하는 데 도움이 됩니다.
특히 장시간 출력하는 연구소에서는 단순한 편의 기능 이상의 의미가 있습니다.
20. 정전 복구 기능으로 작업 손실 위험을 낮출 수 있습니다
연구실이나 작업실에서도 일시적인 전원 문제가 발생할 수 있습니다.
X2D는 전원 중단 후 출력 복구 기능을 지원합니다.
상황에 따라 출력을 다시 이어갈 수 있어 작업물을 처음부터 제작해야 하는 위험을 낮출 수 있습니다.
다만 정전 시간, 소재 온도, 출력 상태에 따라 복구 품질은 달라질 수 있으므로 중요 부품은 확인이 필요합니다.
—
21. 전문 장비 관리자가 없어도 운영 업무를 분담하기 쉽습니다
중소기업 연구소에는 3D프린터만 전담하는 관리자가 없는 경우가 많습니다.
설계 엔지니어가 모델링부터 출력, 장비 관리까지 맡는 일이 흔합니다.
X2D는 터치스크린 기반 사용자 인터페이스와 자동화 기능을 제공합니다.
장비 사용법을 표준화하면 특정 담당자에게만 출력 업무가 집중되는 상황을 줄이는 데 도움이 됩니다.
22. Bambu Studio로 출력 조건을 관리할 수 있습니다
기업 연구소에서는 같은 부품을 여러 번 출력해야 하는 경우가 있습니다.
사용한 소재, 레이어 높이, 서포트 조건 등이 달라지면 결과도 달라질 수 있습니다.
Bambu Studio를 활용해 출력 설정을 관리하고 필요한 프로파일을 저장할 수 있습니다.
연구팀이 검증한 설정을 공유하면 반복 작업의 일관성을 높일 수 있습니다.
23. 연구개발팀의 출력 작업을 표준화하기 좋습니다
한 사람이 출력할 때와 다른 사람이 출력할 때 결과가 달라지는 상황은 연구소에서 피해야 할 문제입니다.
출력 품질이 작업자의 경험에만 의존한다면 업무 인수인계도 어려워집니다.
X2D의 자동화 기능과 저장된 출력 설정을 활용하면 연구소 내부의 작업 절차를 정리할 수 있습니다.
소재 건조, 장비 점검, 출력물 검사 절차까지 함께 표준화한다면 더욱 효과적입니다.
24. PC와 모바일 환경을 활용해 장비를 관리할 수 있습니다
제품개발팀은 설계실, 시험실, 회의실 등 여러 공간에서 근무합니다.
X2D는 PC 및 모바일 앱을 통한 제어와 상태 확인을 지원합니다.
업무 환경에 맞게 출력 상태를 확인할 수 있어 운영 편의성을 높이는 데 도움이 됩니다.
단, 기업의 설계 데이터가 기밀이라면 네트워크 사용 정책과 보안 요건을 먼저 확인해야 합니다.
—
25. 반복적인 외주 시제품 제작 비용을 줄일 수 있습니다
제품개발 과정에서는 설계 변경으로 같은 부품을 여러 번 제작하기도 합니다.
매번 외주 업체를 이용한다면 제작비와 배송비가 반복적으로 발생합니다.
X2D를 사내에 도입하면 장비의 출력 범위 안에 있는 시제품을 직접 제작할 수 있습니다.
특히 작은 부품을 자주 수정하는 연구소라면 내부 제작의 경제성이 높아질 수 있습니다.
하지만 실제 비용 절감액은 출력 빈도, 소재비, 인건비, 장비 유지비를 비교해야 판단할 수 있습니다.
26. 외주 업체와 내부 연구소의 역할을 구분할 수 있습니다
모든 시제품을 3D프린터로 해결할 필요는 없습니다.
외관과 조립성 검증은 3D프린터로 진행하고, 금속 가공이나 높은 정밀도가 필요한 부품은 전문 제작업체를 이용하는 방식이 효과적일 수 있습니다.
X2D는 외주 제작을 완전히 없애는 장비라기보다 내부에서 처리할 수 있는 시제품의 범위를 넓혀 주는 도구입니다.
이런 역할 분담이 이루어지면 제품개발 과정에서 시간과 비용을 더 합리적으로 사용할 수 있습니다.
27. 소규모 개발팀과 1인 연구개발 기업에도 적합합니다
제품개발은 반드시 대기업 연구소에서만 이루어지는 것이 아닙니다.
스타트업, 로봇 개발업체, 전문 메이커, 개인 발명가도 많은 시제품을 제작합니다.
X2D는 데스크톱 크기의 장비에 듀얼 노즐과 챔버 온도 제어 기능을 갖춘 제품입니다.
제한된 공간과 인력으로 개발 업무를 수행하는 소규모 팀에서 검토할 가치가 있습니다.
28. 한 대의 장비로 여러 종류의 개발 업무를 지원할 수 있습니다
연구소에서 3D프린터는 한 가지 용도로만 사용되지 않습니다.
전자제품 케이스, 기계 브래킷, 조립 검증용 부품, 시험용 고정 지그, 외관 샘플 등을 제작할 수 있습니다.
X2D는 이러한 업무에 필요한 여러 소재와 출력 방식을 지원합니다.
한 대의 장비를 다양한 연구개발 업무에 활용할 수 있다면 장비의 실질적인 활용 가치는 높아집니다.**
다만 출력 크기, 소재 조건, 완성품의 요구 성능을 확인해 장비 적합성을 판단해야 합니다.
—
뱀부랩 X2D는 어떤 연구소에 특히 적합할까요?
다음과 같은 기업과 개발 부서라면 X2D의 기능을 적극적으로 검토할 만합니다.
업종 및 개발 분야 | 대표적인 활용 예시 |
로봇 개발업체 | 로봇 관절 커버, 센서 브래킷, 기구 부품 |
드론 개발업체 | 카메라 마운트, 제어기 하우징, 지지 구조물 |
전자제품 개발업체 | PCB 케이스, 커넥터 하우징, 제품 외관 시제품 |
자동차 부품 연구소 | 조립 검증용 부품, 시험용 지그 |
기계 설계업체 | 기구 부품, 고정구, 설계 검증용 부품 |
의료기기 개발업체 | 비임상 설계 검증용 외관·기구 시제품 |
산업디자인 회사 | 형태 검토용 모형, 사용자 평가 샘플 |
소형 제작업체 | 맞춤형 부품, 소량 제작, 고객 주문 시제품 |
전문 개인·메이커 | 자체 개발 제품, 복잡한 형상, 다중 소재 제작 |
특히 **서포트 제거가 어렵거나, 엔지니어링 소재를 자주 사용하거나, 설계 수정이 반복되는 조직**이라면 X2D의 장점이 더욱 분명해질 수 있습니다.
—
기업 연구소에서 X2D 구매 전 반드시 확인할 사항
아무리 좋은 장비라도 모든 연구소에 적합한 것은 아닙니다.
X2D 도입 전에 아래 내용을 확인하는 것이 좋습니다.
– 출력 크기:** 주노즐 기준 최대 256 × 256 × 260mm, 동시 듀얼 노즐 출력 기준 235.5 × 256 × 256mm
– 소재 호환성:** 사용하는 필라멘트와 주노즐·보조 노즐의 지원 조건
– 서포트 조건:** 모델 소재와 서포트 소재의 호환 여부
– 정밀도:** 실제 부품의 공차와 반복 측정 결과
– 환기 환경:** 내장 3단계 필터가 있더라도 적절한 환기와 안전 관리 필요
– 네트워크 보안:** 사내 보안 규정, 설계 데이터 취급 정책, 연결 방식 확인
– 유지보수:** 소모품 비용, 부품 수급, 국내 A/S 지원 범위
– 경제성:** 장비 가격뿐 아니라 재료비, 작업 시간, 외주 대비 비용 비교
일반적인 PLA 출력이 대부분이라면 P2S도 함께 비교하는 것이 좋습니다. 반대로 더 높은 온도나 기업 보안 요건이 필요하다면 상위 산업·기업용 모델도 비교해야 합니다.
—
결론 — 이제 기업 연구소의 경쟁력은 얼마나 빠르게 검증하느냐에 달려 있습니다
제품개발은 좋은 아이디어 하나만으로 완성되지 않습니다.
설계하고, 제작하고, 검증하고, 수정하는 과정이 반복되어야 합니다.
그 과정에서 가장 중요한 것은 개발자가 실제 부품을 신속하게 확인하고 다음 단계로 넘어갈 수 있는 환경입니다.
뱀부랩 X2D의 가치는 바로 여기에 있습니다.
듀얼 노즐을 활용한 서포트 작업, 최대 65℃ 가열 챔버, 엔지니어링 소재 지원, 동적 유량 보정, AI 출력 이상 감지까지.
이러한 기능은 기업 연구소에서 반복적으로 발생하는 제작·후처리·운영 부담을 줄이는 데 도움이 될 수 있습니다.
3D프린터를 단순한 출력 장비가 아닌 **제품개발을 지원하는 핵심 도구**로 활용하고 싶다면, X2D는 충분히 검토할 가치가 있습니다.
기업 연구소용 3D프린터, 이제는 출력 성능만 보지 마세요.
실제 연구개발 업무에 얼마나 도움이 되는지, 시제품을 얼마나 효율적으로 반복 제작할 수 있는지까지 비교해 보세요.**
기업 연구소, 제품개발팀, 전문 개인 개발자, 소형 제작업체의 3D프린터 도입을 고민하고 계신다면 X2D의 소재 적합성과 실제 업무 활용 범위를 확인해 보시기 바랍니다.
덕유항공 | 기업 연구소·제품개발팀을 위한 3D프린터 도입 정보**
—
참고 자료
– [Bambu Lab X2D 공식 발표](https://blog.bambulab.com/xcellence-made-simple-bambu-lab-presents-the-x2d/)
– [X2D 듀얼 압출 시스템 공식 기술 설명](https://blog.bambulab.com/two-extruders-one-purpose-what-is-x2d-direct-drive-extrusion-and-auxiliary-extrusion/)
– [Bambu Lab X2D 공식 제품 사양서](https://store.bblcdn.com/s3/default/c36bd23b20bc493a90e3b5e27c32a9a4/X2D_spec.pdf)
*본 글의 장비 사양은 제조사 공개 자료를 기준으로 작성했습니다. 실제 출력 결과와 비용 절감 효과는 설계 형상, 소재, 환경 및 운영 조건에 따라 달라질 수 있습니다.*
해시태그
#뱀부랩X2D #BambuLabX2D #뱀부랩 #기업용3D프린터 #연구소용3D프린터 #산업용3D프린터 #3D프린터추천 #제품개발 #시제품제작 #시제품개발 #연구개발 #RND #듀얼노즐3D프린터 #엔지니어링소재 #기구설계 #제품설계 #로봇개발 #드론개발 #3D프린팅 #덕유항공
뱀부랩 H3C 완벽 리뷰|구매 전 반드시 알아야 할 15가지 핵심 특징
안녕하세요. **3D프린터 전문기업 덕유항공(DYAIR)**입니다.
오늘은 뱀부랩이 새롭게 선보인 차세대 3D프린터, Bambu Lab H3C를 자세히 소개하겠습니다.
3D프린터를 사용하면서 여러 색상의 모델이나 서로 다른 소재를 출력할 때 필라멘트 교체 때문에 불편했던 경험이 있으신가요?
기존 멀티컬러 3D프린터는 색상이 바뀔 때마다 필라멘트를 빼고 새로운 필라멘트를 공급하는 과정이 필요했습니다.
이 과정에서는 출력 시간이 늘어나고, 노즐 내부의 이전 소재를 제거하기 위해 필라멘트가 낭비되기도 했습니다.
2026년 11월 3일 뱀부랩이 공개한 H3C는 이러한 문제를 해결하기 위해 새로운 구조를 도입했습니다.
바로 9개의 독립적인 출력 툴을 자동으로 교체하는 Swaptek™ 시스템입니다.
H3C는 단순히 더 많은 필라멘트를 사용하는 3D프린터가 아닙니다.
각각의 출력 툴에 별도 필라멘트 공급 경로와 가열 시스템을 적용해 다색·다중 소재 출력의 작업 방식을 바꾼 제품입니다.
여기에 FlexFeed 압출 시스템과 AMS 3H 자동 소재 관리 시스템까지 결합했습니다.
이번 글에서는 뱀부랩 H3C 구매 전 반드시 알아야 할 15가지 핵심 특징과 장점, 단점, 기존 모델과의 차이를 정리하겠습니다.
1. H3C는 뱀부랩의 3세대 3D프린터입니다
뱀부랩 H3C는 제조사가 공식적으로 발표한 첫 번째 3세대 데스크톱 3D프린터입니다.
기존 뱀부랩 제품이 자동 캘리브레이션과 빠른 출력, 간편한 다색 출력에 집중했다면 H3C는 한 단계 더 발전한 다중 소재 출력 시스템을 지향합니다.
H3C의 핵심 기술은 크게 세 가지입니다.
Swaptek™ 자동 툴 교체 시스템
FlexFeed 연질 필라멘트 압출 시스템
AMS 3H 자동 필라멘트 관리 시스템
이 세 가지 기술이 하나의 장비에서 함께 작동하도록 설계되었습니다.
특히 다양한 필라멘트를 동시에 사용하면서 서로 다른 노즐 크기까지 조합할 수 있다는 점이 기존 제품과의 중요한 차이입니다.
덕유항공 TIP
H3C를 구매할 때는 단순한 출력 속도보다 다색 출력과 다중 소재 작업을 얼마나 자주 사용할지 먼저 생각하는 것이 좋습니다.
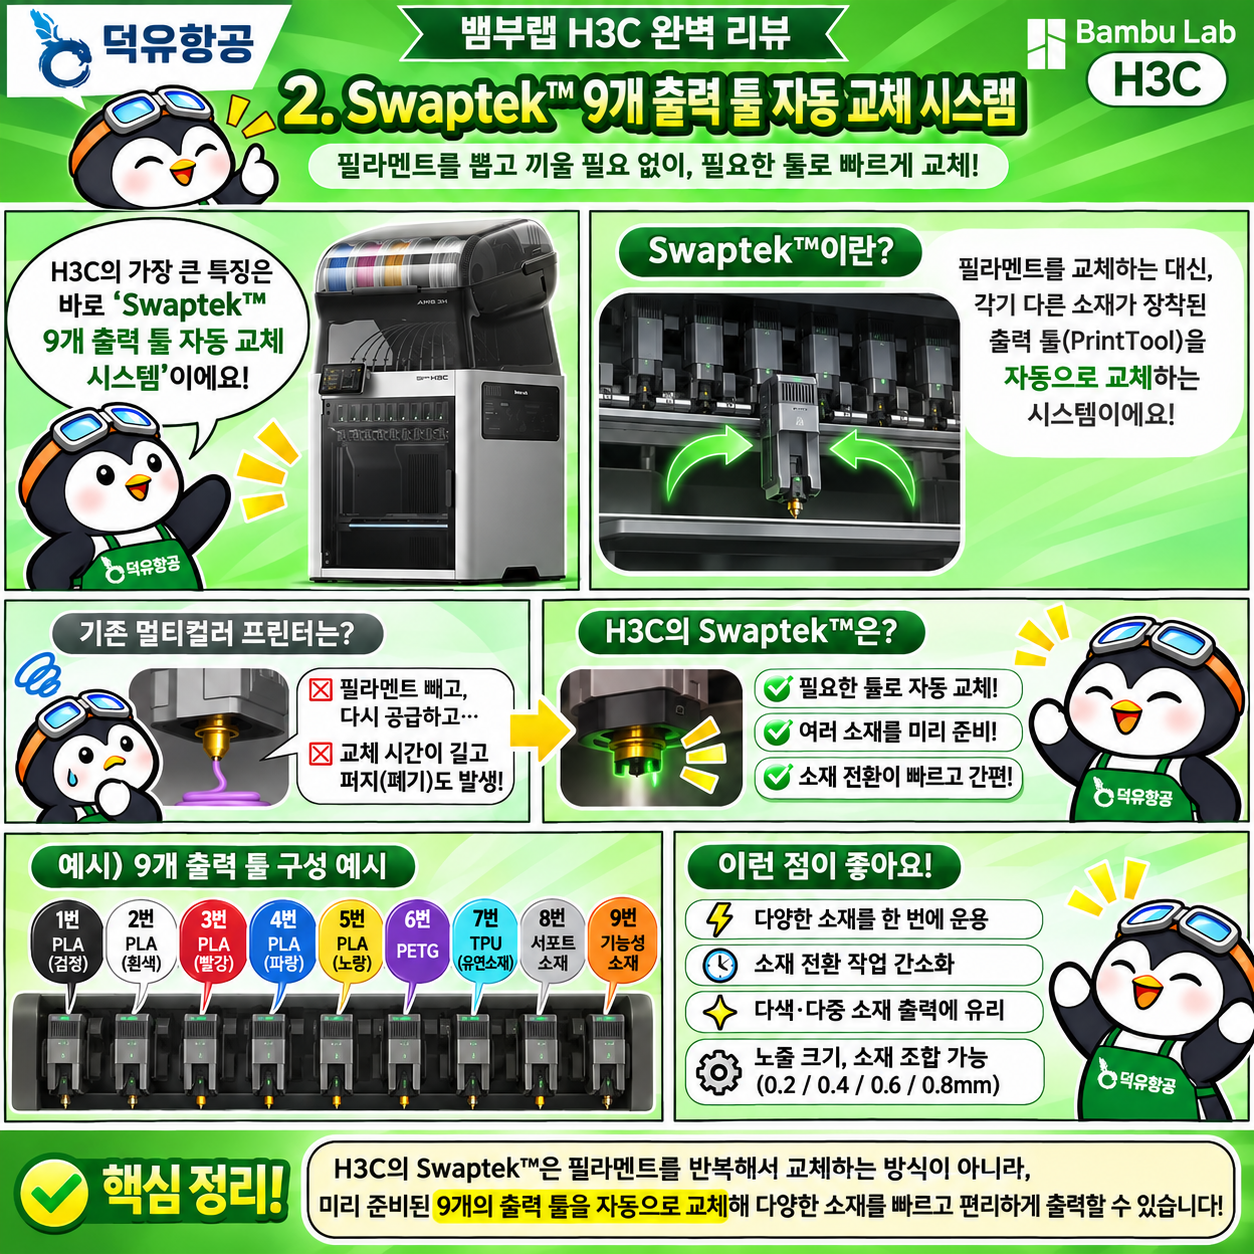
2. Swaptek™ 9개 출력 툴 자동 교체 시스템
H3C의 가장 큰 특징은 9개의 독립적인 PrintTool을 사용하는 Swaptek™ 시스템입니다.
각 출력 툴에는 자체 필라멘트 공급 경로와 가열 장치가 마련되어 있습니다.
기존의 단일 노즐 멀티컬러 프린터에서는 필라멘트를 교체할 때 노즐에서 기존 소재를 제거해야 했습니다.
하지만 H3C는 사용하려는 소재가 장착된 출력 툴 자체를 교체하는 방식입니다.
예를 들어 다음과 같이 구성할 수 있습니다.
1번 툴 : 검은색 PLA
2번 툴 : 흰색 PLA
3번 툴 : 빨간색 PLA
4번 툴 : 파란색 PLA
5번 툴 : 노란색 PLA
6번 툴 : PETG
7번 툴 : TPU
8번 툴 : 서포트 소재
9번 툴 : 다른 기능성 소재
단, 실제 구성은 노즐 직경, 필라멘트 직경 및 각 툴의 호환 조건에 따라 달라질 수 있습니다.
이러한 구조를 활용하면 여러 소재 사이의 전환 작업을 간소화할 수 있습니다.
핵심은 필라멘트를 반복해서 교체하는 것이 아니라, 미리 준비된 출력 툴을 교체한다는 점입니다.
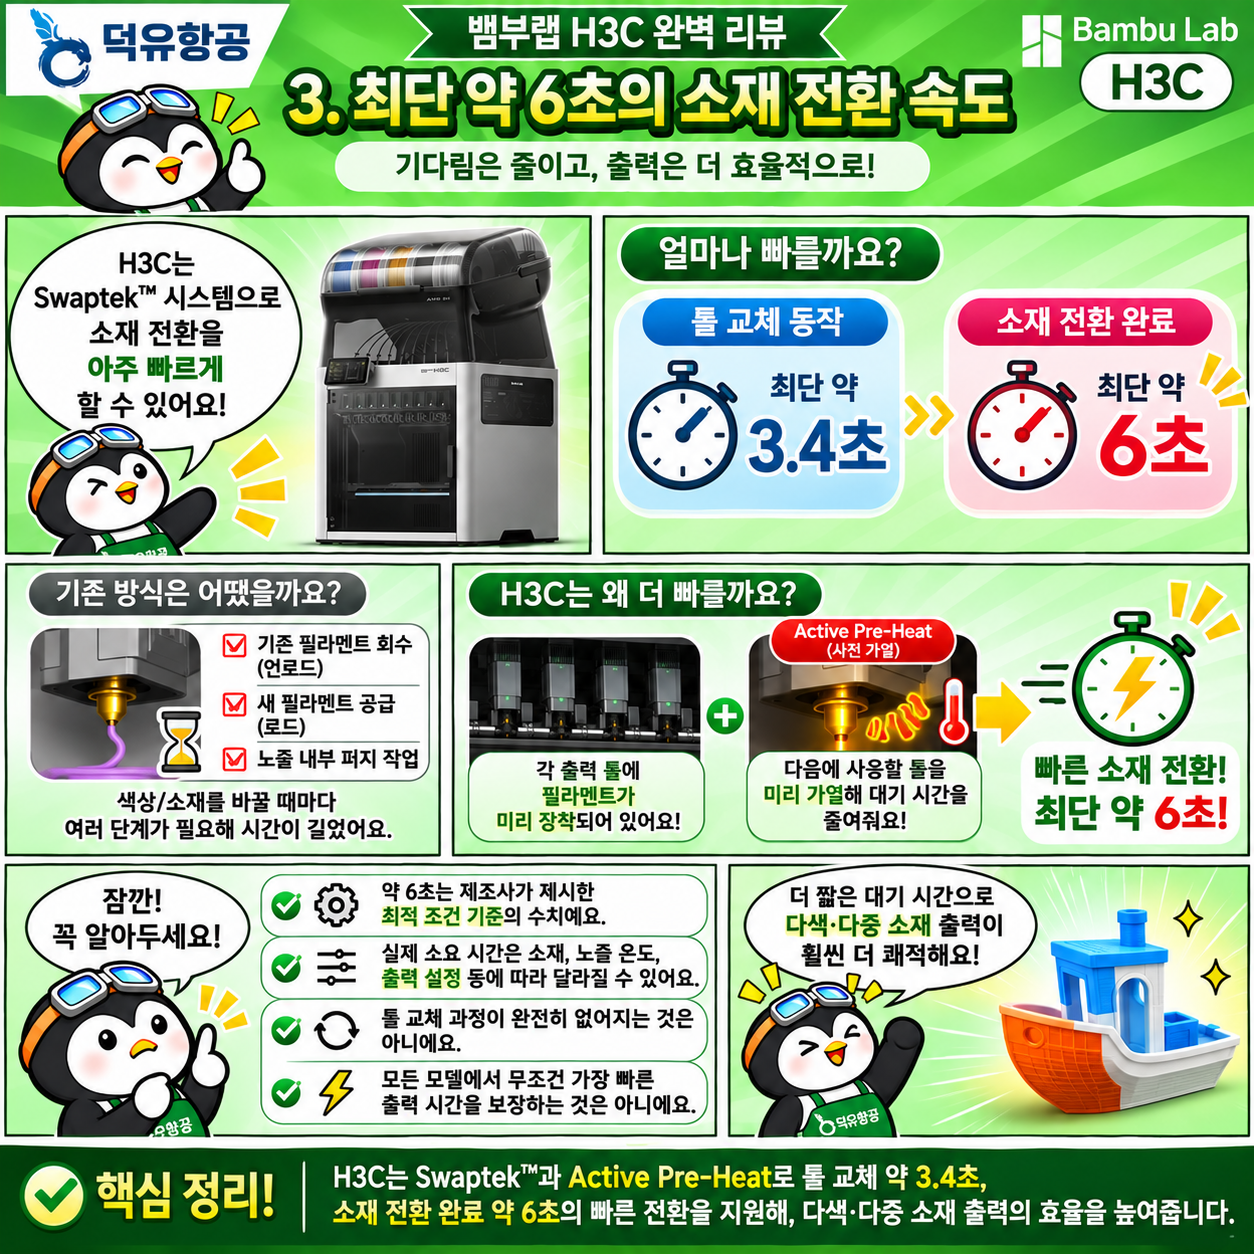
3. 최단 약 6초의 소재 전환 속도
Swaptek 시스템의 또 다른 장점은 빠른 소재 전환입니다.
제조사 발표 기준 주요 성능은 다음과 같습니다.
툴 교체 동작 : 최단 약 3.4초
소재 전환 완료 : 최단 약 6초
기존에는 색상이 바뀔 때 필라멘트를 회수하고 새로운 필라멘트를 공급하는 시간이 필요했습니다.
H3C는 각 출력 툴에 필라멘트가 미리 장착되어 있어 이러한 시간을 줄일 수 있습니다.
특히 Active Pre-Heat 기능을 이용해 다음에 사용할 출력 툴을 미리 가열합니다.
그 결과 새로운 소재로 전환할 때 발생하는 대기 시간을 줄일 수 있습니다.
다만 6초는 제조사가 제시한 최적 조건 기준의 수치입니다.
실제 소요 시간은 소재와 노즐 온도, 출력 설정에 따라 달라질 수 있습니다.
또한 툴 교체 과정이 완전히 없어지는 것은 아니므로, 모든 모델에서 무조건 가장 빠른 출력 시간을 보장하는 것은 아닙니다.
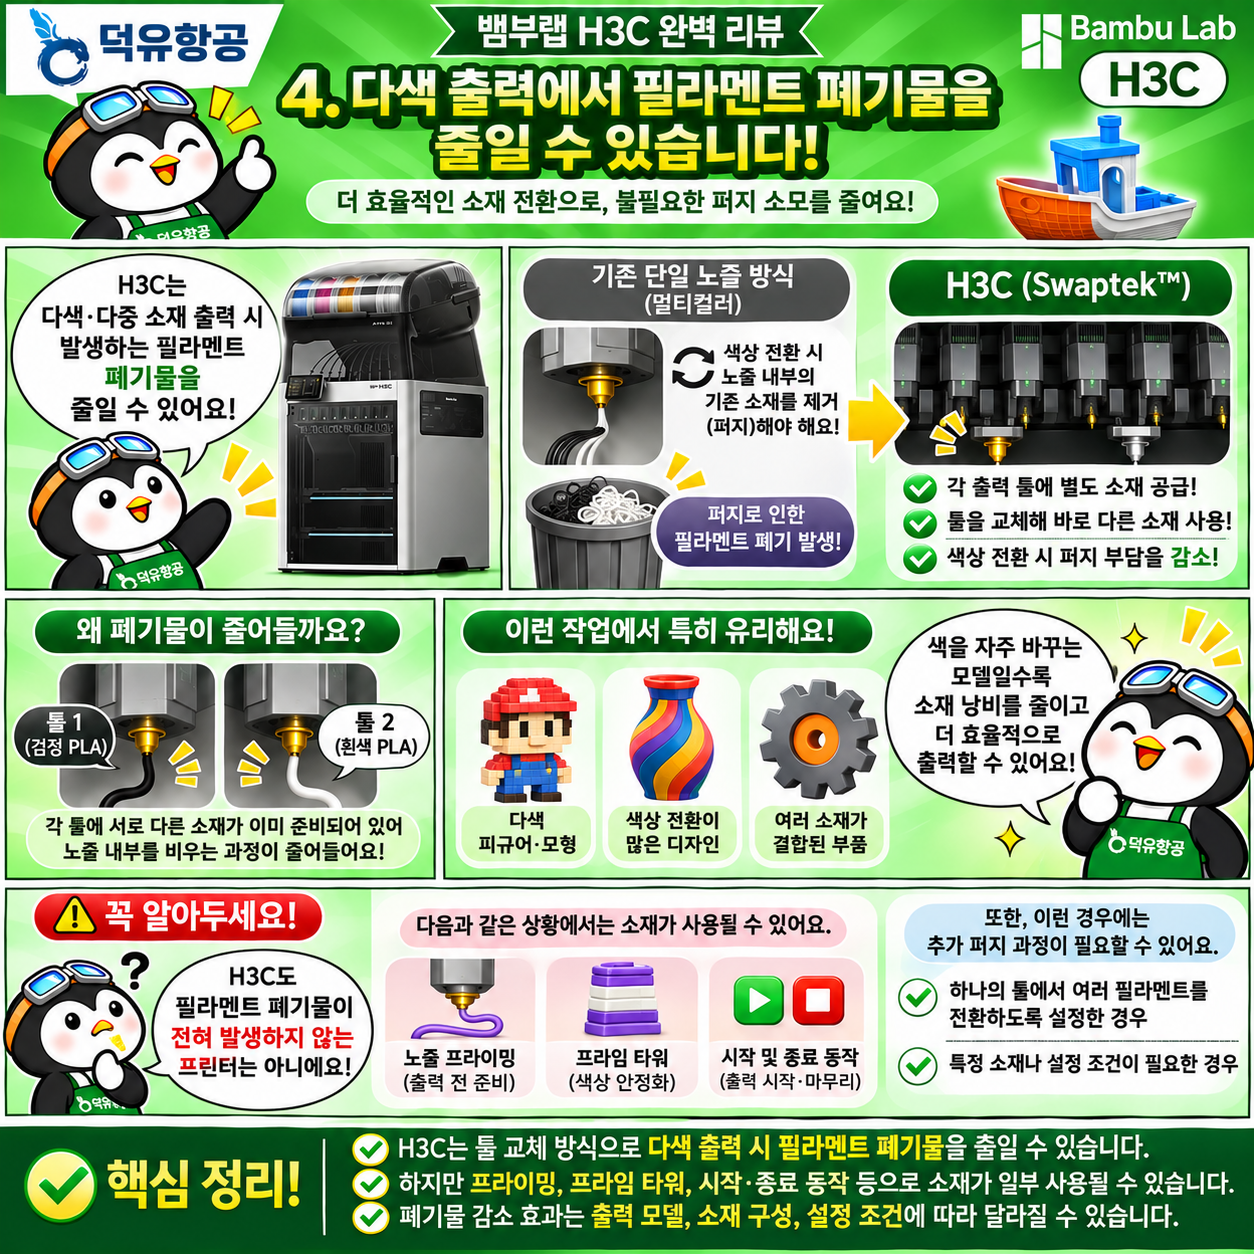
4. 다색 출력에서 필라멘트 폐기물을 줄일 수 있습니다
기존 단일 노즐 방식의 다색 출력에서는 색상을 바꿀 때 퍼지 작업이 필요합니다.
예를 들어 검은색에서 흰색 필라멘트로 전환한다면, 노즐 내부에 남아 있는 검은색 소재를 제거해야 합니다.
이 과정에서 일정량의 필라멘트가 폐기됩니다.
H3C는 각 출력 툴에 별도의 소재 공급 및 가열 경로가 있기 때문에 소재 간 교체 과정에서 발생하는 퍼지 부담을 줄일 수 있습니다.
특히 색상 전환이 많은 모델에서 이러한 구조의 장점이 나타날 수 있습니다.
하지만 반드시 알아야 할 점도 있습니다.
H3C는 필라멘트 폐기물이 전혀 발생하지 않는 프린터가 아닙니다.
실제 출력에서는 노즐 프라이밍, 프라임 타워, 시작 및 종료 동작 등에 소재가 사용될 수 있습니다.
또한 하나의 툴에서 여러 필라멘트를 전환하도록 확장한 경우에는 별도의 퍼지 과정이 필요할 수 있습니다.
따라서 폐기물 감소 효과는 실제 출력 모델과 소재 구성에 따라 확인해야 합니다.
5. Full Spectrum Color Mixing 기능
H3C는 단순히 9가지 색상을 출력하는 데서 끝나지 않습니다.
뱀부랩은 CMYKW 색상 조합을 활용하는 Full Spectrum Color Mixing 기능을 소개하고 있습니다.
CMYKW는 다음 다섯 가지 색상을 의미합니다.
C : Cyan, 청록색
M : Magenta, 자홍색
Y : Yellow, 노란색
K : Black, 검은색
W : White, 흰색
이 색상들을 적층 방식으로 조합해 다양한 색상 표현을 구현할 수 있습니다.
예를 들어 피규어의 얼굴이나 장식처럼 여러 색조가 필요한 작업에서 활용할 수 있습니다.
다만 잉크젯 프린터처럼 액체 잉크를 혼합하는 방식은 아닙니다.
서로 다른 색상의 필라멘트를 정해진 방식으로 적층해 색상을 표현하는 기술입니다.
실제 색상 재현 결과는 필라멘트 특성, 레이어 높이, 모델 형상과 슬라이싱 설정에 따라 달라집니다.
덕유항공 TIP
다양한 색상의 캐릭터, 피규어, 장식품을 제작하려는 사용자라면 H3C의 색상 조합 기능을 주목할 만합니다.
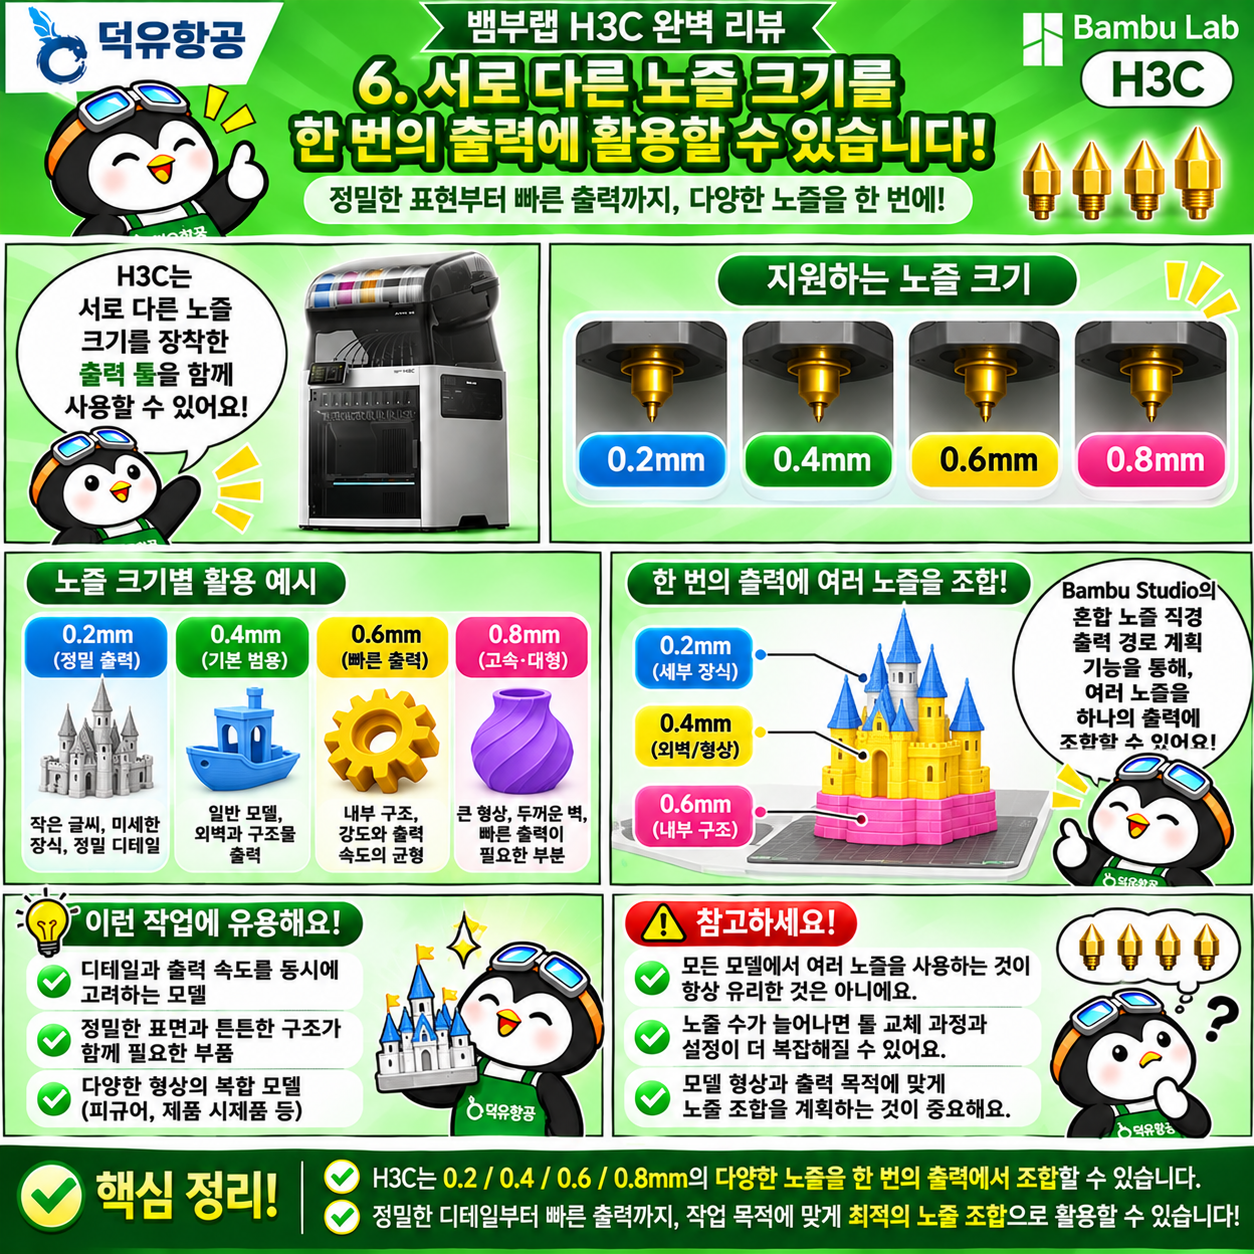
6. 서로 다른 노즐 크기를 한 번의 출력에 활용할 수 있습니다
일반적인 3D프린터는 하나의 출력 작업에서 동일한 노즐 직경을 사용하는 경우가 많습니다.
하지만 H3C는 서로 다른 노즐 직경을 장착한 출력 툴을 함께 운용할 수 있습니다.
지원되는 노즐 직경은 다음과 같습니다.
0.2mm / 0.4mm / 0.6mm / 0.8mm
예를 들어 다음과 같은 작업이 가능합니다.
0.2mm 노즐은 작은 글씨나 정밀한 장식에 활용하고,
0.4mm 노즐은 일반적인 모델 외벽과 구조물 출력에 사용하며,
0.6mm 또는 0.8mm 노즐은 상대적으로 넓은 압출 폭이 필요한 부분에 사용할 수 있습니다.
Bambu Studio의 혼합 노즐 직경 출력 경로 계획 기능을 통해 서로 다른 노즐을 하나의 출력 작업에 조합할 수 있습니다.
물론 모든 모델에서 여러 노즐을 사용하는 것이 유리한 것은 아닙니다.
노즐 수가 늘어나면 툴 교체 과정과 설정이 복잡해질 수 있습니다.
하지만 정밀한 표면과 빠른 내부 구조 출력을 함께 고려하는 작업에서는 유용한 기능입니다.
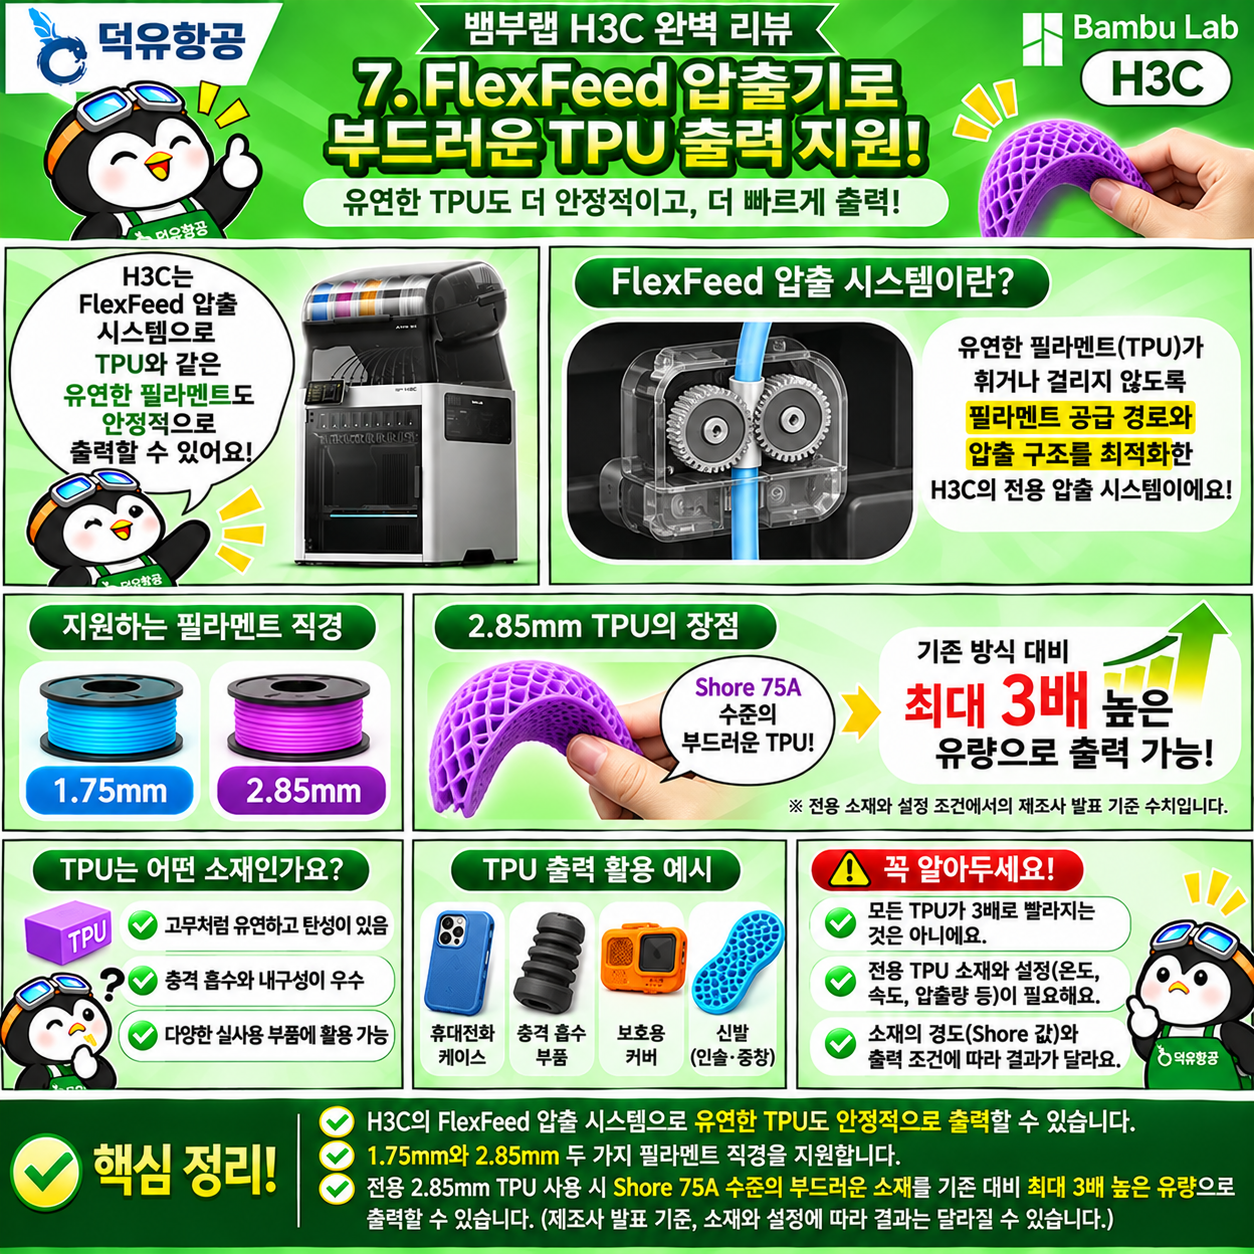
7. FlexFeed 압출기로 부드러운 TPU 출력 지원
H3C에서 주목해야 할 또 다른 기능은 FlexFeed 압출 시스템입니다.
TPU는 고무처럼 유연한 특성을 가진 필라멘트입니다.
휴대전화 케이스, 충격 흡수 부품, 보호용 커버, 신발 등 여러 분야에 활용됩니다.
하지만 TPU는 유연하기 때문에 압출 과정에서 필라멘트가 휘어지거나 공급이 불안정해질 수 있습니다.
H3C의 FlexFeed 시스템은 이러한 문제를 줄이도록 설계되었습니다.
특히 다음 두 가지 필라멘트 직경을 지원합니다.
1.75mm
2.85mm
제조사는 전용 2.85mm TPU를 활용하면 Shore 75A 수준의 부드러운 소재를 기존 방식 대비 최대 3배 높은 유량으로 출력할 수 있다고 설명합니다.
다만 모든 TPU가 3배 빠르게 출력된다는 의미는 아닙니다.
전용 소재와 압출 경로, 설정이 맞아야 하며 실제 결과는 소재의 경도와 출력 조건에 따라 달라집니다.
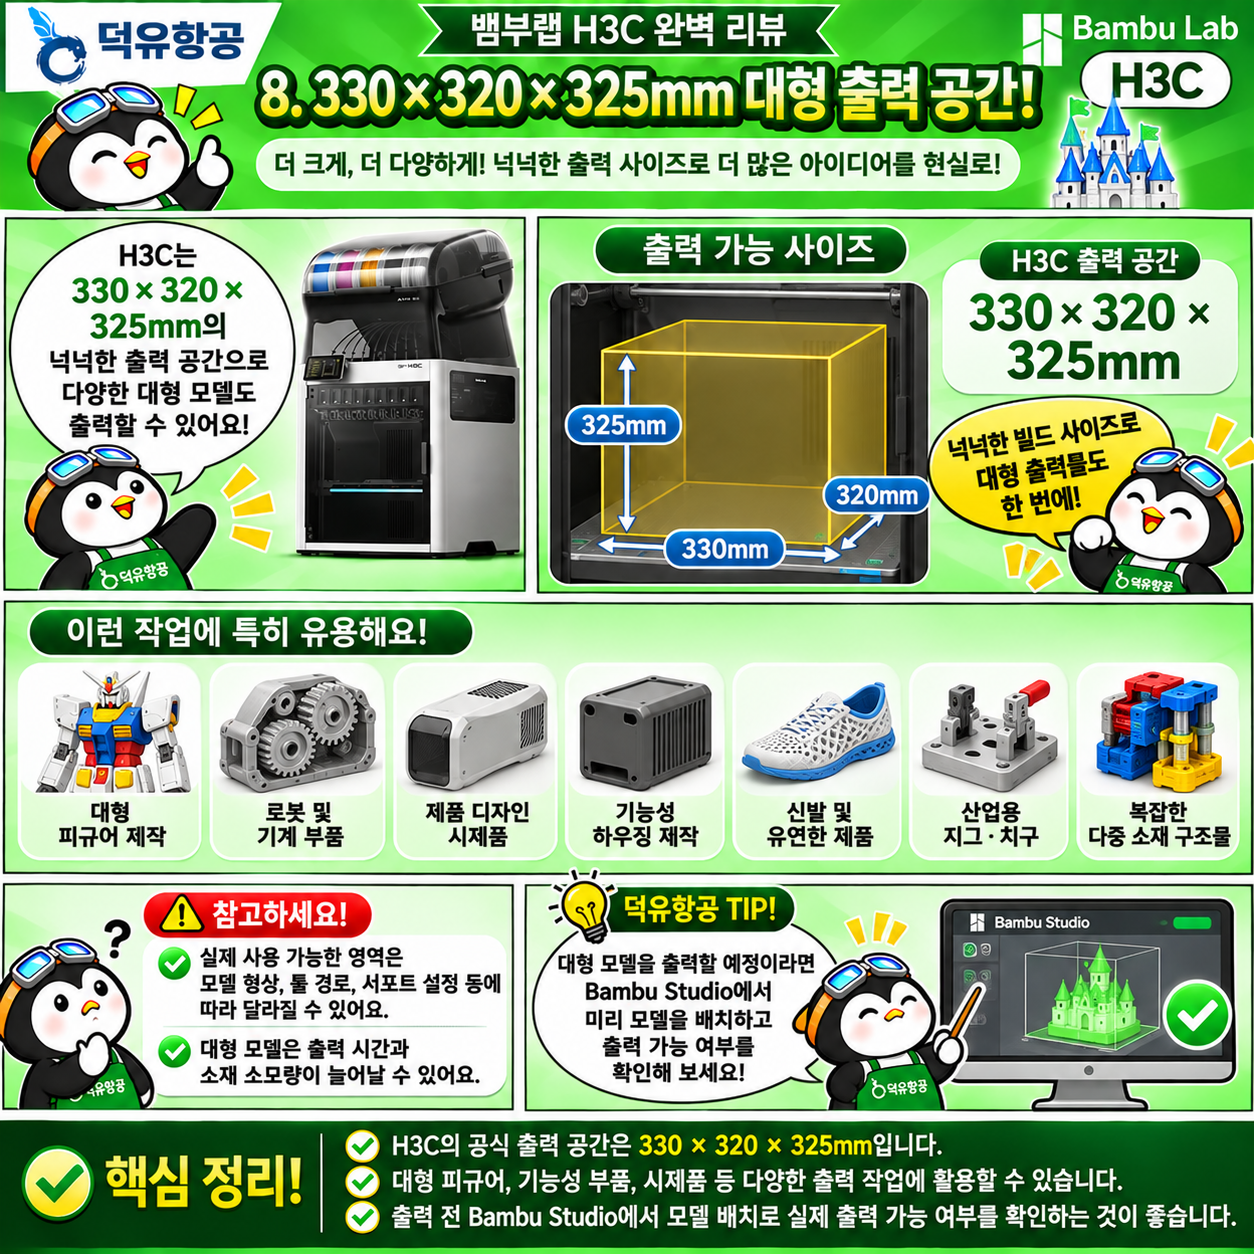
8. 330 × 320 × 325mm 대형 출력 공간
H3C의 공식 출력 공간은 다음과 같습니다.
330 × 320 × 325mm
다양한 출력물을 제작할 수 있는 넉넉한 크기입니다.
대표적인 활용 분야는 다음과 같습니다.
대형 피규어 제작
로봇 및 기계 부품
제품 디자인 시제품
기능성 하우징 제작
신발 및 유연한 착용형 제품
산업용 지그와 치구
복잡한 다중 소재 구조물
출력 공간이 넓으면 여러 부품을 한 번에 배치하는 작업에도 유리할 수 있습니다.
하지만 실제 사용 가능한 영역은 모델의 형태와 툴 경로, 서포트 설정 등에 따라 달라질 수 있습니다.
대형 모델을 출력할 예정이라면 구매 전에 Bambu Studio에서 모델을 배치하고 출력 가능 여부를 확인하는 것이 좋습니다.
9. 최대 350℃ 노즐과 65℃ 능동 챔버 가열
H3C는 엔지니어링 소재 출력도 고려한 고온 3D프린터입니다.
공식 발표 사양은 다음과 같습니다.
최대 노즐 온도 : 350℃
최대 히트베드 온도 : 120℃
최대 능동 챔버 온도 : 65℃
고온 노즐과 능동 챔버 가열 기능은 ABS, ASA, PC, PA 등 온도 관리가 중요한 소재를 출력할 때 도움이 될 수 있습니다.
특히 챔버 내부 온도를 일정하게 관리하면 일부 소재에서 수축과 뒤틀림을 줄이는 데 유리합니다.
H3C는 이중 영역 능동 챔버 가열 방식을 사용합니다.
다만 최대 챔버 온도가 65℃라는 사실이 모든 소재를 65℃에서 출력해야 한다는 뜻은 아닙니다.
PLA나 일부 저온 소재는 챔버가 지나치게 뜨거울 경우 출력 불량이 발생할 수 있습니다.
따라서 실제 사용 시에는 소재 제조사가 권장하는 온도 설정을 적용해야 합니다.
10. AMS 3H 자동 필라멘트 관리 시스템
H3C에는 새로운 자동 소재 관리 시스템인 AMS 3H가 적용되었습니다.
AMS 3H는 9개의 필라멘트 슬롯을 지원합니다.
기존 AMS 제품과 차별화되는 부분은 필라멘트 보관과 자동 공급 구조가 프린터 시스템에 통합되어 있다는 점입니다.
주요 기능은 다음과 같습니다.
9개 필라멘트 슬롯
자동 소재 공급
밀폐형 필라멘트 보관
호환 RFID 필라멘트 자동 인식
필라멘트 정보 관리
일부 슬롯의 능동 건조 기능
필라멘트를 삽입하면 시스템이 해당 공급 경로를 자동으로 준비할 수 있습니다.
호환 RFID 필라멘트를 사용하면 소재 종류와 색상 등의 정보를 관리하는 데 도움이 됩니다.
하지만 모든 타사 필라멘트가 RFID로 자동 인식되는 것은 아닙니다.
또한 AMS 3H를 사용한다고 해서 모든 소재가 제한 없이 자동 공급되는 것은 아닙니다.
필라멘트 직경, 스풀 규격 및 급지 경로의 호환성을 확인해야 합니다.
11. 최대 85℃ 필라멘트 건조 기능
필라멘트는 종류에 따라 공기 중의 수분을 흡수합니다.
습기를 흡수한 필라멘트를 사용하면 다음과 같은 문제가 발생할 수 있습니다.
스트링 현상
기포 발생
거친 출력 표면
압출 불안정
층간 접착력 저하
H3C의 AMS 3H에는 능동 건조 기능이 포함되어 있습니다.
최대 건조 온도는 85℃입니다.
여기서 꼭 알아야 할 점은 9개 슬롯 전체가 동시에 능동 건조되는 구조가 아니라는 사실입니다.
능동 건조 기능은 전용 2개 슬롯에서 제공됩니다.
다른 슬롯은 밀폐 보관 기능을 활용할 수 있습니다.
또한 출력 도중 건조 기능을 활용할 수 있어 소재 준비 작업의 편의성을 높일 수 있습니다.
단, 건조 온도와 시간은 필라멘트별 권장 조건에 맞춰야 합니다.
밀폐 보관 기능도 이미 습기를 흡수한 필라멘트를 자동으로 완전히 건조해 주는 것은 아닙니다.
12. AMS 확장으로 최대 24개 필라멘트 운용
H3C는 기본 9개 슬롯 외에도 시스템을 확장할 수 있습니다.
제조사는 기존 세대의 호환 AMS를 PrintTool 1번에 연결하면 최대 24개 필라멘트 스풀을 하나의 출력 작업에서 활용할 수 있다고 안내합니다.
다만 24개 필라멘트를 각각 독립된 24개 노즐에 연결한다는 의미는 아닙니다.
확장된 필라멘트는 지정된 툴과 공급 경로를 통해 전환됩니다.
따라서 추가 AMS 연결 시에는 해당 경로에서 필라멘트를 교체하는 시간이 발생할 수 있습니다.
기본 Swaptek 9툴의 빠른 전환 방식과 완전히 동일한 구조로 이해해서는 안 됩니다.
여러 색상의 제품이나 복잡한 소재 구성을 사용하는 사용자라면 이러한 확장 기능을 검토할 가치가 있습니다.
다만 AMS 확장 액세서리와 실제 지원 구성은 구매 전에 확인해야 합니다.
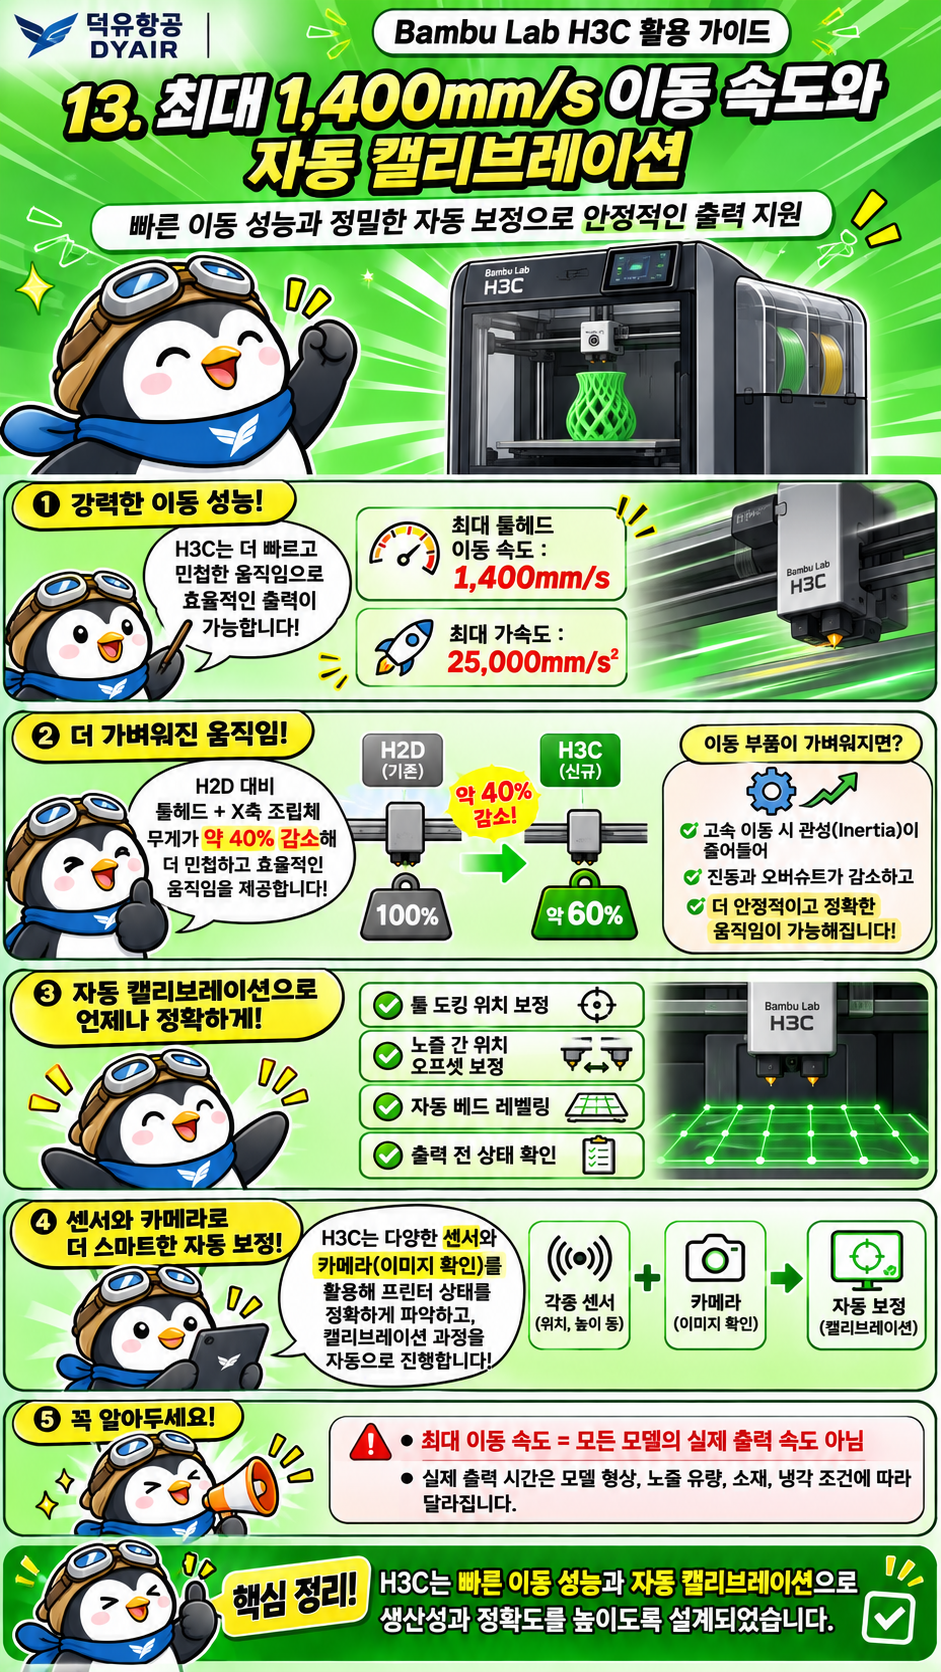
13. 최대 1,400mm/s 이동 속도와 자동 캘리브레이션
H3C는 고속 출력과 정밀한 툴 위치 제어를 고려한 구조입니다.
공식 발표 주요 수치는 다음과 같습니다.
최대 툴헤드 이동 속도 : 1,400mm/s
최대 가속도 : 25,000mm/s²
제조사는 H2D 대비 툴헤드와 X축 조립체의 무게를 약 40% 줄였다고 설명합니다.
움직이는 부품의 무게가 줄어들면 고속 이동에서 관성을 줄이는 데 도움이 될 수 있습니다.
또한 H3C는 여러 출력 툴을 정확한 위치에서 교체해야 하므로 자동 캘리브레이션이 중요합니다.
주요 자동 보정 항목은 다음과 같습니다.
툴 도킹 위치 보정
노즐 간 위치 오프셋 보정
자동 베드 레벨링
출력 전 상태 확인
제조사는 센서 및 영상 검증을 통해 이러한 보정을 자동으로 수행하도록 설계했다고 설명합니다.
하지만 최대 이동 속도가 곧 모든 모델의 실제 출력 속도는 아닙니다.
모델 형상과 노즐 유량, 소재 및 냉각 조건에 따라 실제 출력 시간은 달라집니다.
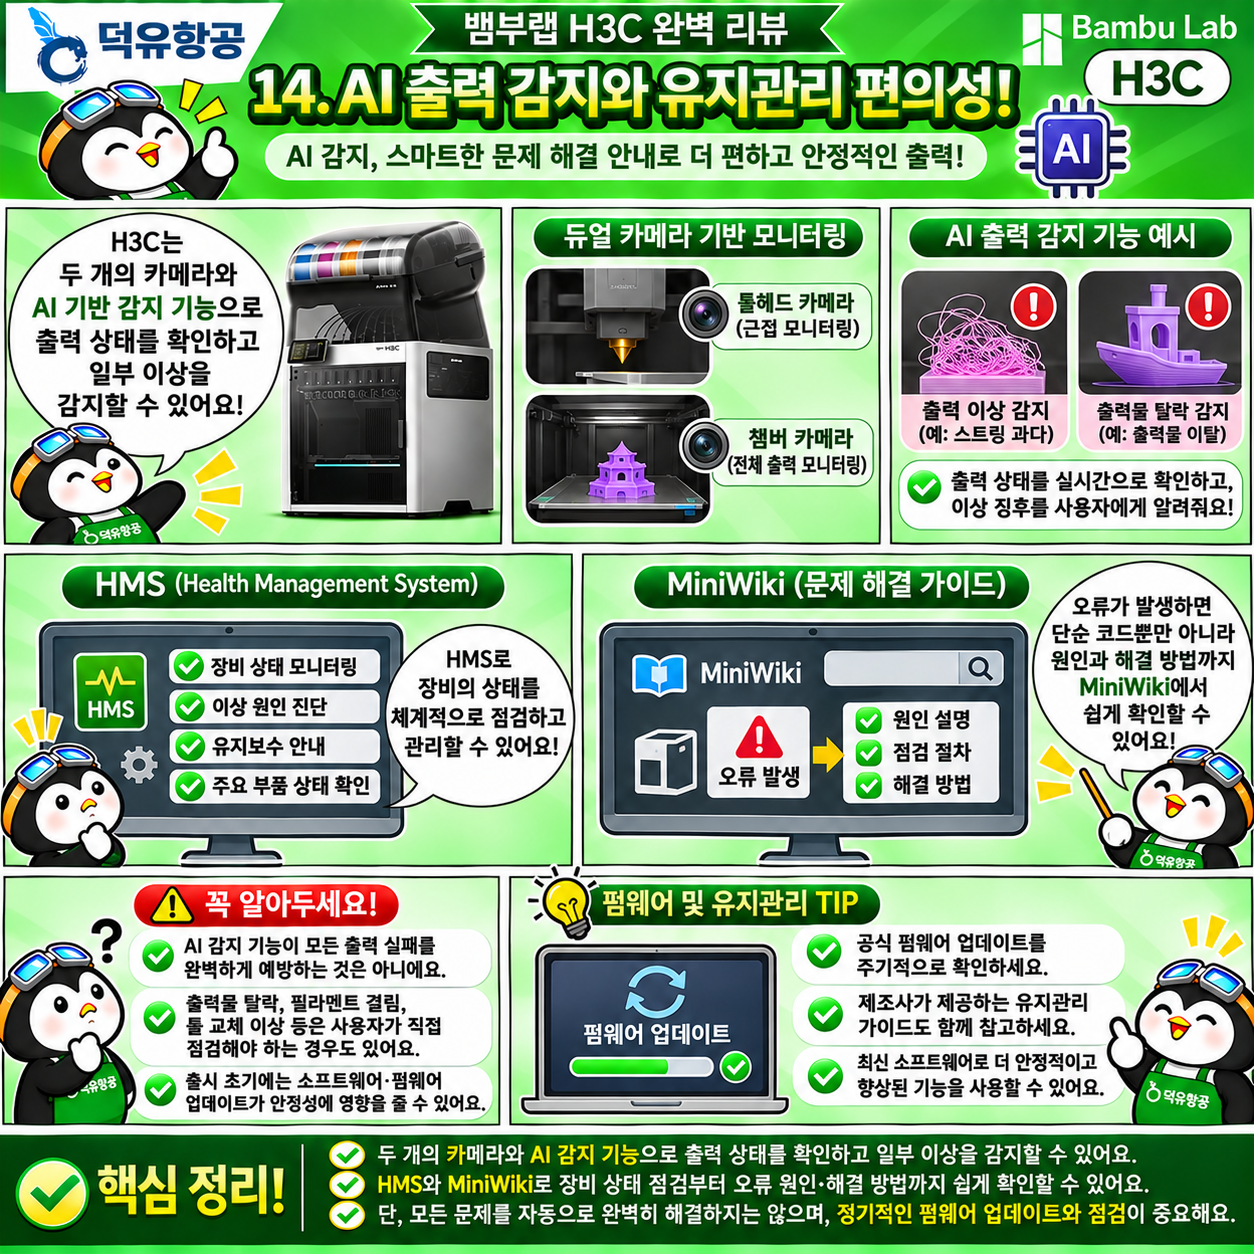
14. AI 출력 감지와 유지관리 편의성
H3C는 여러 센서와 카메라를 활용한 출력 감지 기능을 제공합니다.
제조사는 두 카메라의 영상 정보를 활용해 출력 상태를 확인하고 일부 이상을 감지하는 기능을 소개하고 있습니다.
또한 새로운 HMS(Health Management System)와 MiniWiki 기능을 이용해 오류 메시지와 문제 해결 안내를 제공합니다.
예를 들어 장비에서 오류가 발생하면 단순히 코드만 표시하는 것이 아니라 원인과 점검 절차를 확인할 수 있도록 설계되었습니다.
이러한 기능은 여러 툴과 소재를 함께 사용하는 복잡한 장비의 관리 편의성을 높이는 데 도움이 됩니다.
그러나 주의할 점도 있습니다.
AI 감지 기능이 모든 출력 실패를 완벽하게 예방하는 것은 아닙니다.
출력물 탈락, 필라멘트 걸림, 툴 교체 이상 등은 사용자가 직접 점검해야 하는 경우도 있습니다.
특히 출시 초기 제품에서는 소프트웨어와 펌웨어 업데이트가 안정성에 영향을 줄 수 있습니다.
구매 후에는 공식 펌웨어 업데이트와 유지관리 안내를 확인하는 것이 좋습니다.
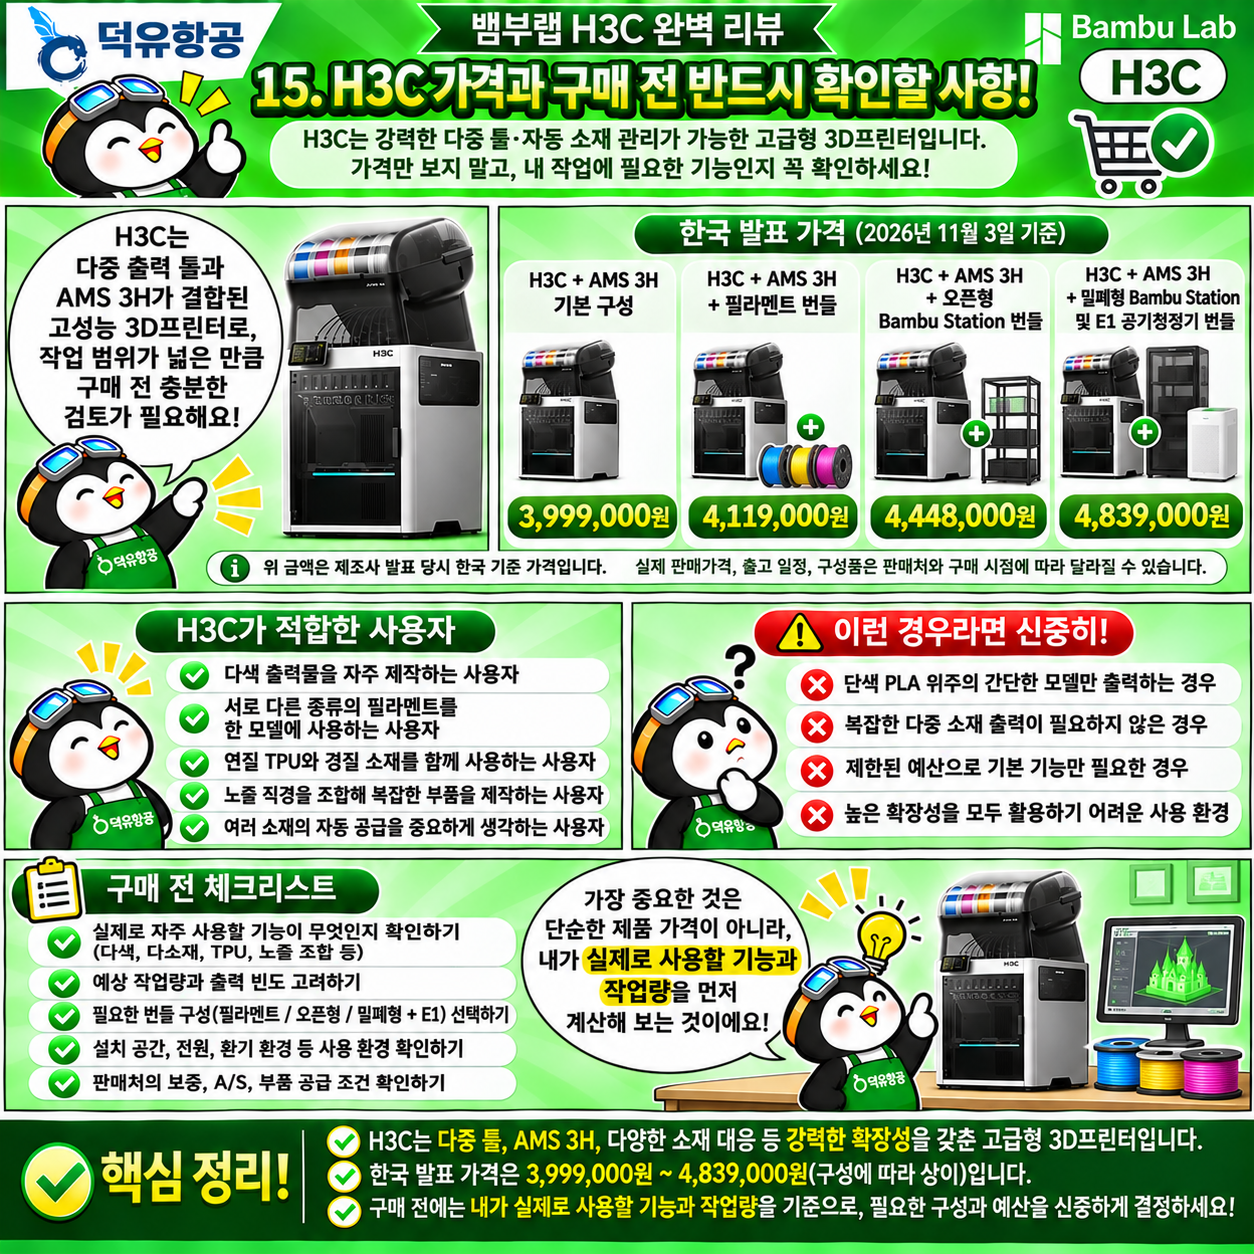
15. H3C 가격과 구매 전 반드시 확인할 사항
마지막으로 가장 중요한 구매 조건입니다.
뱀부랩이 2026년 11월 3일 발표한 한국 가격은 다음과 같습니다.
H3C + AMS 3H 기본 구성
3,999,000원
H3C + AMS 3H + 필라멘트 번들
4,119,000원
H3C + AMS 3H + 오픈형 Bambu Station 번들
4,448,000원
H3C + AMS 3H + 밀폐형 Bambu Station 및 E1 공기청정기 번들
4,839,000원
위 금액은 제조사 발표 당시 한국 기준 가격입니다.
실제 판매가격과 출고 일정, 구성품은 판매처와 구매 시점에 따라 달라질 수 있습니다.
H3C는 여러 개의 독립적인 출력 툴과 자동 필라멘트 공급 시스템이 결합된 장비이므로 일반 단일 노즐 제품보다 구매 예산이 높습니다.
따라서 다음과 같은 사용자에게 적합한지 검토하는 것이 좋습니다.
다색 출력물을 자주 제작하는 사용자
서로 다른 종류의 필라멘트를 한 모델에 사용하는 사용자
연질 TPU와 경질 소재를 함께 사용하는 사용자
노즐 직경을 조합해 복잡한 부품을 제작하는 사용자
여러 소재의 자동 공급을 중요하게 생각하는 사용자
반면 단색 PLA 모델이나 간단한 기능성 부품만 출력한다면 H3C의 높은 확장성을 충분히 활용하지 못할 수 있습니다.
구매 전에는 단순한 제품 가격보다 실제 사용할 기능과 작업량을 먼저 계산해 보는 것이 좋습니다.
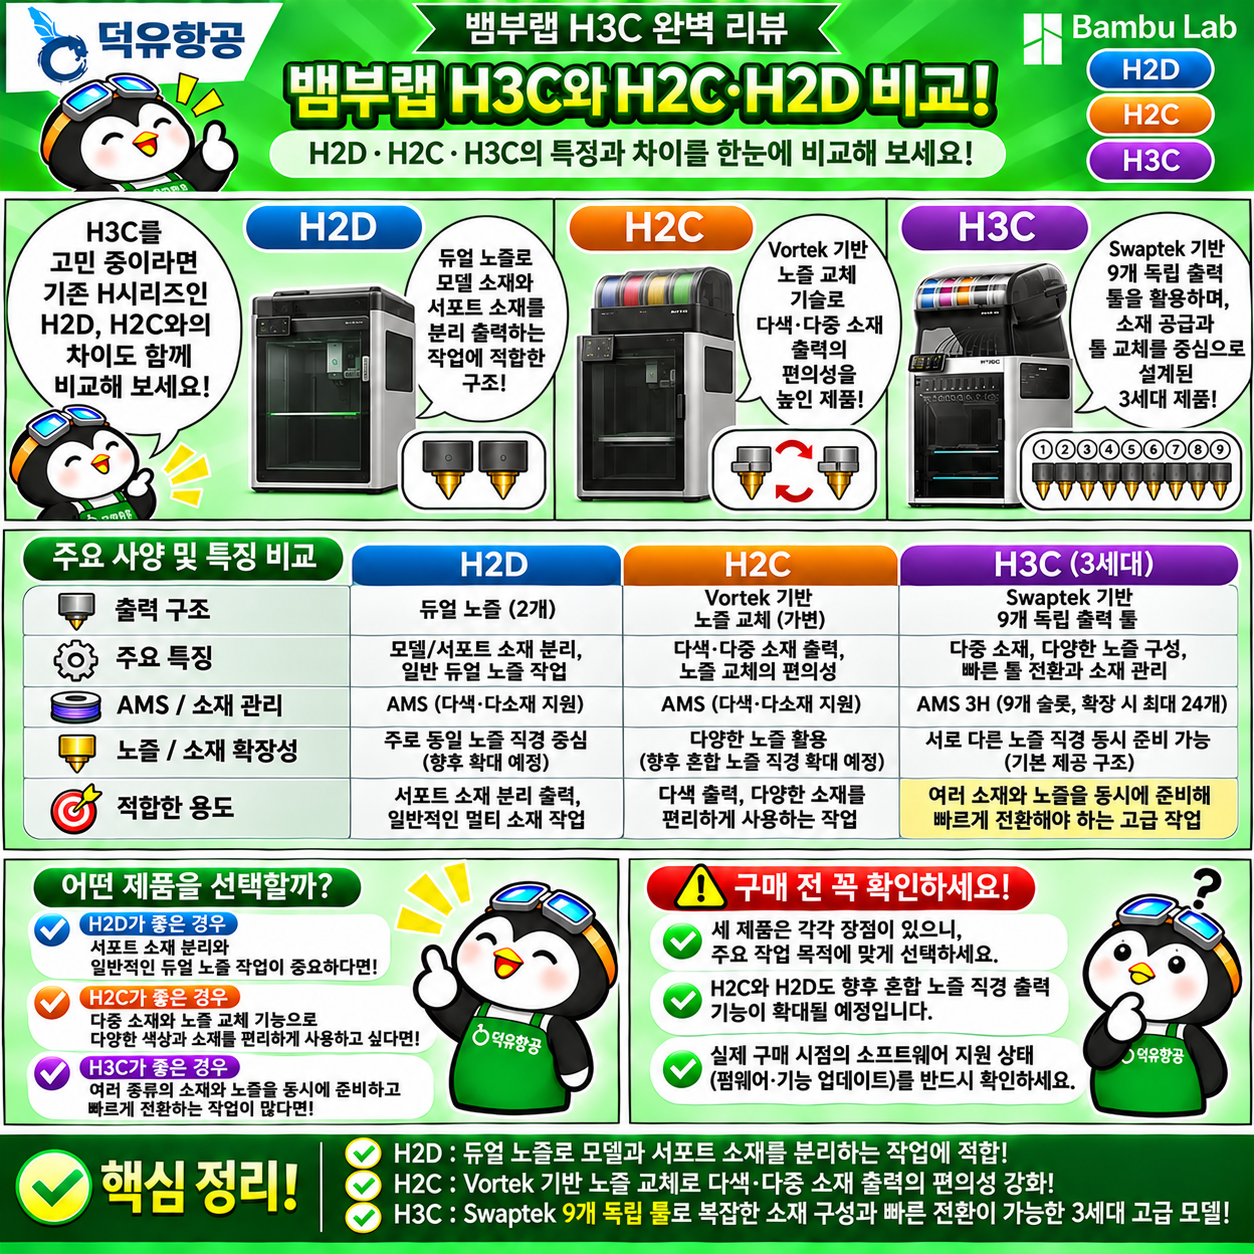
뱀부랩 H3C와 H2C·H2D 비교
H3C 구매를 고려한다면 기존 H시리즈 제품도 함께 비교해 보는 것이 좋습니다.
H2D
듀얼 노즐을 활용해 모델 소재와 서포트 소재를 분리하는 작업에 적합한 구조입니다.
H2C
Vortek 기반 노즐 교체 기술을 활용해 다색·다중 소재 출력의 편의성을 높인 제품입니다.
H3C
Swaptek 기반 9개 독립 출력 툴을 활용하며, 소재 공급과 툴 교체를 중심으로 설계된 3세대 제품입니다.
세 제품은 각각 장점이 있습니다.
서포트 소재 분리와 일반적인 듀얼 노즐 작업이 중요하다면 H2D를 검토할 수 있습니다.
다중 소재와 노즐 교체 기능이 필요하다면 H2C도 고려할 만합니다.
반면 여러 종류의 소재와 노즐을 동시에 준비하고 빠르게 전환하는 작업이 많다면 H3C의 구조적 장점이 두드러집니다.
다만 H2C와 H2D에도 향후 혼합 노즐 직경 출력 기능이 확대될 예정이므로 실제 구매 시점의 소프트웨어 지원 상태를 확인하는 것이 좋습니다.
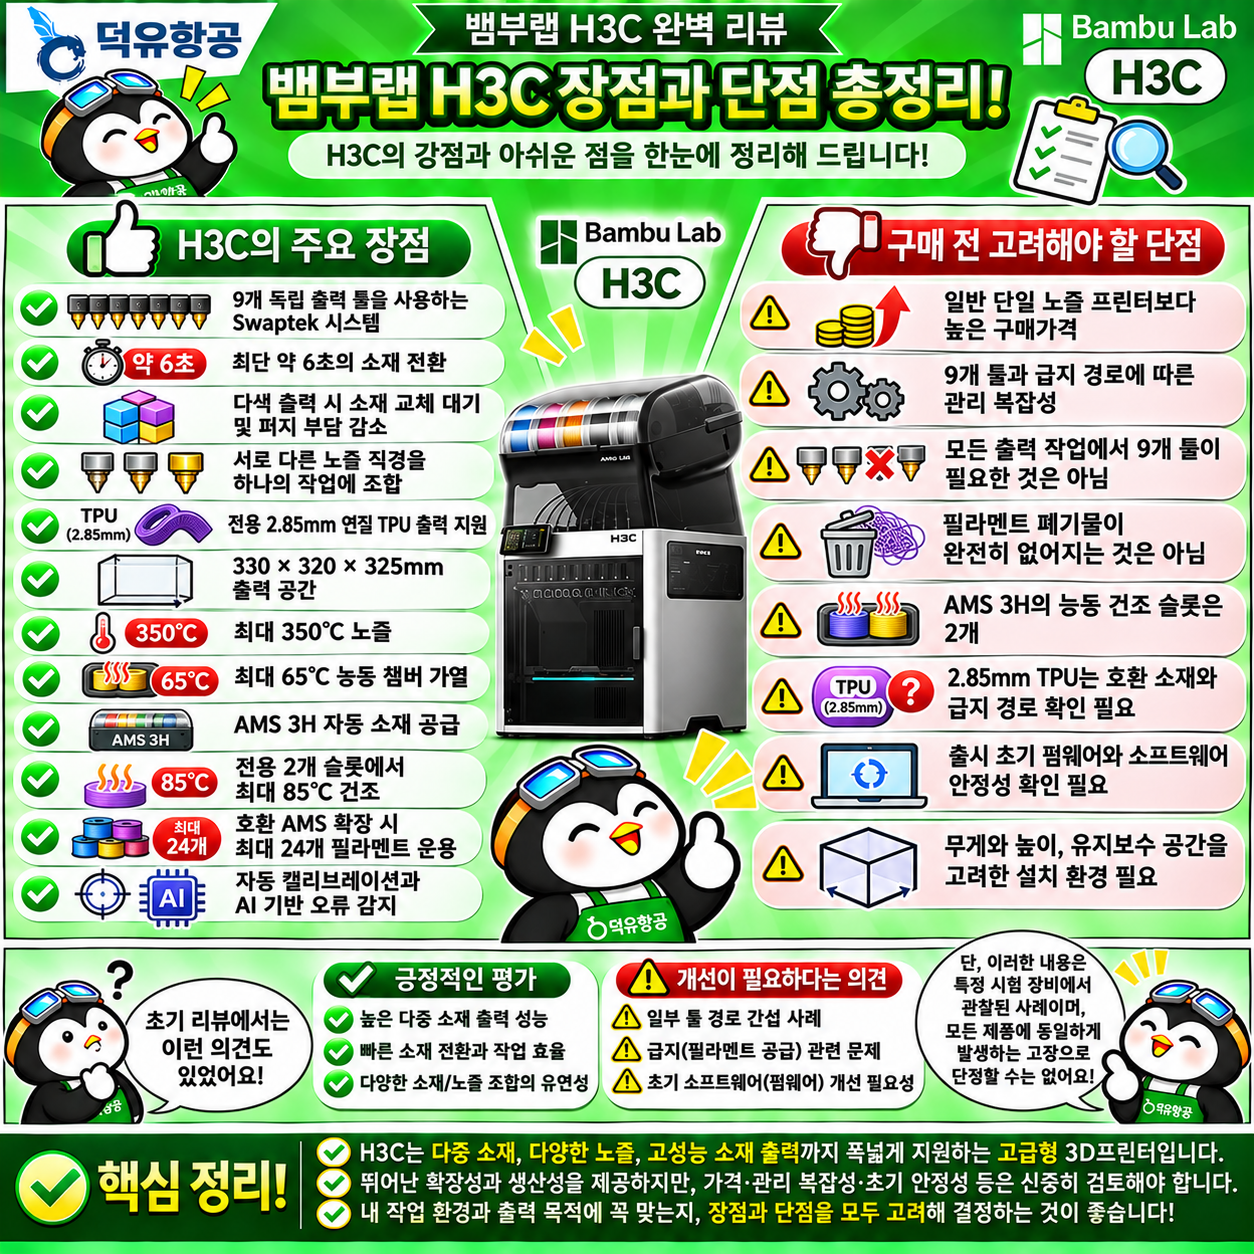
뱀부랩 H3C 장점과 단점 총정리
H3C의 주요 장점
9개 독립 출력 툴을 사용하는 Swaptek 시스템
최단 약 6초의 소재 전환
다색 출력 시 소재 교체 대기 및 퍼지 부담 감소
서로 다른 노즐 직경을 하나의 작업에 조합
전용 2.85mm 연질 TPU 출력 지원
330 × 320 × 325mm 출력 공간
최대 350℃ 노즐
최대 65℃ 능동 챔버 가열
AMS 3H 자동 소재 공급
전용 2개 슬롯에서 최대 85℃ 건조
호환 AMS 확장 시 최대 24개 필라멘트 운용
자동 캘리브레이션과 AI 기반 오류 감지구매 전 고려해야 할 단점
⚠️ 일반 단일 노즐 프린터보다 높은 구매가격
⚠️ 9개 툴과 급지 경로에 따른 관리 복잡성
⚠️ 모든 출력 작업에서 9개 툴이 필요한 것은 아님
⚠️ 필라멘트 폐기물이 완전히 없어지는 것은 아님
⚠️ AMS 3H의 능동 건조 슬롯은 2개
⚠️ 2.85mm TPU는 호환 소재와 급지 경로 확인 필요
⚠️ 출시 초기 펌웨어와 소프트웨어 안정성 확인 필요
⚠️ 무게와 높이, 유지보수 공간을 고려한 설치 환경 필요
특히 초기 외부 리뷰에서는 높은 다중 소재 출력 성능이 장점으로 평가되었지만, 일부 툴 경로 간섭과 급지 문제, 초기 소프트웨어 관련 개선 필요성도 지적되었습니다.
이러한 내용은 특정 시험 장비에서 관찰된 사례이므로 모든 제품에 동일하게 발생하는 고장으로 단정해서는 안 됩니다.
H3C 구매 전 최종 체크리스트
H3C를 구매하기 전에 다음 항목을 확인해 보세요.
☐ 9개 독립 출력 툴이 실제 작업에 필요한가?
☐ 다색 출력이나 다중 소재 출력을 자주 사용하는가?
☐ TPU와 일반 필라멘트를 함께 사용할 계획인가?
☐ 다양한 노즐 직경을 활용할 예정인가?
☐ 출력하려는 모델이 출력 영역에 들어가는가?
☐ 소재별 건조 조건과 보관 방법을 이해하고 있는가?
☐ 기본 구성과 추가 번들의 차이를 확인했는가?
☐ 프린터 설치 공간과 높이가 충분한가?
☐ 장비 무게를 견딜 수 있는 작업대를 확보했는가?
☐ 전원, 환기, 필라멘트 관리 환경이 준비되어 있는가?
☐ 노즐과 소모품의 추가 유지비를 고려했는가?
☐ 제품의 펌웨어와 기능 지원 상태를 확인했는가?
☐ 구매처의 A/S 및 기술 지원 조건을 확인했는가?
이 항목을 미리 점검하면 구매 이후 불필요한 추가 비용과 시행착오를 줄이는 데 도움이 됩니다.
자주 묻는 질문 FAQ
Q1. H3C에는 노즐이 9개 들어 있나요?
네. H3C는 9개의 독립적인 PrintTool을 사용하는 Swaptek 구조를 갖추고 있습니다.
각 툴은 별도의 소재 경로와 가열 시스템을 사용합니다.
Q2. 9개 색상만 출력할 수 있나요?
아닙니다.
기본적인 9개 소재 경로 외에 호환 AMS를 추가 연결해 최대 24개 필라멘트 스풀을 운용하는 확장 구성이 가능합니다.
다만 추가 AMS에서 소재를 바꾸는 과정은 독립 툴 사이의 교체와 다른 방식으로 작동합니다.
Q3. H3C는 필라멘트 폐기물이 전혀 발생하지 않나요?
아닙니다.
독립 툴 구조를 통해 퍼지 소모량을 줄일 수 있지만, 프라이밍 등으로 인한 소재 소비는 여전히 발생할 수 있습니다.
Q4. H3C는 TPU 출력에 유리한가요?
FlexFeed 압출 시스템과 전용 2.85mm TPU 경로를 지원합니다.
제조사는 Shore 75A 수준의 부드러운 TPU를 전용 조건에서 기존 방식보다 최대 3배 높은 유량으로 출력할 수 있다고 설명합니다.
Q5. AMS 3H의 9개 슬롯에서 모두 건조가 가능한가요?
아닙니다.
9개 슬롯은 필라멘트 보관과 공급을 위한 구성이며, 능동 건조 기능은 별도의 2개 슬롯에서 제공됩니다.
Q6. H3C를 3D프린터 초보자에게 추천하나요?
자동 캘리브레이션과 소재 관리 기능은 초보자에게도 편리할 수 있습니다.
하지만 9개 툴과 다양한 소재를 사용하는 구조는 일반 단일 노즐 장비보다 관리 항목이 많습니다.
처음 3D프린터를 구매한다면 사용 목적과 예산에 따라 P2S, H2D 등의 제품도 함께 검토하는 것이 좋습니다.
최종 결론|뱀부랩 H3C는 다중 소재 3D프린팅의 새로운 선택지입니다
뱀부랩 H3C의 핵심 가치는 단순히 출력 속도가 빠르거나 노즐이 많다는 점이 아닙니다.
여러 소재와 출력 툴을 미리 준비하고, 필요한 순간 자동으로 교체하는 구조에 있습니다.
Swaptek 시스템은 다색 출력에서 발생하는 소재 교체 시간을 줄이는 데 도움을 줍니다.
FlexFeed 압출 시스템은 부드러운 TPU 소재의 활용 가능성을 확대합니다.
AMS 3H는 필라멘트 보관과 자동 공급, 일부 슬롯의 능동 건조 기능을 통합합니다.
이러한 기술이 결합된 H3C는 여러 소재를 활용하는 복잡한 3D프린팅 작업에 적합한 장비입니다.
특히 다색 피규어, 기능성 시제품, 연질·경질 복합 부품, 복잡한 구조물 제작에 활용 가능성이 높습니다.
하지만 모든 사용자에게 H3C가 최고의 선택인 것은 아닙니다.
단순한 단색 출력만 진행한다면 높은 구매가격과 다양한 툴 관리 구조가 오히려 부담이 될 수 있습니다.
좋은 3D프린터를 구매하는 기준은 최고 사양이 아니라, 실제 작업에 필요한 기능을 얼마나 효과적으로 활용할 수 있느냐입니다.
H3C 구매 전에는 출력 목적, 소재 종류, 예상 작업량, 유지관리 조건을 함께 고려하시기 바랍니다.
뱀부랩 H3C 제품 정보 및 구매 상담|덕유항공
뱀부랩 H3C의 제품 구성과 활용 방법이 궁금하신가요?
덕유항공에서는 뱀부랩 3D프린터와 관련 소재 및 액세서리 정보를 안내하고 있습니다.
H3C와 기존 H시리즈 모델 중 어떤 제품이 적합한지 고민하신다면 실제 출력 목적과 사용할 소재를 기준으로 비교해 보시는 것이 좋습니다.
덕유항공 홈페이지
덕유항공 H3C 관련 제품 소개
뱀부랩 H3C 공식 제품 발표 자료
뱀부랩 공식 기술 자료
※ 본 글은 2026년 11월 발표된 제조사 공식 자료와 출시 초기 외부 리뷰를 바탕으로 작성한 구매 정보 가이드입니다. 성능 수치는 제조사 시험 조건에서 측정한 값일 수 있으며, 실제 출력 결과는 소재와 설정, 사용 환경에 따라 달라집니다. 가격과 제품 구성, 기능 지원 및 배송 일정은 구매 시점에 확인하시기 바랍니다.
관련 해시태그
#뱀부랩 #BambuLab #H3C #뱀부랩H3C #H3C리뷰 #H3C가격 #H3C출시 #3D프린터추천 #3D프린터구매가이드 #Swaptek #AMS3H #FlexFeed #툴체인저 #다색3D프린터 #다중소재3D프린터 #TPU출력 #BambuStudio #H2C #H2D #덕유항공


안녕하세요. 3D프린터 전문 덕유항공입니다.
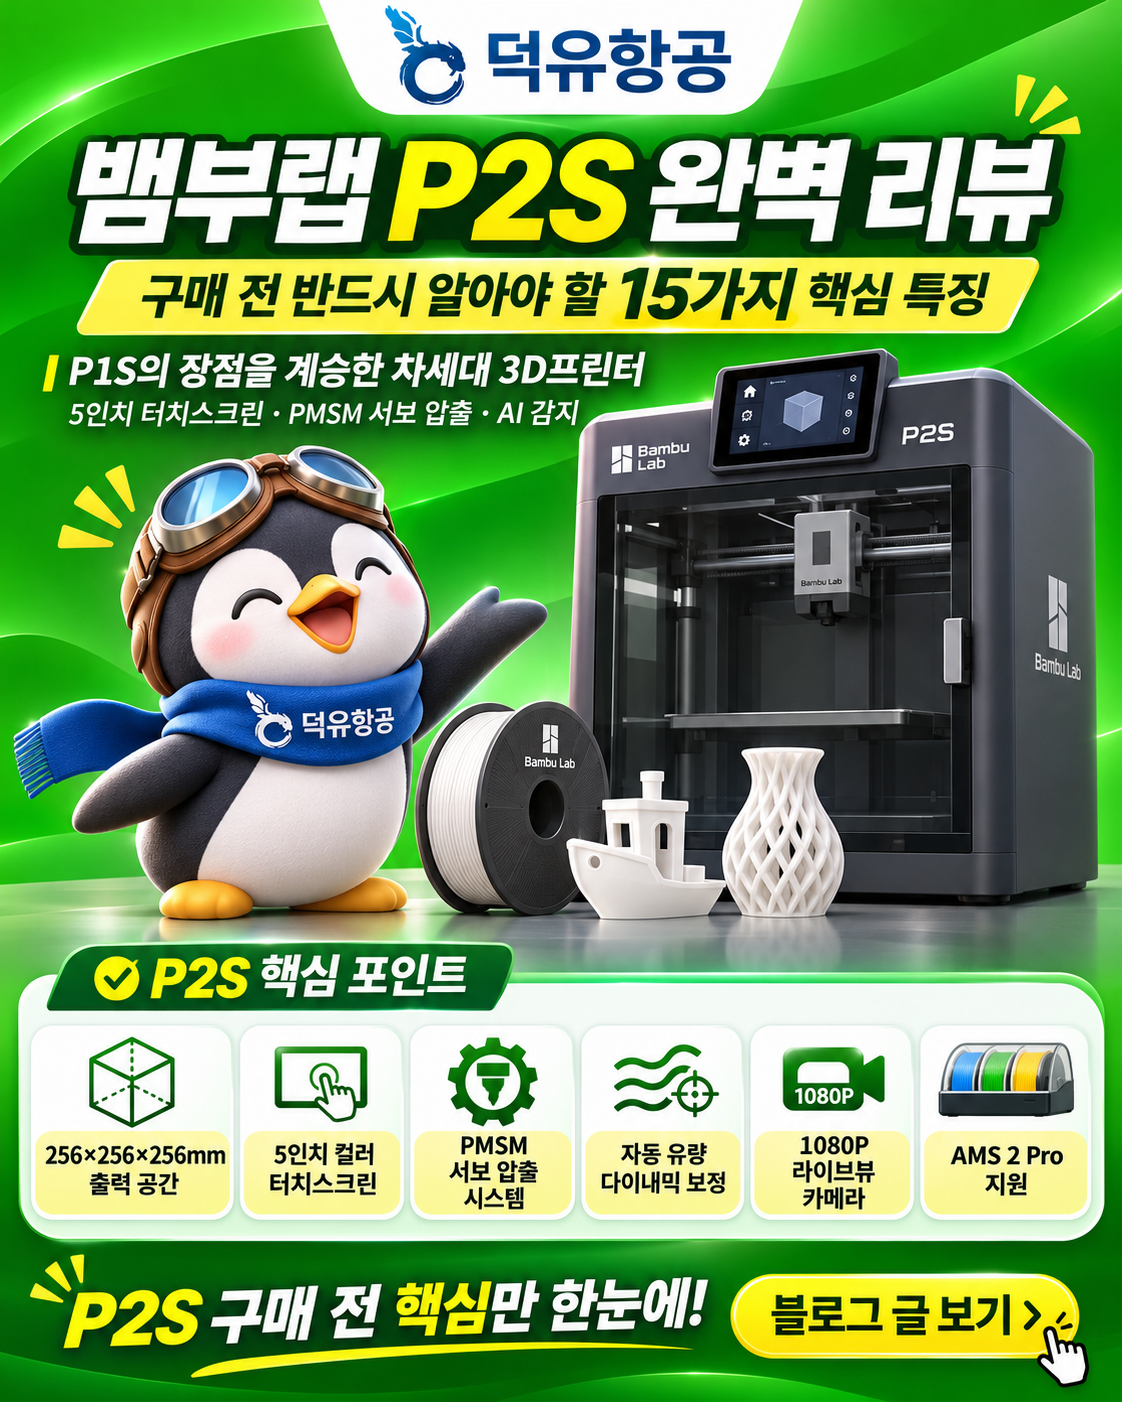
오늘은 뱀부랩의 P시리즈 3D프린터인 Bambu Lab P2S에 대해 자세히 알아보겠습니다.
3D프린터 구매를 고민하는 분들이라면 뱀부랩 P1S와 P2S 중 어떤 제품을 선택해야 할지 궁금하실 것입니다.
또한 P2S 단품을 구매할지, AMS 2 Pro가 포함된 P2S Combo를 구매할지도 중요한 고민입니다.
P2S는 기존 P1S의 장점을 계승하면서 압출 시스템, 냉각 구조, 터치스크린, 카메라, AI 감지 기능 등을 개선한 모델입니다.
특히 H시리즈에서 선보였던 일부 기술을 적용해 조작 편의성과 소재 대응 능력을 높인 것이 특징입니다.
하지만 모든 사용자가 무조건 P2S를 구매해야 하는 것은 아닙니다.
실제 출력할 모델과 필라멘트 종류, 다색 출력 필요성, 구매 예산에 따라 더 적합한 선택이 달라질 수 있습니다.
이번 글에서는 뱀부랩 P2S의 15가지 핵심 특징과 장단점, P1S와의 차이, AMS Combo 선택 기준까지 자세히 정리하겠습니다.
뱀부랩 P2S는 2025년 10월 14일 공식 발표된 제품입니다.
기존 P1S가 빠른 출력과 편리한 사용성으로 주목받았다면, P2S는 여기에 보다 정교한 압출 제어와 자동화 기능을 추가했습니다.
P2S의 주요 개선 사항은 다음과 같습니다.
5인치 컬러 터치스크린
PMSM 서보 압출 시스템
자동 유량 다이내믹 보정
적응형 공기 흐름 제어
AI 기반 출력 오류 감지
1080P 라이브뷰 카메라
퀵스왑 핫엔드
경화강 노즐과 압출기 기어
즉 P2S는 출력 공간을 크게 늘린 모델이라기보다, 기존 P시리즈의 사용 편의성과 안정적인 압출 성능을 개선한 제품이라고 이해하면 좋습니다.
뱀부랩 P2S의 공식 출력 공간은 다음과 같습니다.
256 × 256 × 256mm
이는 기존 P1S와 동일한 크기입니다.
피규어, 기능성 부품, 교육용 모형, 전자기기 케이스, 제품 시제품 등 다양한 작업에 활용할 수 있습니다.
예를 들어 다음과 같은 출력물 제작에 적합합니다.
캐릭터 피규어와 장식품
로봇 부품과 소형 기구물
전자기기 하우징
교육용 모형
제품 디자인 시제품
생산용 지그와 치구
하지만 대형 부품을 자주 제작한다면 출력 크기가 부족할 수 있습니다.
이 경우 더 큰 출력 공간을 제공하는 H2S 등 상위 모델도 함께 비교하는 것이 좋습니다.
덕유항공 TIP
장비 구매 전에 Bambu Studio에서 실제 출력할 3D 모델을 불러와 크기를 확인하세요.
출력 영역에 들어가지 않는 모델은 분할 출력과 후가공이 필요할 수 있습니다.
P2S에서 가장 눈에 띄는 변화 중 하나는 새로운 터치스크린입니다.
P2S에는 **5인치 컬러 터치스크린과 2세대 사용자 인터페이스(UI)**가 적용되었습니다.
기존 P1S의 버튼 중심 조작 방식과 비교하면 직관적인 화면 조작이 가능해졌습니다.
터치스크린을 통해 다음과 같은 작업을 진행할 수 있습니다.
프린터 상태 확인
출력 작업 선택
설정 및 메뉴 이동
필라멘트 관련 설정
장비 상태 및 오류 메시지 확인
특히 3D프린터를 처음 사용하는 분들은 화면에서 안내되는 정보를 쉽게 이해할 수 있다는 점이 장점입니다.
컴퓨터나 스마트폰을 사용할 수 없는 상황에서도 프린터 자체 화면을 통해 여러 기능을 조작할 수 있습니다.
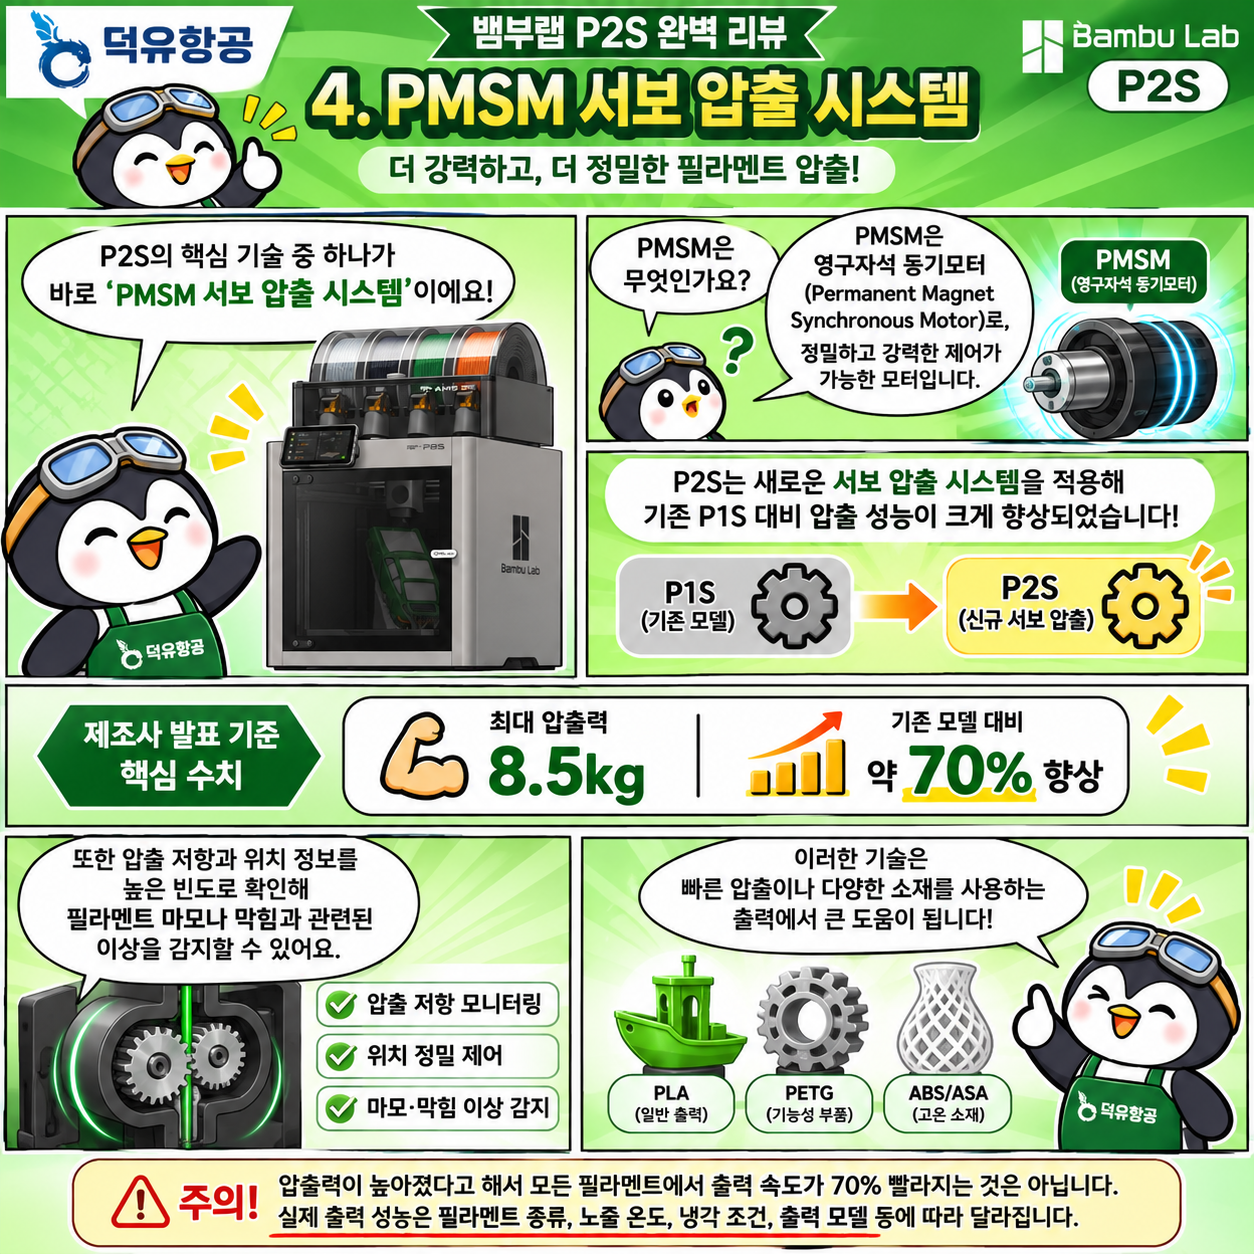
P2S의 핵심 기술 중 하나는 PMSM 서보 압출 시스템입니다.
PMSM은 영구자석 동기모터(Permanent Magnet Synchronous Motor)를 의미합니다.
뱀부랩은 P2S에 새로운 서보 압출 시스템을 적용해 기존 P1S 대비 최대 압출력을 높였다고 설명합니다.
제조사 발표 기준 주요 수치는 다음과 같습니다.
최대 압출력 : 8.5kg
기존 모델 대비 최대 압출력 약 70% 향상
또한 압출 저항과 위치 정보를 높은 빈도로 확인해 필라멘트 마모나 막힘과 관련된 이상을 감지하도록 설계되었습니다.
이러한 기술은 빠른 압출이나 다양한 소재를 사용하는 출력에서 도움이 될 수 있습니다.
다만 압출력이 높아졌다고 해서 모든 필라멘트에서 출력 속도가 70% 빨라진다는 의미는 아닙니다.
실제 출력 성능은 필라멘트 종류, 노즐 온도, 냉각 조건, 출력 모델 등에 따라 달라집니다.
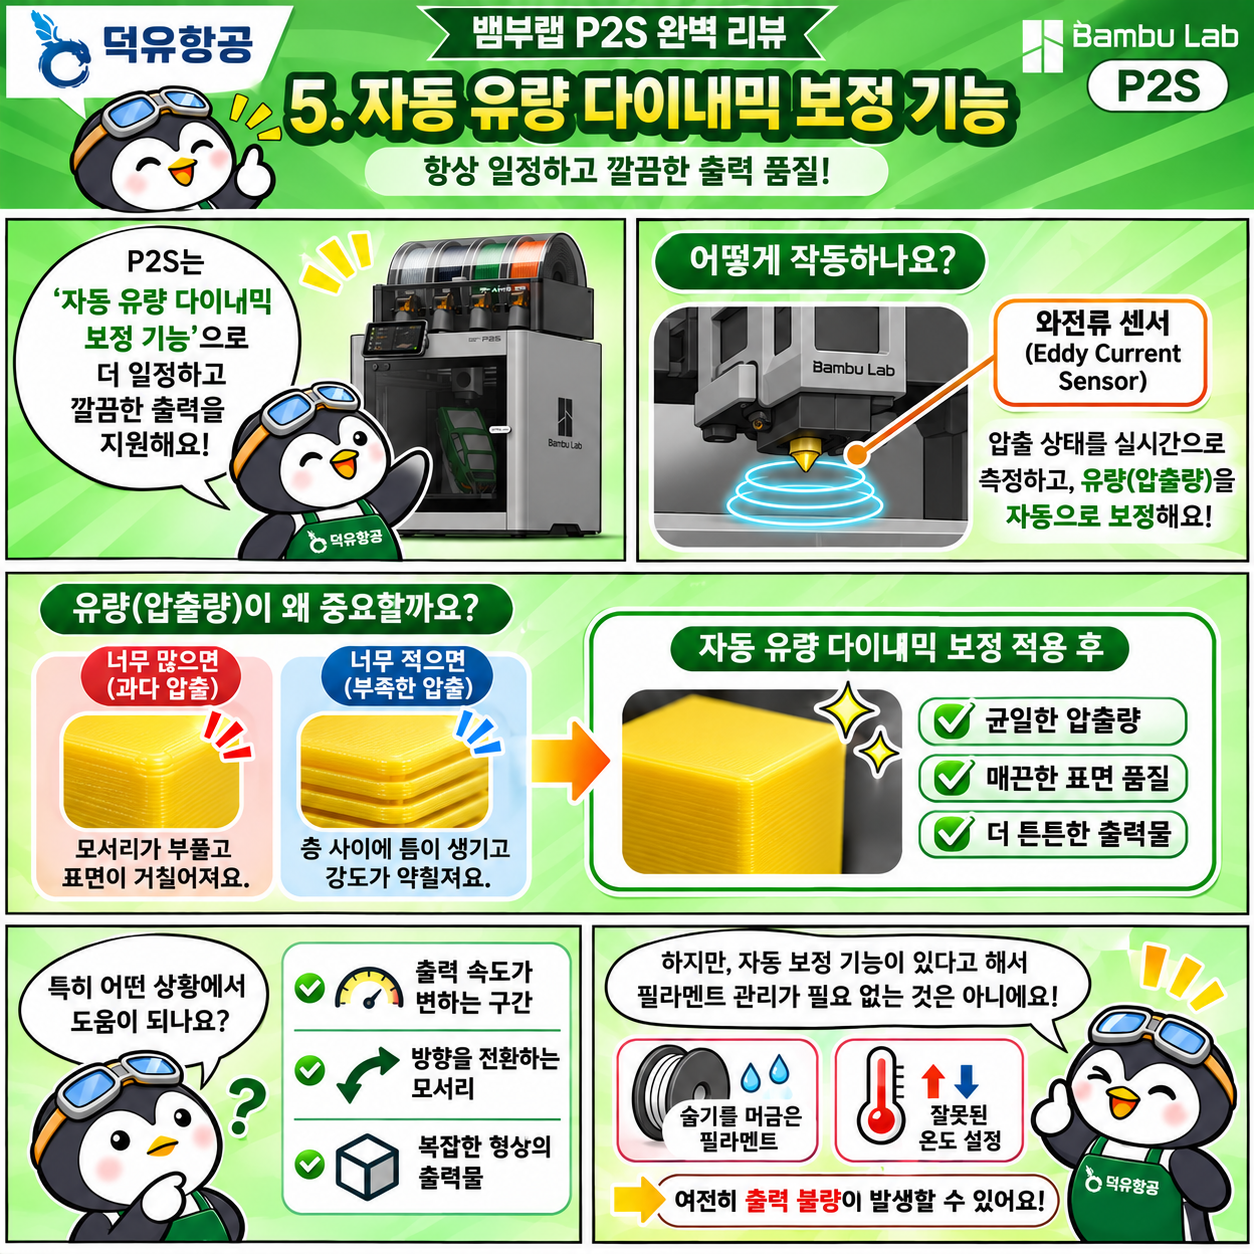
3D프린터의 출력 품질을 결정하는 요소 중 하나는 필라멘트 압출량입니다.
압출량이 너무 많으면 모서리가 부풀어 오르거나 표면이 거칠어질 수 있습니다.
반대로 압출량이 부족하면 층 사이에 틈이 생기거나 출력물의 강도가 떨어질 수 있습니다.
P2S는 와전류 센서(Eddy Current Sensor)를 이용하는 자동 유량 다이내믹 보정 기능을 제공합니다.
이 기능은 압출과 관련된 상태를 측정하고 유량 제어를 보정하는 데 활용됩니다.
특히 속도가 바뀌는 구간이나 방향을 전환하는 모서리에서 일정한 출력 품질을 유지하는 데 도움을 줄 수 있습니다.
그러나 자동 보정 기능이 있다고 해서 필라멘트 상태를 관리하지 않아도 되는 것은 아닙니다.
습기를 흡수한 필라멘트나 잘못된 온도 설정은 여전히 출력 불량을 일으킬 수 있습니다.
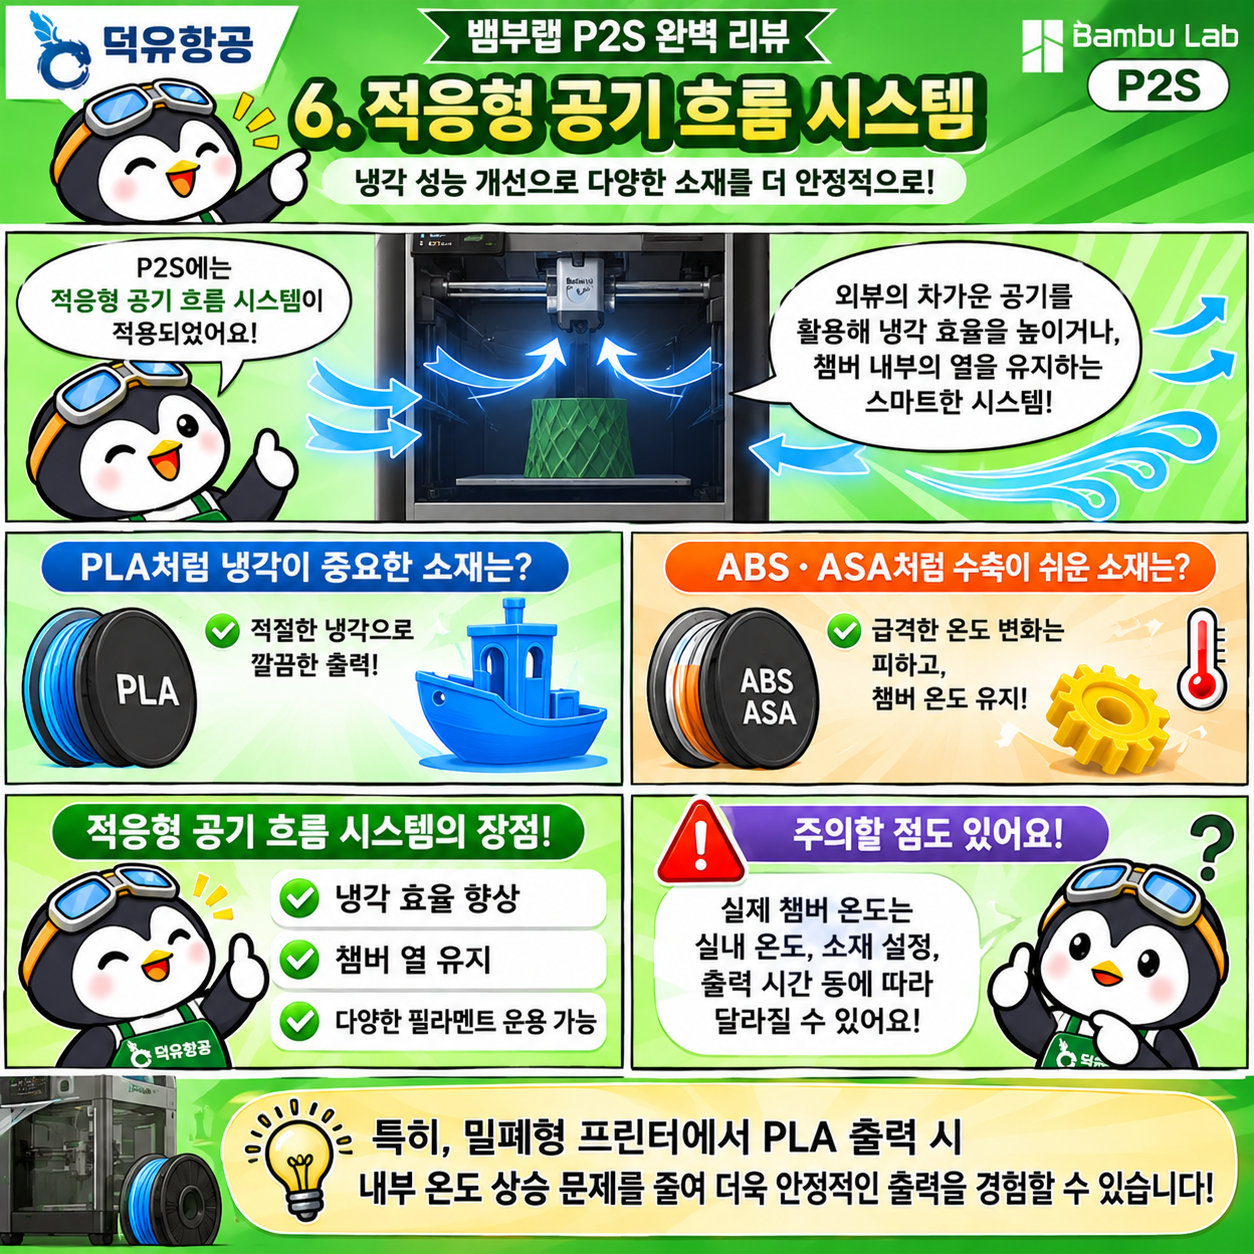
P2S에는 **Adaptive Airflow System(적응형 공기 흐름 시스템)**이 적용되었습니다.
이 시스템은 챔버 내부의 공기 흐름을 출력 소재에 맞춰 조절하는 역할을 합니다.
일반적으로 PLA와 같은 소재는 출력 중 적절한 냉각이 중요합니다.
반면 ABS나 ASA처럼 수축과 뒤틀림이 발생하기 쉬운 소재는 급격한 온도 변화를 피하는 것이 좋습니다.
P2S의 적응형 공기 흐름 시스템은 외부의 상대적으로 차가운 공기를 활용해 냉각 효율을 높이거나, 챔버 내부의 열을 유지하는 방식으로 작동합니다.
이러한 구조는 다양한 필라멘트를 운용할 때 편리합니다.
특히 밀폐형 프린터에서 PLA를 출력할 때 내부 온도가 지나치게 올라가는 문제를 줄이는 데 도움이 될 수 있습니다.
다만 실제 챔버 온도는 실내 온도와 소재 설정, 출력 시간 등에 따라 달라집니다.
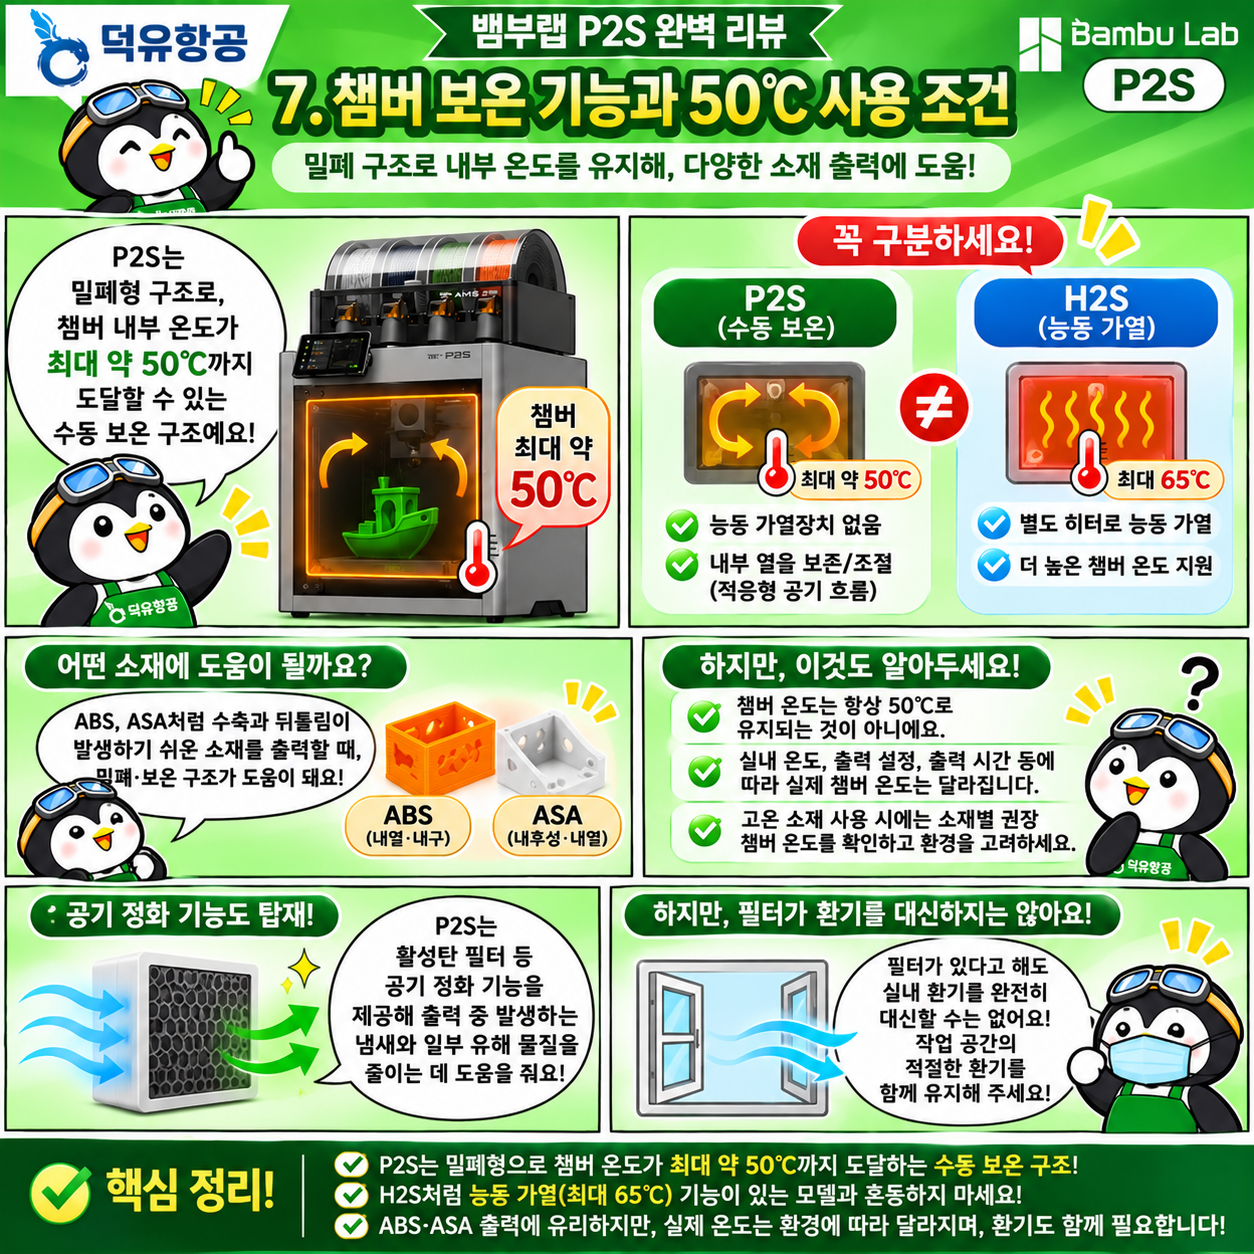
P2S는 밀폐형 3D프린터입니다.
공식 자료에서는 챔버 내부 온도가 최대 약 50℃에 도달할 수 있는 수동 보온 구조를 설명하고 있습니다.
여기서 반드시 구분해야 할 점이 있습니다.
P2S의 챔버 보온 기능은 별도의 히터로 온도를 적극적으로 높이는 능동 챔버 가열 기능과 다릅니다.
H2S처럼 65℃까지 능동적으로 챔버를 가열하는 모델과 혼동해서는 안 됩니다.
P2S는 적응형 공기 흐름 시스템을 통해 내부 열을 보존하거나 냉각하는 구조입니다.
ABS, ASA 등 일부 소재를 출력할 때 이러한 밀폐 및 보온 구조가 도움이 될 수 있습니다.
하지만 챔버 온도가 항상 50℃로 유지되는 것은 아닙니다.
고온 소재를 사용하려는 분들은 실제 소재별 권장 챔버 온도를 확인하고 장비의 사용 환경을 고려해야 합니다.
또한 P2S는 활성탄 필터 등 공기 정화 기능을 제공하지만, 필터가 실내 환기를 완전히 대신하는 것은 아닙니다.
3D프린터를 장시간 사용하는 사용자라면 출력 실패가 가장 큰 고민 중 하나입니다.
P2S는 AI 기반 영상 분석 기술을 이용해 일부 출력 이상을 감지하도록 설계되었습니다.
대표적인 감지 대상은 다음과 같습니다.
스파게티 형태의 출력 실패
노즐 주변 필라멘트 덩어리
필라멘트가 제대로 적층되지 않는 현상
출력 준비 단계의 일부 설정 불일치
이러한 기능은 사용자가 출력 상태를 확인하고 문제에 대응하는 데 도움을 줄 수 있습니다.
특히 출력 시간이 긴 모델에서는 오류를 일찍 발견하는 것이 필라멘트 낭비를 줄이는 데 중요합니다.
다만 AI 기능이 모든 출력 실패를 100% 감지하거나 예방하는 것은 아닙니다.
고온 장비인 만큼 장시간 출력 시에는 정기적인 상태 확인과 안전한 작업 환경 유지가 필요합니다.
P2S에는 1080P 라이브뷰 카메라가 적용되었습니다.
프린터 내부 조명도 개선되어 출력 상태를 보다 선명하게 확인할 수 있도록 설계되었습니다.
카메라를 통해 다음과 같은 작업을 할 수 있습니다.
출력 진행 상태 확인
출력물의 이상 여부 관찰
타임랩스 영상 제작
원격 모니터링
특히 사무실이나 작업장에서 여러 대의 프린터를 사용하는 경우 원격 상태 확인 기능은 편리합니다.
다만 원격 모니터링이 가능하다는 이유로 화재 위험이 있는 장비를 아무런 관리 없이 장시간 방치하는 것은 권장하지 않습니다.
[사진 삽입 권장 위치 : P2S 노즐 또는 핫엔드]
P2S는 핫엔드 교체 편의성을 개선했습니다.
제조사는 별도의 복잡한 배선 작업 없이 클립 방식으로 핫엔드를 분리할 수 있는 퀵스왑 구조를 소개하고 있습니다.
노즐을 다른 직경으로 교체하거나 마모된 부품을 관리할 때 편리한 구조입니다.
기본 장착 노즐은 0.4mm이며 지원되는 노즐 직경은 다음과 같습니다.
0.2mm : 정밀한 소형 모델 출력
0.4mm : 일반적인 출력
0.6mm : 상대적으로 굵은 압출 라인 활용
0.8mm : 큰 출력물과 넓은 압출 폭을 사용하는 작업
또한 P2S에는 경화강 노즐과 경화강 압출기 기어가 적용되어 있습니다.
이는 마모성이 있는 일부 복합 필라멘트를 사용하는 데 유리한 구성입니다.
주의사항
핫엔드를 교체할 때는 반드시 공식 매뉴얼에 따라 작업해야 합니다.
노즐과 주변 부품이 충분히 식지 않은 상태에서 교체하면 화상을 입을 수 있습니다.
P2S의 공식 온도 사양은 다음과 같습니다.
최대 노즐 온도 : 300℃
최대 히트베드 온도 : 110℃
이러한 온도 범위를 활용하면 PLA, PETG와 같은 일반 필라멘트뿐 아니라 ABS, ASA 등 다양한 소재를 고려할 수 있습니다.
하지만 지원 소재라고 해서 모든 조건에서 쉽게 출력된다는 의미는 아닙니다.
소재에 따라 건조 상태, 챔버 온도, 노즐 직경, 출력 속도, 베드 접착력이 중요합니다.
특히 탄소섬유나 유리섬유가 포함된 복합 소재를 사용하는 경우에는 소재별 노즐 크기와 호환성을 확인해야 합니다.
P2S 구매 시 주의할 점
P2S의 최대 노즐 온도는 300℃입니다.
H2S 등 다른 모델의 350℃ 노즐 사양과 혼동하지 않도록 주의하세요.
P2S의 주요 속도 사양은 다음과 같습니다.
최대 툴헤드 이동 속도 : 600mm/s
최대 가속도 : 20,000mm/s²
표준 핫엔드 최대 유량 : 40mm³/s (제조사 지정 시험 조건)
CoreXY 구조를 기반으로 빠른 움직임을 지원하는 것이 특징입니다.
하지만 이 수치는 모든 모델에서 동일한 출력 속도가 보장된다는 의미는 아닙니다.
실제 출력 시간은 모델의 크기와 형태, 레이어 높이, 필라멘트 종류, 최대 유량, 냉각 조건 등에 따라 달라집니다.
예를 들어 복잡한 피규어에서는 표면 품질과 냉각 성능을 위해 속도를 낮추는 편이 유리할 수 있습니다.
반대로 반복 생산하는 기능성 부품에서는 모델의 형상과 소재에 맞춰 속도를 조정해 생산성을 높일 수 있습니다.
덕유항공 TIP
최대 속도만 비교하기보다 실제 제작할 모델을 Bambu Studio에서 슬라이싱하고 예상 출력 시간을 비교하는 것이 좋습니다.
P2S는 여러 종류의 3D프린터 필라멘트를 지원합니다.
대표적인 소재는 다음과 같습니다.
PLA
출력이 비교적 쉬워 초보자와 교육용 모델에 적합합니다.
PETG
기능성 부품이나 일상적인 제품 제작에 활용할 수 있습니다.
ABS / ASA
내열성, 외장 부품 등 특정 성능이 필요한 작업에서 사용됩니다.
TPU
유연한 출력물을 제작할 때 사용합니다.
PA / PC 계열
보다 높은 기계적 특성이 필요한 기능성 부품을 고려할 때 사용합니다.
탄소섬유 및 유리섬유 복합 소재
필라멘트의 마모성과 노즐 호환성, 제조사 권장 설정을 확인해야 합니다.
여기서 중요한 점은 프린터가 지원하는 소재와 AMS에서 자동 공급할 수 있는 소재가 반드시 같지는 않다는 사실입니다.
특히 유연한 TPU는 AMS가 아닌 직접 공급 경로가 적합할 수 있습니다.
제조사 퀵 시작 가이드도 TPU 사용 시 별도의 공급 주의사항을 안내하고 있습니다.
따라서 다양한 소재를 사용할 예정이라면 장비의 노즐뿐 아니라 필라멘트 공급 경로까지 확인해야 합니다.
P2S를 구매할 때 많은 분들이 단품과 AMS Combo 사이에서 고민합니다.
P2S 단품
P2S 프린터 본체
외부 스풀 중심 사용
AMS 2 Pro 별도 구매
P2S Combo
동일한 P2S 프린터 본체
AMS 2 Pro 포함
네 개 슬롯의 자동 필라멘트 공급
자동 색상 전환
필라멘트 보관 및 건조 기능 활용
AMS 2 Pro의 가장 큰 장점은 필라멘트를 자동으로 공급할 수 있다는 점입니다.
예를 들어 검은색, 흰색, 빨간색, 노란색을 AMS 슬롯에 장착하면 다색 캐릭터 모형이나 장식용 제품 제작에 활용할 수 있습니다.
반복적으로 색상이 바뀌는 출력 작업을 자동화할 수 있다는 점이 매력적입니다.
하지만 반드시 알아야 할 제한사항도 있습니다.
첫째, P2S는 싱글 노즐 프린터입니다.
여러 색상을 사용하더라도 하나의 노즐에서 필라멘트를 교체하는 방식이므로 퍼지 폐기물이 발생할 수 있습니다.
둘째, 모든 필라멘트가 AMS에 호환되는 것은 아닙니다.
일부 유연한 소재와 습기에 민감한 서포트 소재 등은 사용 조건을 확인해야 합니다.
셋째, 건조 기능에는 전원 조건이 있습니다.
P2S와 AMS 2 Pro 한 대를 지원되는 케이블로 연결하면 대기 상태에서 건조 기능을 사용할 수 있습니다.
다만 출력과 건조를 동시에 진행하거나 여러 AMS에서 건조할 때는 별도 전원 및 펌웨어 조건을 확인해야 합니다.
단순히 네 가지 색상만 출력할 수 있다는 이유보다, 자동 소재 공급을 얼마나 자주 사용할지 고려해 콤보 구매 여부를 결정하는 것이 좋습니다.
마지막으로 가장 중요한 구매 판단 기준입니다.
P2S는 P1S보다 여러 부분에서 개선된 기능을 제공합니다.
P1S와 P2S의 공통점
256 × 256 × 256mm 출력 공간
밀폐형 구조
CoreXY 기반 고속 출력
최대 300℃ 노즐 온도
Bambu Studio를 통한 출력 설정
AMS를 이용한 다색 출력 구성 가능
P2S에서 개선된 주요 기능
5인치 터치스크린
PMSM 서보 압출기
자동 유량 다이내믹 보정
적응형 공기 흐름 시스템
AI 기반 출력 오류 감지
1080P 라이브뷰 카메라
퀵스왑 핫엔드
기본 경화강 노즐과 압출기 기어
최대 110℃ 히트베드
그렇다면 어떤 제품을 선택해야 할까요?
P1S를 고려하면 좋은 사용자
기본적인 PLA, PETG 출력이 대부분이며 초기 구매 비용을 낮추고 싶은 사용자입니다.
기존 P1S를 이미 사용하고 있고 출력 성능에 만족한다면 무조건 교체할 필요는 없습니다.
P2S를 추천하는 사용자
새로운 조작 방식과 자동 보정, AI 감지, 개선된 압출 시스템을 활용하고 싶은 사용자입니다.
특히 다양한 소재를 사용하거나 경화강 노즐이 기본 제공되는 구성을 원하는 분에게 적합합니다.
결국 P2S는 단순히 더 빠른 프린터라기보다 출력 제어와 편의성이 개선된 3D프린터라고 평가할 수 있습니다.
지금까지 살펴본 내용을 구매자 입장에서 정리해 보겠습니다.
직관적인 5인치 터치스크린
강력한 PMSM 서보 압출기
자동 유량 다이내믹 보정 기능
개선된 공기 흐름 및 냉각 구조
AI 기반 출력 오류 감지
1080P 카메라
간편한 핫엔드 교체
경화강 노즐과 압출기 기어 기본 적용
AMS 2 Pro를 이용한 다색 출력 확장
⚠️ 출력 공간이 P1S보다 커지지는 않았습니다.
⚠️ 별도의 능동 챔버 가열 장치를 갖춘 제품은 아닙니다.
⚠️ 싱글 노즐 다색 출력에서는 퍼지 폐기물이 발생할 수 있습니다.
⚠️ AI 감지 기능이 모든 출력 실패를 예방하지는 않습니다.
⚠️ 일부 소재는 AMS 자동 공급에 적합하지 않을 수 있습니다.
⚠️ 상위 모델 대비 출력 크기와 고온 환경에 제한이 있습니다.
⚠️ 실제 구매가격은 판매 구성과 행사 조건에 따라 달라집니다.
구매를 결정하기 전에 다음 사항을 확인해 보세요.
☐ 주로 출력할 모델이 256mm 출력 영역에 들어가는가?
☐ PLA와 PETG 외에 엔지니어링 소재도 사용할 계획인가?
☐ 다색 출력이 자주 필요한가?
☐ AMS 2 Pro의 자동 공급 기능이 필요한가?
☐ 필라멘트 건조 및 보관 장비가 준비되어 있는가?
☐ 설치 공간과 환기 조건이 적합한가?
☐ 본체 외에 추가 노즐이나 빌드 플레이트가 필요한가?
☐ 향후 필라멘트와 소모품의 유지비를 고려했는가?
☐ 구매처의 A/S 및 사후관리 조건을 확인했는가?
☐ P1S, P2S, H2S의 가격과 사용 목적을 비교했는가?
이 항목을 기준으로 선택하면 불필요한 추가 지출을 줄이는 데 도움이 됩니다.
Q1. P2S는 P1S보다 출력 크기가 큰가요?
아닙니다.
두 제품의 공식 출력 공간은 모두 256 × 256 × 256mm입니다.
P2S는 출력 공간 확대보다 압출 제어와 사용 편의성 개선에 초점을 맞춘 제품입니다.
Q2. P2S는 탄소섬유 필라멘트를 출력할 수 있나요?
제조사가 지원하는 호환 탄소섬유 복합 필라멘트를 사용할 수 있습니다.
기본 경화강 노즐과 압출기 기어가 적용되어 있지만, 실제 사용 시에는 소재별 권장 노즐 직경과 출력 조건을 확인해야 합니다.
Q3. P2S는 AMS 없이도 사용할 수 있나요?
네. 단품은 외부 스풀을 사용해 정상적인 단색 출력 작업을 진행할 수 있습니다.
다색 자동 전환 기능이 필요하다면 AMS 구성도 함께 검토하세요.
Q4. P2S에는 능동 챔버 가열 기능이 있나요?
아닙니다.
P2S는 적응형 공기 흐름과 수동 보온 구조를 사용하는 모델입니다.
능동 챔버 가열이 반드시 필요한 작업이라면 해당 기능을 제공하는 상위 모델을 비교해야 합니다.
Q5. 처음 3D프린터를 구매하는 사람에게 P2S를 추천하나요?
P2S는 자동 보정과 편리한 터치스크린, 오류 감지 기능을 갖추고 있어 입문자도 고려할 수 있는 제품입니다.
다만 구매 예산과 사용 소재, 다색 출력 필요성을 함께 판단하는 것이 좋습니다.
뱀부랩 P2S는 기존 P1S의 장점을 유지하면서 사용 편의성과 압출 제어 기능을 한 단계 발전시킨 3D프린터입니다.
특히 PMSM 서보 압출기, 자동 유량 보정, AI 오류 감지, 적응형 공기 흐름 시스템은 P2S를 선택할 만한 중요한 특징입니다.
하지만 제품의 성능이 좋아졌다는 이유만으로 모든 사용자에게 최고의 선택이 되는 것은 아닙니다.
단순한 단색 출력 중심이라면 P1S도 여전히 합리적인 선택이 될 수 있습니다.
반대로 다양한 소재, 높은 사용 편의성, 다색 자동 출력, 개선된 압출 시스템을 활용하고 싶다면 P2S의 가치를 충분히 검토해 볼 만합니다.
특히 앞으로 자동 소재 공급 시스템을 사용할 계획이라면 P2S 단품과 AMS Combo의 실제 구매 비용을 함께 비교하는 것이 좋습니다.
좋은 3D프린터를 고르는 기준은 최고 사양이 아니라 내가 만들 제품에 가장 적합한 기능을 선택하는 것입니다.
뱀부랩 P2S 단품과 AMS Combo 가운데 어떤 구성을 선택해야 할지 고민하고 계신가요?
덕유항공에서는 3D프린터와 관련 필라멘트, 액세서리 및 유지관리 부품을 취급하고 있습니다.
구매 전에는 사용하는 소재, 출력할 모델 크기, 다색 출력 계획, 설치 환경 등을 함께 검토하는 것이 좋습니다.
덕유항공 홈페이지
덕유항공 P2S 제품 안내
https://m.dyairkorea.com/product/detail.html?product_no=1674
뱀부랩 P2S 공식 제품 소개
뱀부랩 P2S 공식 한국어 퀵 시작 가이드
https://csm.bblcdn.com/hub/cb24b13a195541199f3f820270a7df3b.pdf
※ 본 글은 뱀부랩 공식 제품 발표 자료와 한국어 매뉴얼을 바탕으로 작성한 구매 정보 가이드입니다. 독립적인 성능 실측 자료가 아니며, 제조사 발표 성능은 실제 사용 조건에 따라 달라질 수 있습니다. 구매가격, 제품 구성, 펌웨어와 지원 기능은 구매 시점에 다시 확인하시기 바랍니다.
#뱀부랩 #BambuLab #P2S #뱀부랩P2S #P2S리뷰 #P2S콤보 #AMS2Pro #P2SvsP1S #뱀부랩P1S #3D프린터추천 #3D프린터구매가이드 #3D프린터비교 #FDM3D프린터 #P2S사용법 #3D프린터입문 #덕유항공
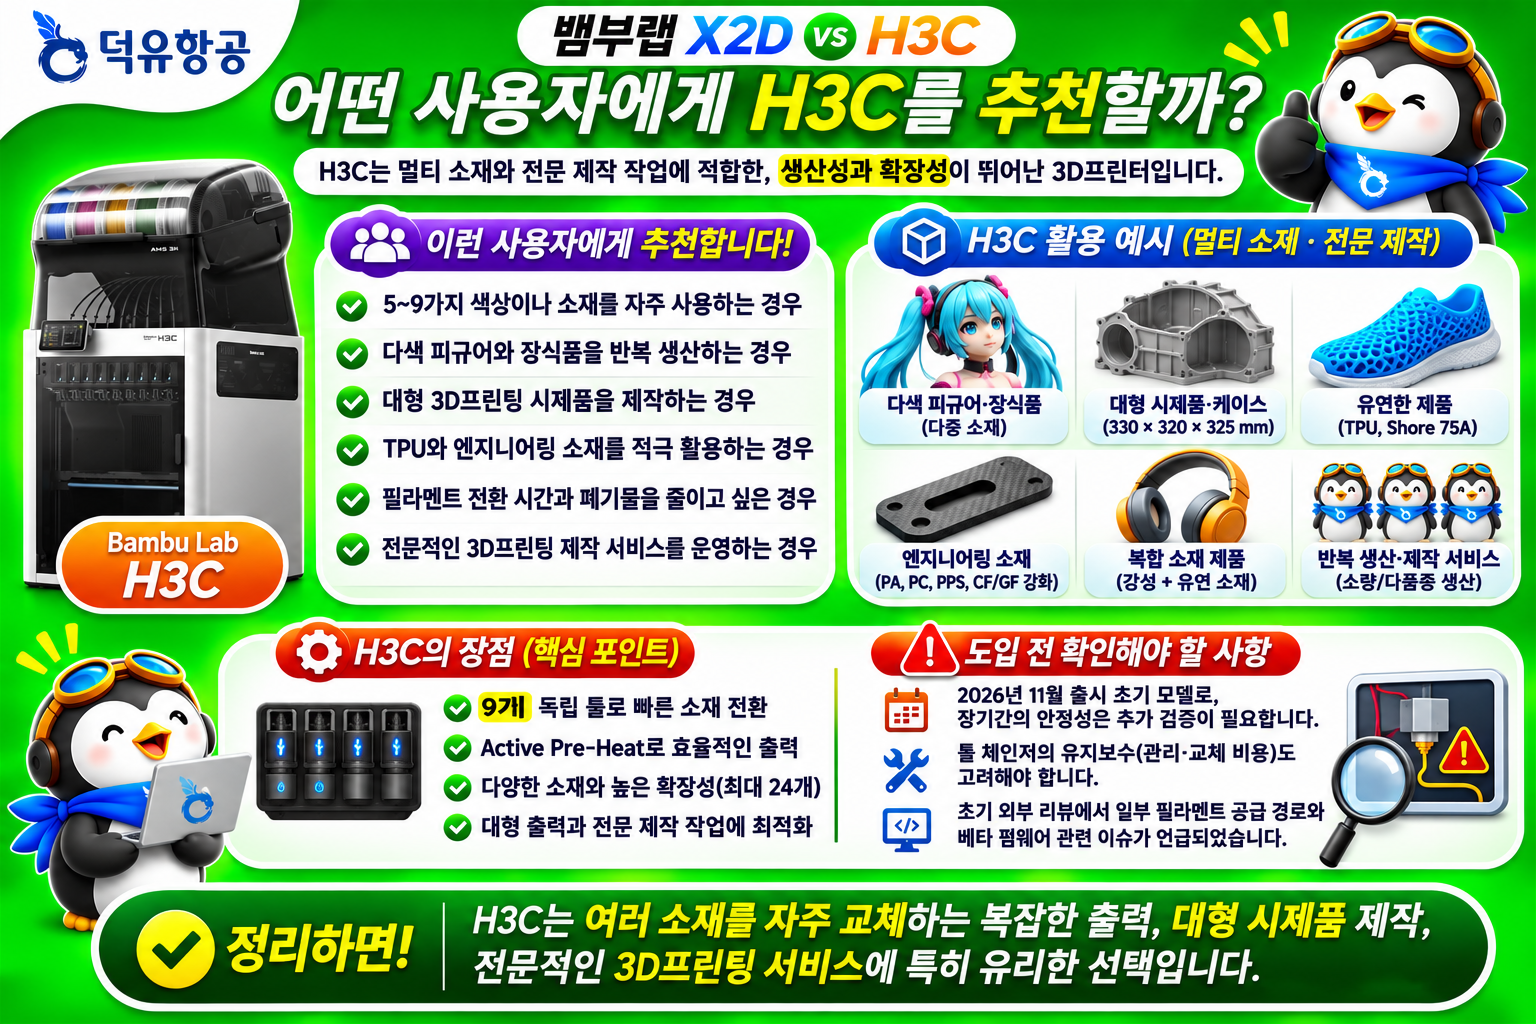
뱀부랩 H3C 출시! X2D와 무엇이 다를까? 스펙·용도 한눈에 비교
3D프린터 시장에서 높은 인지도를 가진 **뱀부랩(Bambu Lab)**이 새로운 멀티 소재 3D프린터 H3C를 공개했습니다.
2026년 11월 3일 공식 발표된 H3C는 단순한 성능 개선 모델이 아닙니다. 무려 9개의 프린트 툴을 자동으로 교체하는 Swaptek 툴 체인저 시스템을 도입한 것이 가장 큰 특징입니다.
그렇다면 지난 4월 출시된 듀얼 노즐 3D프린터 X2D와는 무엇이 다를까요?
두 제품 모두 여러 색상과 소재를 사용하는 3D프린팅을 지원하지만, 실제 출력 방식과 활용 목적, 가격에는 큰 차이가 있습니다.
이번 글에서는 뱀부랩 H3C와 X2D의 주요 사양, 노즐 구조, 출력 크기, 소재 호환성, 국내 출시 가격을 비교하고 어떤 사용자에게 적합한지 알아보겠습니다.
1. 뱀부랩 H3C 출시, 무엇이 새로워졌을까?
H3C는 뱀부랩이 선보인 첫 번째 3세대 3D프린터입니다.
가장 눈에 띄는 특징은 9개의 프린트 툴을 자동으로 교체하는 Swaptek 시스템입니다.
기존 AMS 기반 단일 노즐 3D프린터는 색상을 바꾸기 위해 기존 필라멘트를 빼내고 다음 필라멘트를 공급해야 했습니다.
이 과정에서 소재 교체 시간이 발생하고, 노즐 내부에 남아 있는 필라멘트를 제거하는 퍼징(Purging) 작업도 필요했습니다.
H3C는 이러한 문제를 줄이기 위해 각각 독립된 필라멘트 경로와 가열 시스템을 갖춘 9개의 프린트 툴을 사용합니다.
필요한 툴을 자동으로 선택하기 때문에 잦은 색상 및 소재 변경에 더 효율적으로 대응할 수 있습니다.
H3C의 대표적인 특징
이처럼 H3C는 다양한 소재를 반복적으로 사용하는 작업 환경에 중점을 둔 제품입니다.
2. H3C vs X2D 주요 스펙 비교표
두 제품의 차이를 가장 쉽게 확인할 수 있도록 주요 사양을 정리했습니다.
※ 제조사 공식 출시 발표 기준입니다. X2D Combo의 발표 가격은 134만 9천 원이며, 실제 판매 가격은 변동될 수 있습니다.
표에서 확인할 수 있듯이 H3C는 툴 개수와 출력 영역, 최대 노즐 온도에서
비교 항목 | X2D | H3C |
출시일 | 2026년 4월 14일 | 2026년 11월 3일 |
출력 방식 | 기계식 듀얼 노즐 | Swaptek 툴 체인저 |
노즐 및 툴 개수 | 2개 | 9개 |
기본 출력 영역 | 256 × 256 × 260mm | 330 × 320 × 325mm |
두 노즐 공통 영역 | 235.5 × 256 × 256mm | 툴 교체형 출력 구조 |
최대 노즐 온도 | 300℃ | 350℃ |
최대 챔버 온도 | 65℃ | 65℃ |
소재 관리 | AMS 연동 | AMS 3H 통합 |
필라멘트 교체 | 노즐 전환 및 AMS | Swaptek 툴 교체 |
주요 특징 | 서포트·2소재 출력 | 다중 소재·빠른 툴 전환 |
국내 발표 가격 | 본체 109만 9천 원 | AMS 3H 포함 399만 9천 원 |
X2D보다 높은 사양을 제공합니다.
그러나 높은 사양이 곧 모든 사용자에게 더 좋은 선택을 의미하는 것은 아닙니다.
3. 가장 큰 차이점은 듀얼 노즐과 9툴 체인저
X2D: 두 개의 노즐로 편리한 출력
X2D는 두 개의 노즐을 하나의 프린트 헤드에 배치하고 기계적으로 전환하는 방식입니다.
왼쪽 메인 노즐에는 다이렉트 드라이브 압출기가 사용되며, 오른쪽 보조 노즐에는 보우덴 방식의 압출기가 적용되었습니다.
이 구조를 활용하면 메인 노즐에서 PLA로 제품 본체를 출력하고, 보조 노즐에서는 전용 서포트 소재로 지지 구조를 출력할 수 있습니다.
특히 서포트가 많은 피규어나 복잡한 기계 부품을 제작할 때 편리합니다.
서로 다른 소재를 적절하게 조합하면 출력 후 서포트 제거가 쉬워지고 제품 표면의 손상을 줄이는 데 도움이 됩니다.
다만 오른쪽 보조 압출기의 최대 출력 속도는 200mm/s로, 두 압출기의 성능과 역할이 완전히 동일한 것은 아닙니다.
H3C: 9개의 툴을 교체하는 방식
H3C는 더욱 복잡한 멀티 소재 출력에 대응하도록 설계되었습니다.
9개의 독립 툴에 서로 다른 색상이나 소재를 준비해 놓고 필요한 툴을 빠르게 교체할 수 있습니다.
제조사에 따르면 실제 툴 교체 동작에는 약 3.4초가 걸리며, 다음 소재로 출력을 재개하는 데 걸리는 시간은 약 6초 이내입니다.
여기에는 다음 툴을 미리 가열하는 Active Pre-Heat 기술이 사용됩니다.
예를 들어 7가지 색상의 피규어를 출력할 때 색상 전환이 수백 번 발생한다면, H3C의 툴 체인저가 출력 시간과 필라멘트 낭비를 줄이는 데 유리할 수 있습니다.
단, 소재 전환 과정의 프라이밍 재료 사용이 완전히 사라지는 것은 아닙니다.
X2D는 두 소재를 효율적으로 활용하는 데 강점이 있고, H3C는 많은 소재를 자주 전환하는 작업에 강점이 있습니다.
4. 출력 크기는 얼마나 차이 날까?
출력 영역은 실제 제작할 수 있는 제품의 크기를 결정하는 중요한 요소입니다.
X2D의 기본 출력 영역은 256 × 256 × 260mm입니다.
다만 두 노즐이 모두 접근할 수 있는 공통 출력 영역은 235.5 × 256 × 256mm입니다.
반면 H3C는 330 × 320 × 325mm의 출력 영역을 제공합니다.
단순한 직육면체 부피 기준으로 계산하면 H3C의 출력 공간은 X2D 기본 출력 공간의 약 2배입니다.
큰 로봇 외장 부품이나 시제품 케이스를 제작하거나, 여러 개의 제품을 한 번에 배치하려는 사용자에게 유리한 조건입니다.
물론 실제 출력 가능 여부는 제품의 형태와 배치 방향, 서포트 구조에 따라 달라집니다.
소형 피규어, 일상용 소품, 일반적인 기계 부품을 주로 출력한다면 X2D의 출력 영역으로도 충분할 수 있습니다.
5. 소재 호환성은 H3C가 더 유리할까?
3D프린터를 선택할 때 출력 크기만큼 중요한 것이 소재 호환성입니다.
X2D는 PLA, PETG를 비롯해 ABS, ASA, 나일론 등 다양한 소재를 사용할 수 있습니다.
최대 노즐 온도는 300℃이며, 챔버는 최대 65℃까지 가열됩니다.
H3C는 최대 노즐 온도가 350℃로 높아졌습니다.
PLA와 PETG뿐 아니라 PA, PC, PPS 및 다양한 탄소섬유·유리섬유 강화 소재까지 지원 범위가 확장되었습니다.
특히 FlexFeed 시스템을 이용하면 Shore 75A 수준의 매우 부드러운 TPU도 출력할 수 있습니다.
H3C 기본 구성에는 일반적인 1.75mm 필라멘트용 툴 8개와 2.85mm 필라멘트용 툴 1개가 포함됩니다.
이러한 특성은 유연한 신발 부품, 착용형 제품, 충격 흡수 구조물, 엔지니어링 시제품을 제작하는 사용자에게 매력적입니다.
다만 최대 노즐 온도가 높더라도 실제 소재별 출력 성공률은 필라멘트 건조 상태, 베드 접착력, 노즐 구성 및 슬라이싱 조건에 영향을 받습니다.
6. AMS 3H는 기존 AMS와 무엇이 다른가?
H3C에는 새로운 AMS 3H 필라멘트 관리 시스템이 통합되어 있습니다.
AMS 3H는 최대 9개의 필라멘트를 관리하며, 각 툴에 소재를 자동으로 공급합니다.
그중 두 개의 전용 슬롯은 최대 85℃까지 필라멘트를 건조할 수 있습니다.
또한 호환되는 기존 AMS를 추가 연결하면 한 번의 출력에 최대 24개 소재를 활용할 수 있도록 확장됩니다.
여기서 주의할 점이 있습니다.
최대 24개 소재 지원이 24개의 독립 노즐을 의미하지는 않습니다.
H3C의 독립 툴은 기본적으로 9개이며, 추가 AMS를 통해 공급하는 소재는 같은 툴에서 전환될 수 있습니다.
따라서 일부 작업에서는 기존 방식처럼 필라멘트 교체와 퍼징이 필요합니다.
X2D 역시 AMS를 활용하면 다색 출력을 확장할 수 있지만, 독립적으로 전환할 수 있는 노즐이 두 개라는 구조적인 차이가 있습니다.
7. 가격 비교, H3C에 추가 비용을 투자할 가치가 있을까?
2026년 국내 공식 출시 발표 가격은 다음과 같습니다.
제품 구성 | 국내 발표 가격 |
X2D 본체 | 1,099,000원 |
X2D Combo | 1,349,000원 |
H3C + AMS 3H | 3,999,000원 |
X2D Combo와 H3C를 비교하면 가격 차이는 약 265만 원입니다.
이 정도 가격 차이라면 구매 목적이 명확해야 합니다.
PLA와 PETG로 소형 부품을 만들거나 두 가지 소재로 출력하는 것이 대부분이라면 X2D가 경제적인 선택입니다.
반면 다색 피규어를 반복적으로 생산하거나 여러 엔지니어링 소재를 사용하는 전문 작업장이라면 H3C의 추가 투자 비용을 검토할 만합니다.
특히 하루에도 여러 차례 다중 소재 출력을 진행하는 작업에서는 소재 교체 시간과 낭비되는 필라멘트가 누적되기 때문입니다.
실제 투자 가치를 판단하려면 구매 가격뿐 아니라 출력 시간, 필라멘트 사용량, 유지보수 비용, 작업 인건비까지 함께 계산해야 합니다.
8. 어떤 사용자에게 X2D를 추천할까?
X2D는 일반 사용자와 취미 제작자에게 매력적인 선택입니다.
다음과 같은 작업을 주로 한다면 X2D를 먼저 고려해 보세요.
X2D의 핵심은 듀얼 노즐이 제공하는 편의성입니다.
기존 단일 노즐 장비에서 서포트 제거가 번거로웠거나 두 소재를 사용하기 위해 잦은 퍼징이 필요했다면 활용도가 높을 수 있습니다.
9. 어떤 사용자에게 H3C를 추천할까?
H3C는 멀티 소재와 전문적인 제작 작업에 적합합니다.
다음과 같은 사용자는 H3C의 도입을 고려할 가치가 있습니다.
H3C는 특히 여러 소재를 반복적으로 교체해야 하는 출력에서 장점이 커집니다.
다만 2026년 11월 출시 초기 모델인 만큼 장기간의 안정성, 툴 체인저 유지보수, 소프트웨어 완성도 등은 지속적으로 확인할 필요가 있습니다.
초기 외부 리뷰에서도 일부 필라멘트 공급 경로와 베타 펌웨어 관련 문제가 언급되었습니다.
10. H3C 출시 후 X2D를 구매해도 괜찮을까?
H3C가 출시되었다고 해서 X2D의 가치가 사라지는 것은 아닙니다.
두 제품은 가격대와 설계 목적이 서로 다릅니다.
일반적인 3D프린터 사용자에게는 오히려 상대적으로 저렴한 X2D가 더 합리적일 수 있습니다.
또한 뱀부랩은 H3C 출시와 함께 X2D에도 서로 다른 노즐 직경을 한 출력물에 활용할 수 있는 혼합 노즐 출력 기능을 개발하고 있다고 밝혔습니다.
제조사가 제시한 X2D의 소프트웨어 업데이트 예정 시기는 Filament Track Switch가 없는 구성은 2027년 2월, 해당 장치를 사용하는 구성은 2027년 3월입니다.
다만 이는 예정 일정이므로 실제 제공 시점과 지원 조건은 달라질 수 있습니다.
따라서 최신 모델이라는 이유만으로 H3C를 선택하기보다, 현재 필요한 출력 기능과 향후 작업 확장 가능성을 기준으로 판단하는 것이 좋습니다.
11. 자주 묻는 질문 FAQ
Q. H3C가 X2D보다 무조건 빠른가요?
아닙니다. 단색 출력이나 단순한 모델에서는 소재 종류와 슬라이싱 설정의 영향이 더 클 수 있습니다. H3C는 특히 소재 전환 횟수가 많은 복잡한 출력에서 장점을 발휘합니다.
Q. X2D에서도 여러 색상을 출력할 수 있나요?
가능합니다. AMS를 연결하면 다색 출력을 확장할 수 있습니다. 다만 H3C의 9툴 체인저와는 소재 공급 및 전환 방식이 다릅니다.
Q. H3C는 필라멘트 낭비가 전혀 없나요?
아닙니다. 독립 툴을 이용해 많은 퍼징 작업을 줄일 수 있지만 프라이밍과 일부 소재 교체 과정에서는 필라멘트가 사용될 수 있습니다.
Q. 3D프린터 입문자는 어떤 제품이 좋을까요?
두 제품 중에서는 가격 부담이 작은 X2D가 더 현실적인 선택입니다. 다만 입문자라면 더 저렴한 보급형 프린터와 비교하는 것도 좋습니다.
12. 결론|X2D는 실용성, H3C는 멀티 소재 생산성
뱀부랩 H3C의 출시는 멀티 소재 3D프린팅의 중요한 변화를 보여줍니다.
9개의 독립 툴과 빠른 소재 교체 시스템은 기존 3D프린터에서 시간이 오래 걸렸던 복잡한 다색·다중 소재 출력의 효율성을 개선할 가능성을 제시합니다.
그러나 모든 사용자에게 H3C가 필요한 것은 아닙니다.
X2D는 합리적인 비용으로 듀얼 노즐의 장점을 활용하려는 사용자에게 적합합니다.
H3C는 여러 소재를 자주 교체하고 대형 출력물이나 전문 시제품을 제작하려는 사용자에게 적합합니다.
결국 가장 좋은 3D프린터는 단순히 사양이 높은 제품이 아니라 자신의 작업에 필요한 기능을 효율적으로 제공하는 제품입니다.
3D프린터를 새로 구매하거나 업그레이드할 계획이라면 지금 사용하는 소재의 종류, 출력물 크기, 소재 교체 횟수와 작업 예산을 먼저 확인해 보세요.
그 기준이 X2D와 H3C 사이에서 가장 합리적인 선택을 하는 데 도움이 될 것입니다.
#뱀부랩 #BambuLab #H3C #X2D #3D프린터 #3D프린터추천 #3D프린터비교 #툴체인저 #듀얼노즐 #AMS3H #멀티소재3D프린터
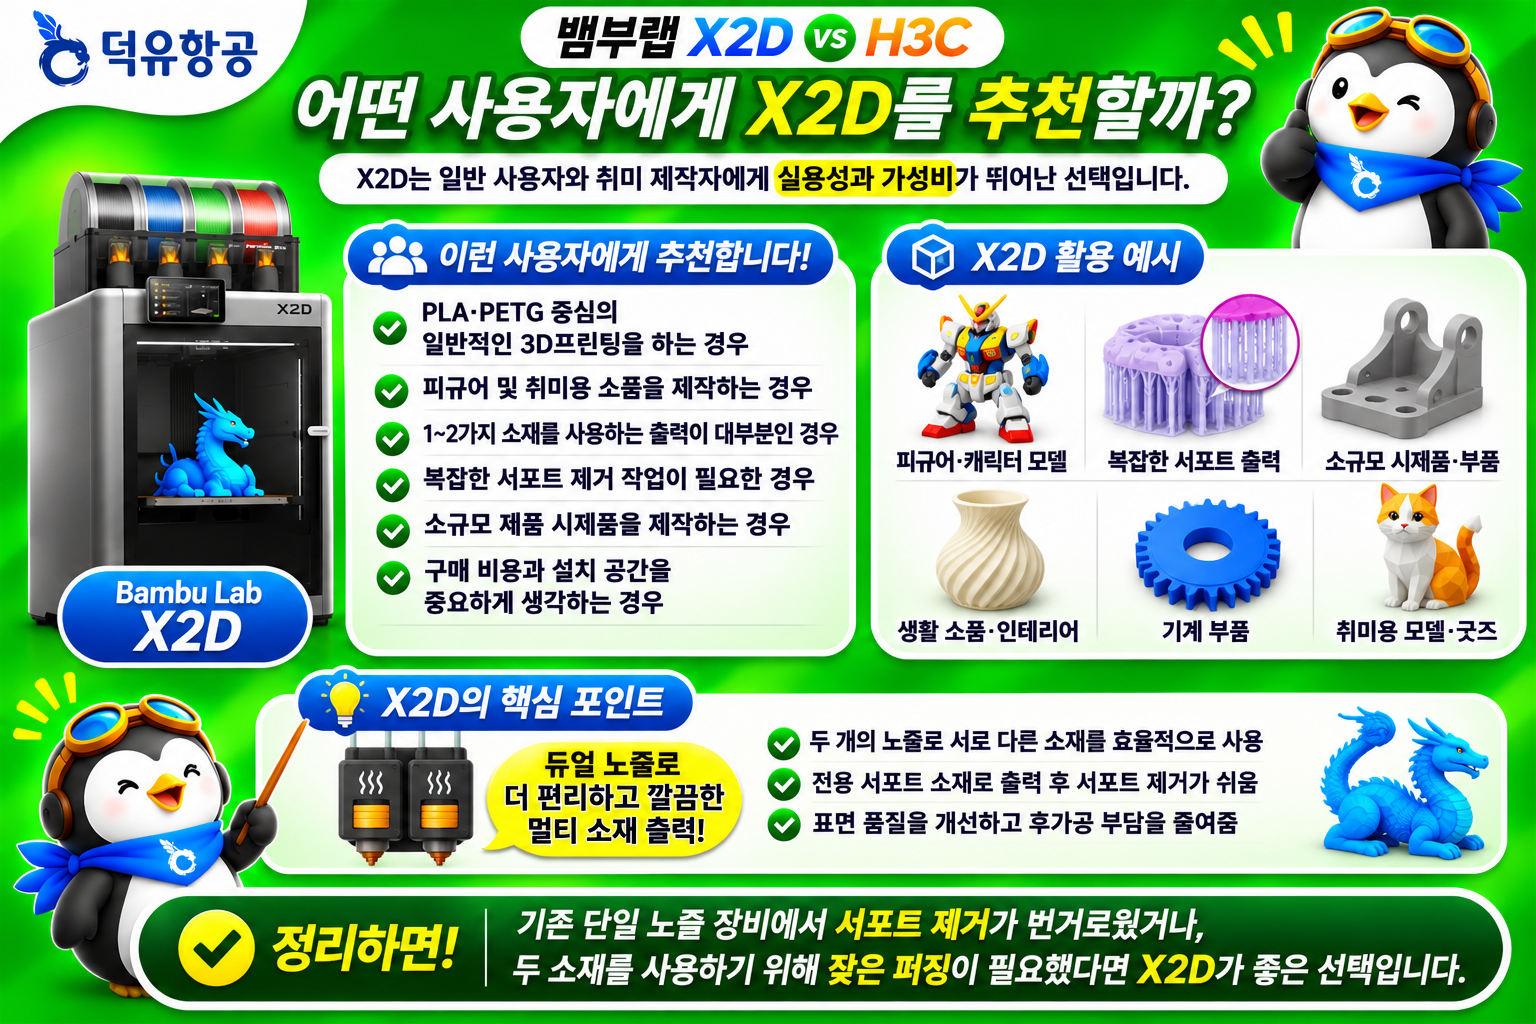
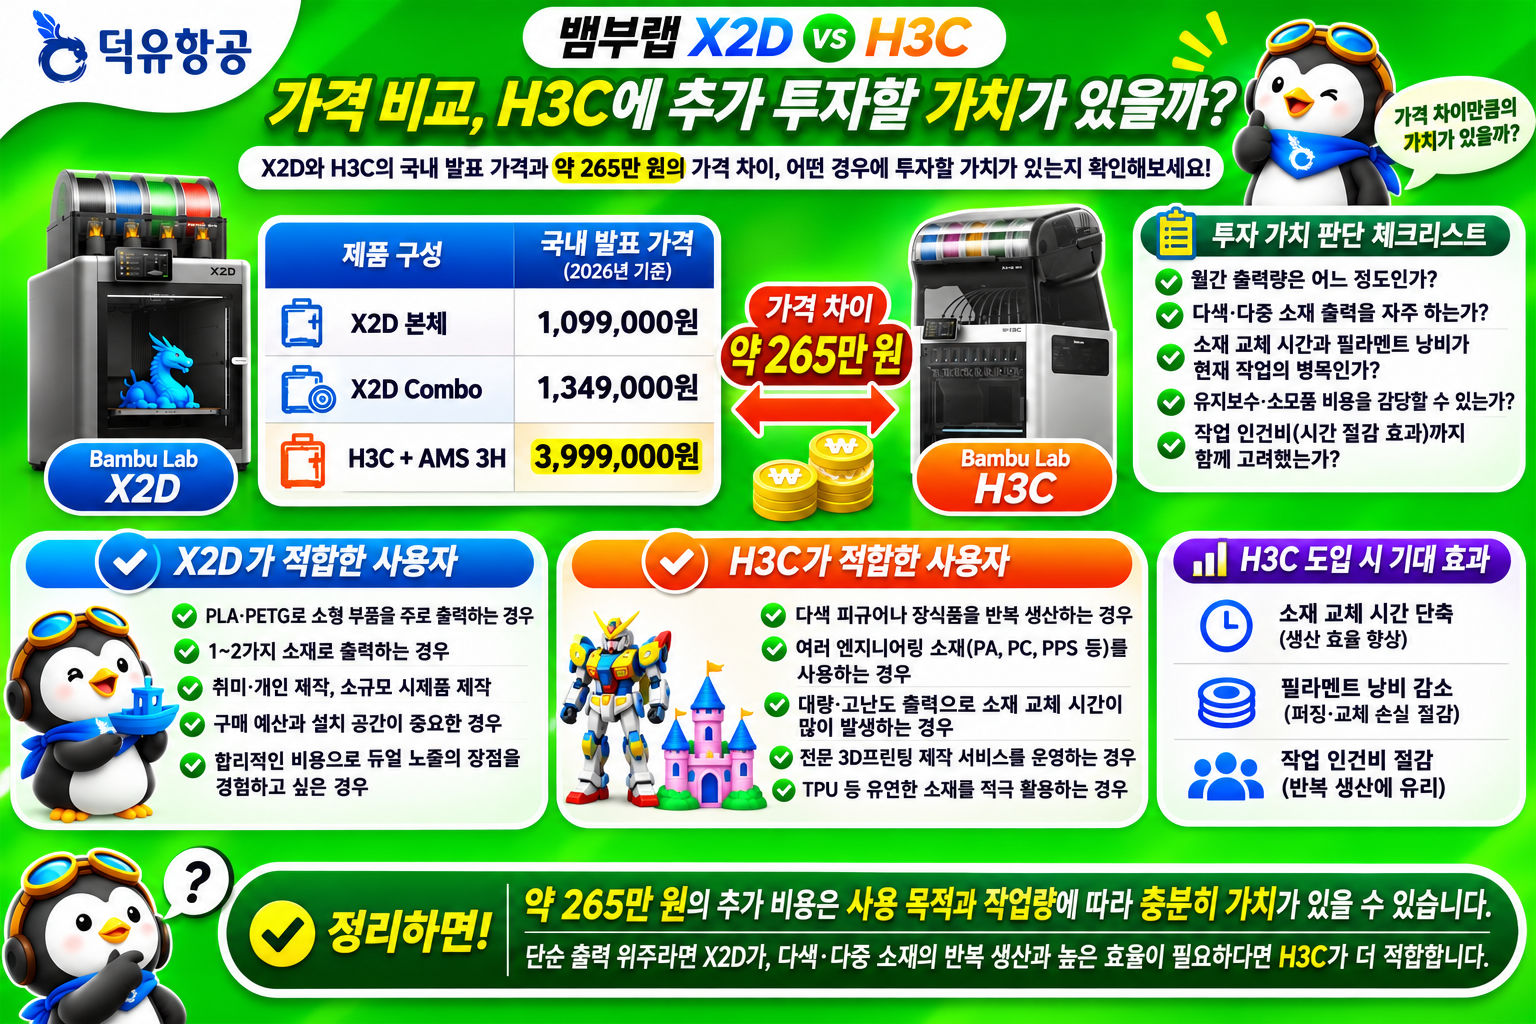
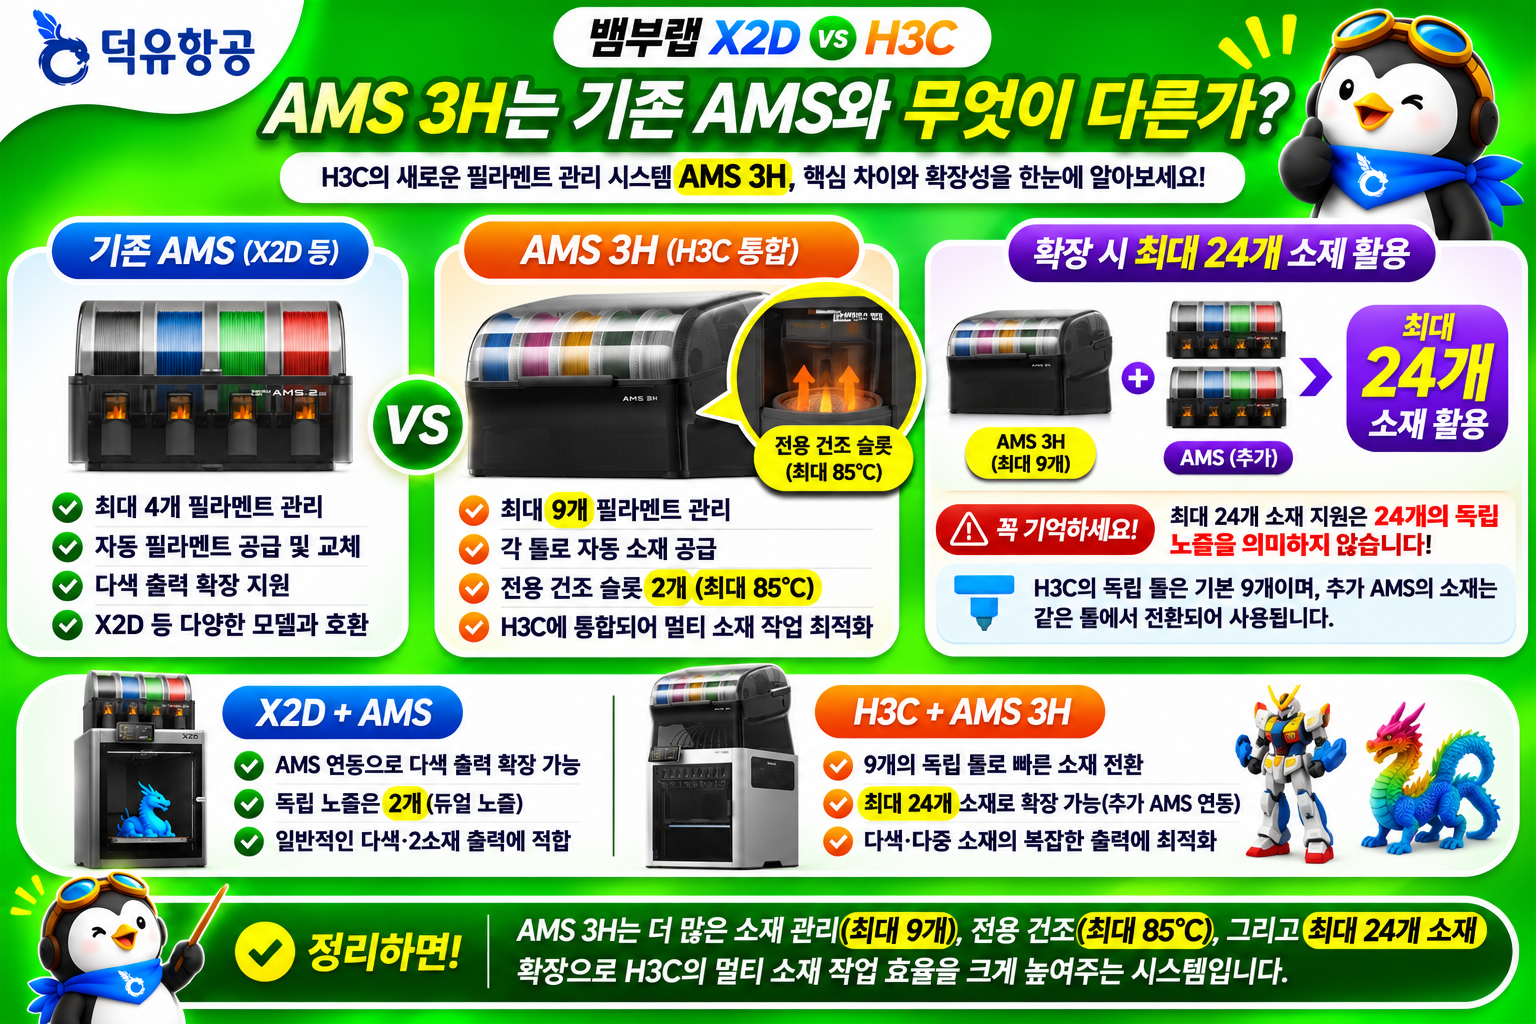
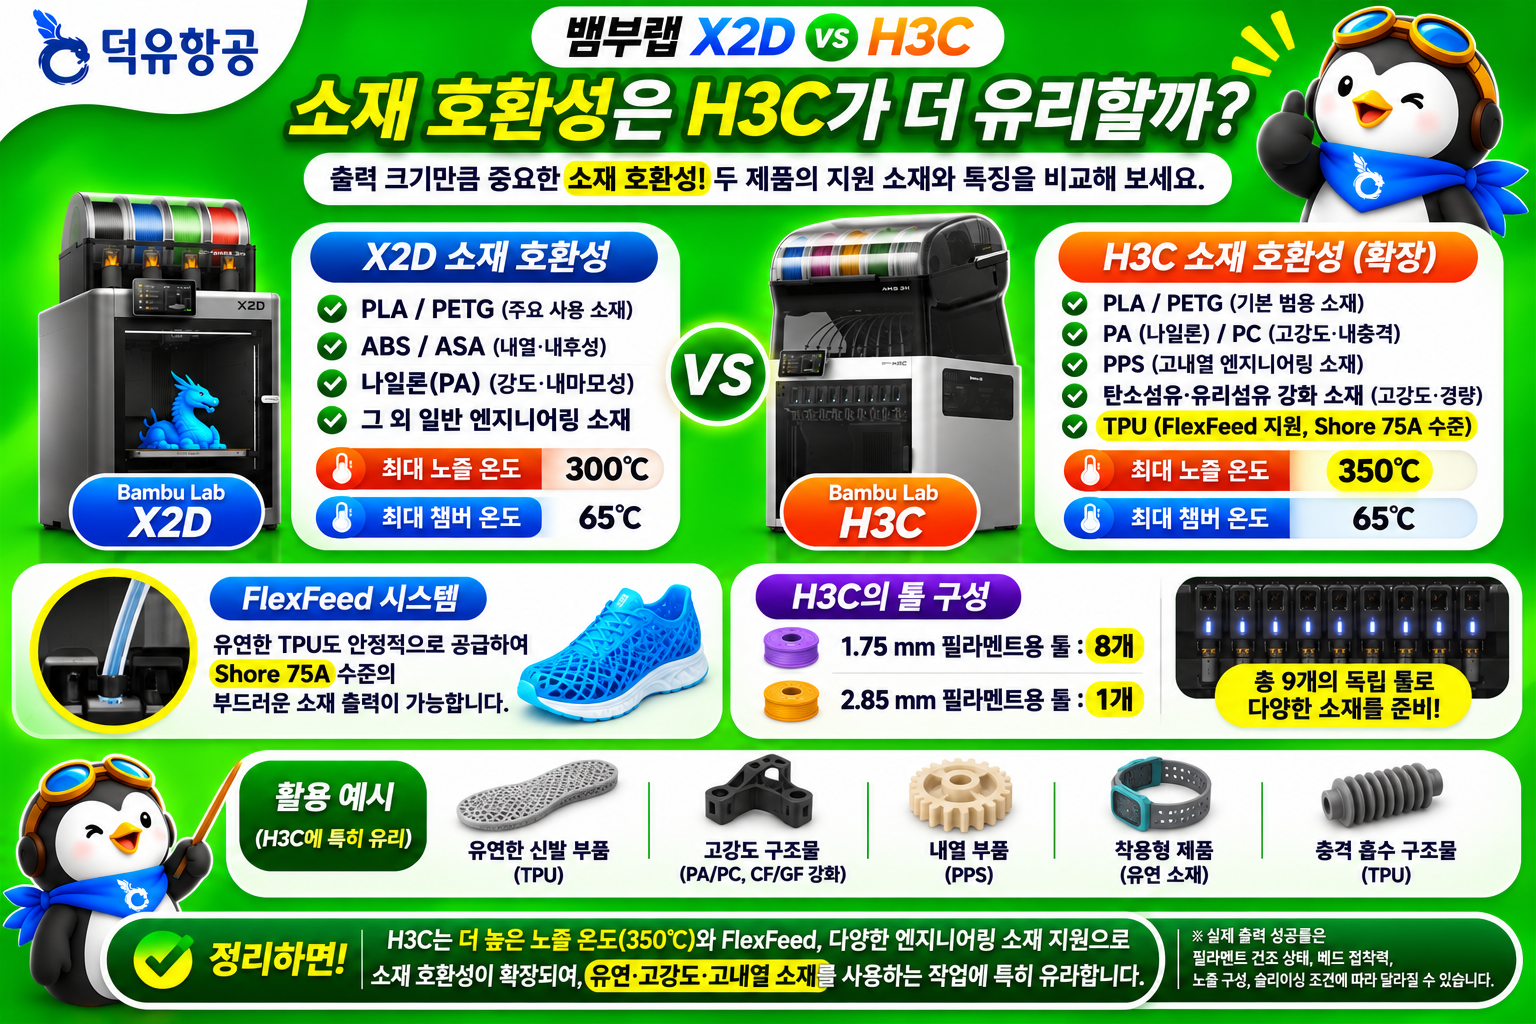
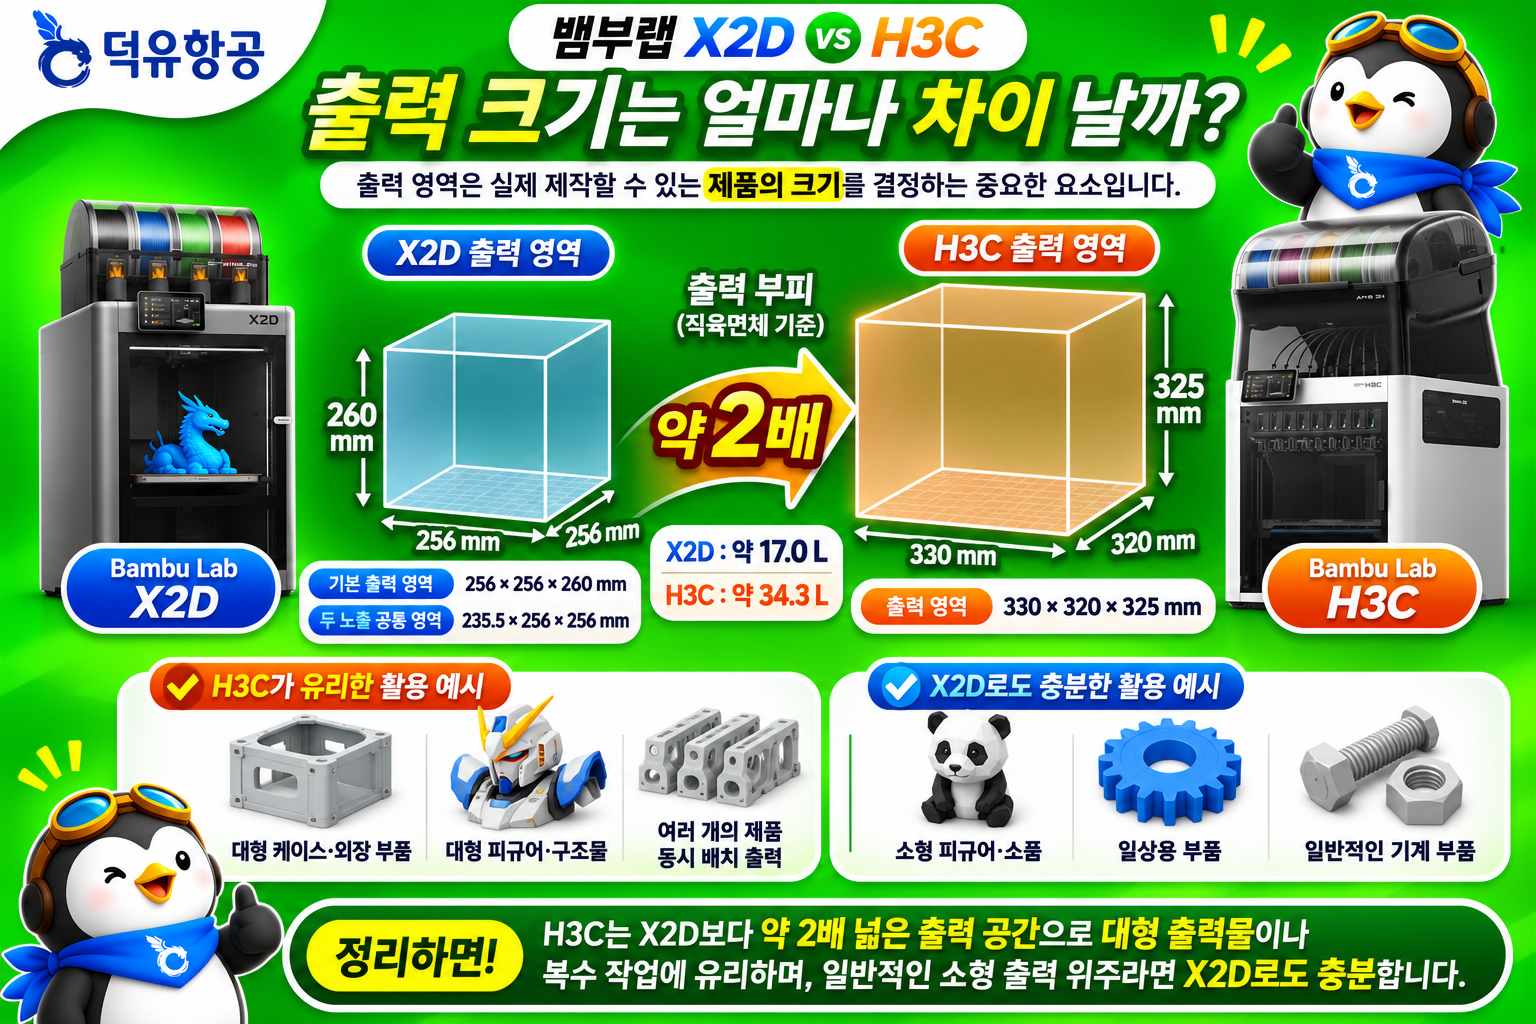
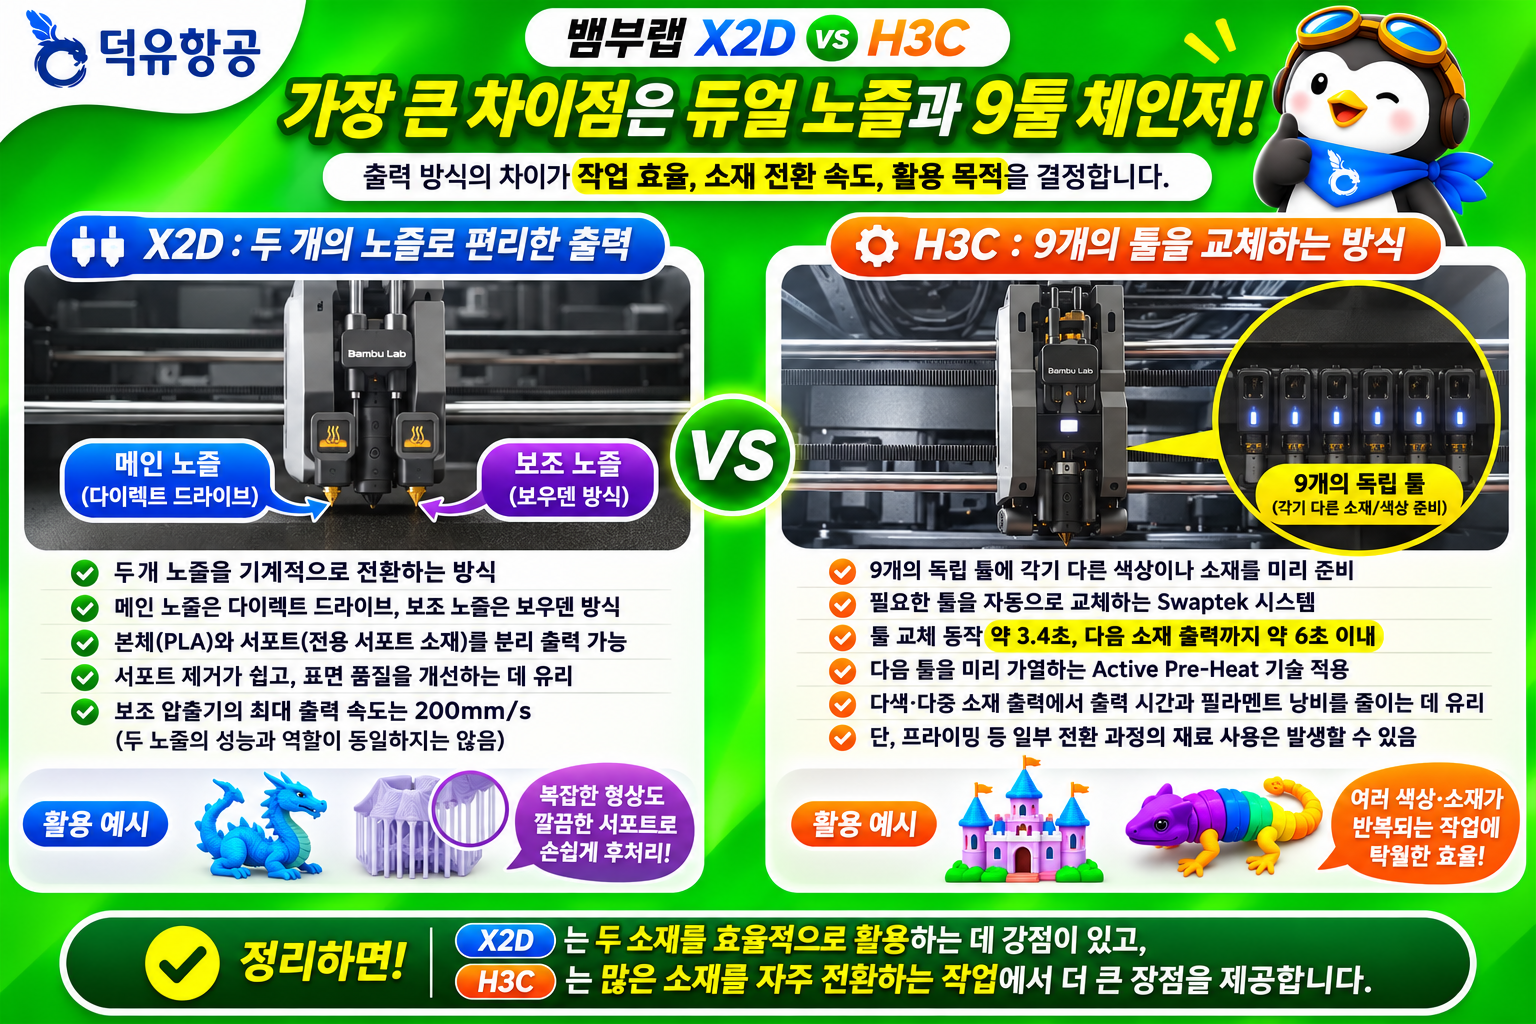
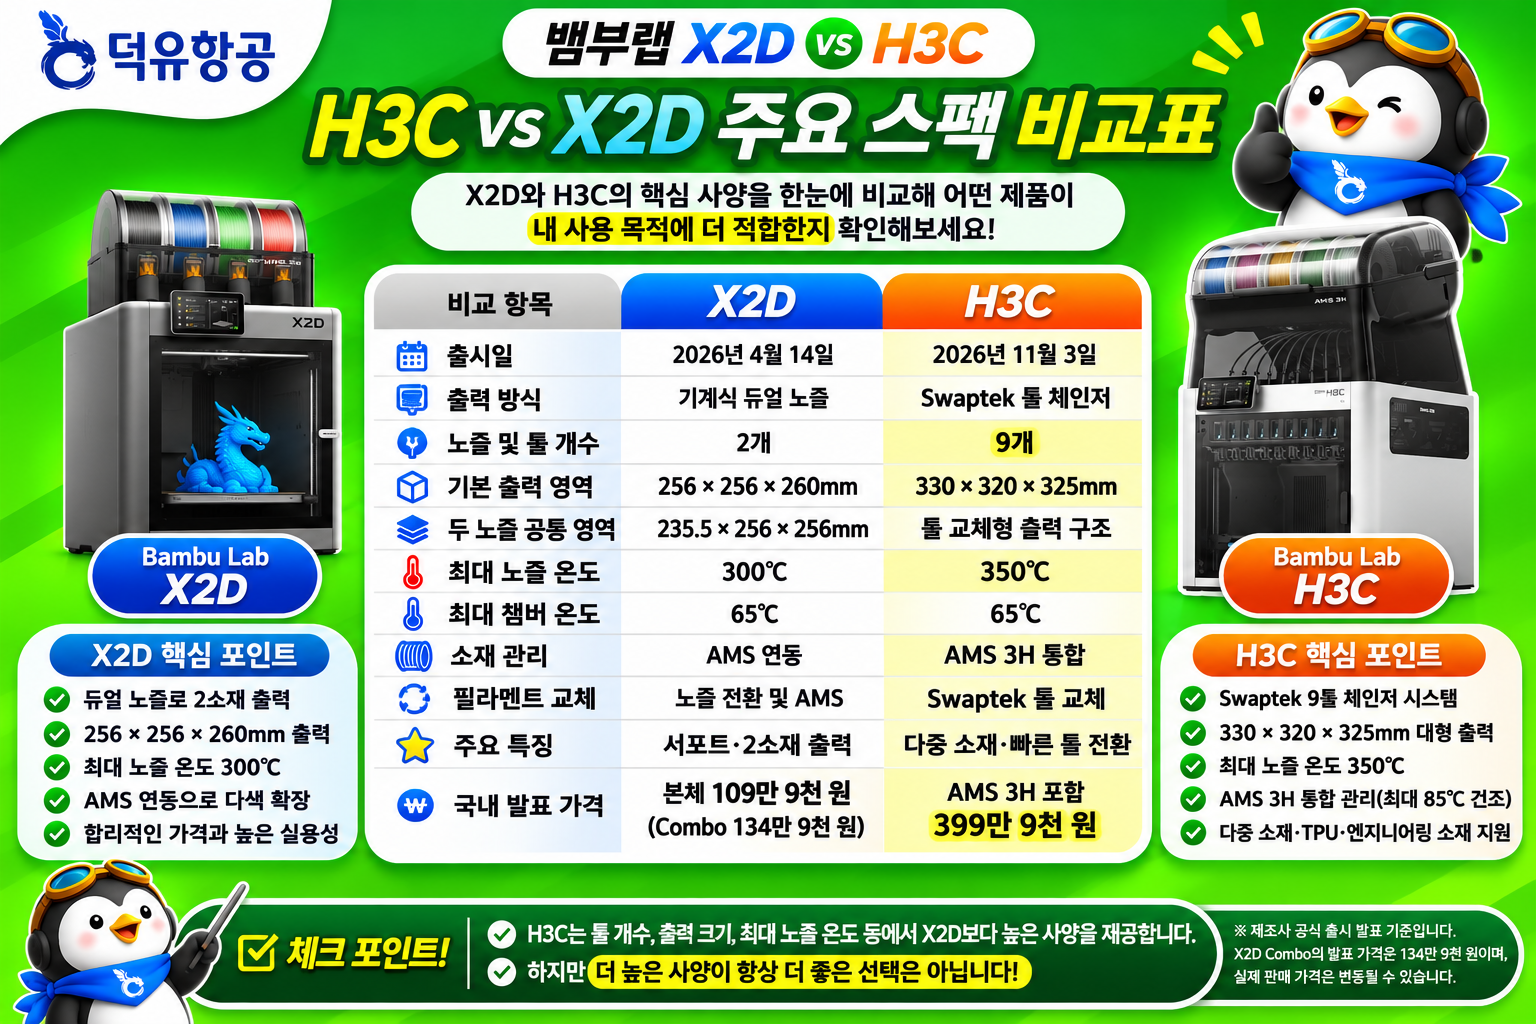
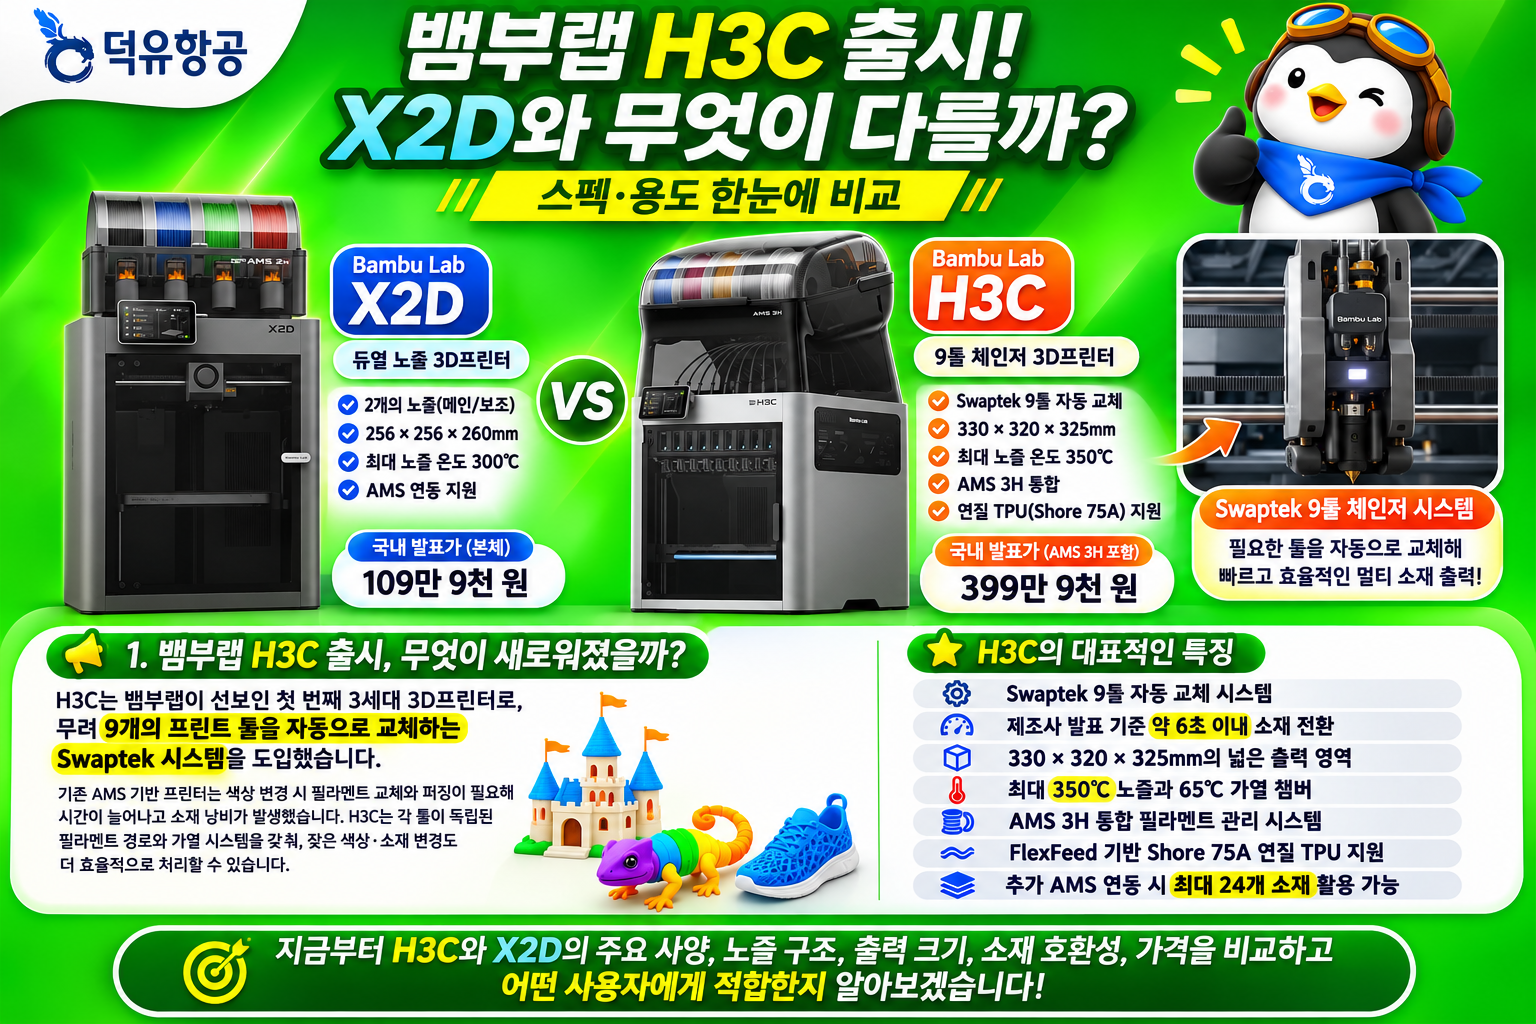

뱀부랩 H3C 완벽 정리|스왑텍(Swaptek)·AMS 3H·FlexFeed 핵심 기능 총정리
Bambu Lab H3C | 9툴 자동 교체 시스템 | 멀티컬러·멀티소재 3D프린터 | 가격·스펙·구매 가이드
**뱀부랩 공식판매사이자 한국 공식지정 애프터서비스 센터 덕유항공(DYAIR)**입니다.
최근 3D프린터 시장에서 가장 주목받는 기술 중 하나는 멀티컬러와 멀티소재 출력입니다.
3D프린터로 다양한 색상의 피규어를 제작하고, 단단한 플라스틱과 말랑한 TPU를 하나의 출력물에 결합하고, 서로 다른 노즐 직경을 활용해 정밀도와 생산성을 높이는 기술이 빠르게 발전하고 있습니다.
이러한 변화 속에서 뱀부랩(Bambu Lab)이 2026년 11월 3일 새로운 3D프린터 H3C를 공개했습니다.
H3C의 가장 큰 특징은 단순히 노즐이 많아졌다는 점이 아닙니다.
바로 세 가지 핵심 기술이 하나의 시스템으로 통합됐다는 것입니다.
Swaptek™ — 최대 9개의 독립적인 출력 툴 자동 교체
FlexFeed Extruder — 부드러운 TPU까지 안정적으로 공급
AMS 3H — 필라멘트 보관·건조·자동 공급 통합 관리
이 세 가지 기술은 서로 연결되어 기존 멀티컬러 3D프린터의 출력시간, 소재 낭비, 유연 소재 출력의 한계를 개선하도록 설계됐습니다.
이번 글에서는 뱀부랩 H3C의 핵심 기능과 작동 원리, 실제 활용 분야, 구매 전 확인해야 할 사항까지 자세히 살펴보겠습니다.
1. 뱀부랩 H3C란 어떤 3D프린터일까?
Bambu Lab H3C는 멀티컬러와 멀티소재 출력에 특화된 고성능 FDM(FFF) 방식 3D프린터입니다.
기존 단일 노즐 방식의 멀티컬러 프린터는 여러 필라멘트를 사용하더라도 하나의 노즐을 공유하는 구조가 일반적이었습니다.
색상을 바꿀 때마다 기존 필라멘트를 회수하고 새로운 필라멘트를 공급해야 했습니다.
또한 노즐 내부에 남아 있는 이전 색상을 제거하기 위해 필라멘트를 배출하는 퍼지(Purge) 과정도 필요했습니다.
H3C는 이러한 문제를 해결하기 위해 9개의 독립적인 PrintTool을 사용하는 Swaptek 시스템을 채택했습니다.
각 출력 툴에 서로 다른 필라멘트를 준비해 두고 필요한 툴을 빠르게 교체하는 방식입니다.
H3C 주요 사양
항목 | Bambu Lab H3C |
핵심 기술 | Swaptek™ 9툴 체인저 |
출력 툴 | 최대 9개 독립 PrintTool |
소재 전환 후 출력 재개 | 최단 약 6초 |
출력 크기 | 330 × 320 × 325mm |
최대 노즐 온도 | 350℃ |
최대 베드 온도 | 120℃ |
최대 챔버 온도 | 65℃ |
지원 노즐 직경 | 0.2 / 0.4 / 0.6 / 0.8mm |
지원 필라멘트 직경 | 1.75mm / 2.85mm |
소재 공급 시스템 | AMS 3H |
최대 소재 건조 온도 | 85℃ |
최대 이동 속도 | 1,400mm/s |
최대 가속도 | 25,000mm/s² |
프린터 외형 크기 | 493 × 571 × 587mm |
무게 | 약 36.28kg(AMS 3H 포함) |
※ 제조사 공식 발표 사양이며 실제 출력속도와 활용 가능한 기능은 소재, 노즐 구성 및 슬라이싱 조건에 따라 달라집니다.
2. 핵심 기술 ① Swaptek™ — 9개 출력 툴을 자동으로 교체한다
H3C를 설명할 때 가장 중요한 기술은 **Swaptek(스왑텍)**입니다.
Swaptek은 기존 방식처럼 하나의 노즐에서 필라멘트를 반복 교체하는 대신, 소재가 준비된 독립 출력 툴을 자동으로 교체하는 시스템입니다.
기존 멀티컬러 출력 방식
예를 들어 빨간색에서 파란색으로 색상을 바꾼다고 생각해 보겠습니다.
기존 단일 노즐 시스템에서는 빨간색 필라멘트를 후퇴시키고 새로운 파란색 필라멘트를 공급합니다.
이후 노즐에 남아 있는 빨간색 소재를 배출해야 합니다.
이 과정에서 필라멘트와 시간이 소모됩니다.
특히 색상이 수백 번 변경되는 모델에서는 출력시간이 길어지고 버려지는 소재도 많아질 수 있습니다.
H3C의 Swaptek 방식
H3C에는 최대 9개의 독립적인 PrintTool이 마련되어 있습니다.
각 툴은 개별적인 필라멘트 공급 경로와 가열 시스템을 사용합니다.
따라서 다음에 사용할 소재가 이미 해당 툴에 준비되어 있습니다.
작동 과정은 다음과 같습니다.
뱀부랩은 이러한 방식으로 소재 전환 후 출력 재개 시간을 최단 약 6초까지 단축했다고 설명합니다.
Swaptek의 주요 장점
첫째, 소재 전환 시간이 짧아집니다.
필라멘트를 장거리로 회수하고 다시 공급하는 과정이 줄어듭니다.
둘째, 필라멘트 낭비가 감소합니다.
노즐마다 소재가 분리되어 있기 때문에 이전 색상을 제거하기 위한 퍼지 과정이 크게 줄어듭니다.
셋째, 다양한 소재를 하나의 출력물에 활용할 수 있습니다.
색상뿐 아니라 PLA, PETG, TPU 등 서로 다른 소재를 별도의 툴에 준비할 수 있습니다.
넷째, 서로 다른 노즐 직경을 사용할 수 있습니다.
세밀한 표현에는 작은 노즐을, 넓은 구조물에는 큰 노즐을 활용할 수 있습니다.
다만 툴 교체 방식에서도 압출 안정화를 위한 소량의 프라이밍이 필요하므로 소재 낭비가 완전히 0g이 되는 것은 아닙니다.
3. 핵심 기술 ② FlexFeed Extruder — 말랑한 TPU도 더 안정적으로!
H3C의 두 번째 핵심 기술은 **FlexFeed Extruder(플렉스피드 압출기)**입니다.
FlexFeed는 매우 부드러운 TPU처럼 일반적인 압출기에서 공급하기 까다로운 소재에 대응하도록 설계된 시스템입니다.
TPU는 왜 출력하기 어려울까?
TPU는 고무처럼 유연하고 탄성이 있는 소재입니다.
충격 흡수 패드, 신발 부품, 손잡이, 웨어러블 제품 등에 사용됩니다.
하지만 매우 부드러운 TPU는 압출기 내부에서 쉽게 구부러지거나 눌릴 수 있습니다.
특히 Shore 75A처럼 경도가 낮은 TPU는 공급 속도가 빨라질수록 필라멘트가 휘어지거나 압출이 불안정해질 수 있습니다.
FlexFeed의 해결 방법
FlexFeed는 1.75mm와 2.85mm 필라멘트를 지원합니다.
특히 매우 부드러운 TPU를 출력할 때 전용 2.85mm 필라멘트 공급 구성을 활용할 수 있습니다.
두꺼운 필라멘트는 동일한 조건에서 굽힘에 대한 저항이 커지므로, 부드러운 소재를 압출기 내부에서 더 안정적으로 이송하는 데 도움이 됩니다.
뱀부랩은 FlexFeed를 통해 Shore 75A 수준의 TPU를 기존 방식 대비 최대 3배의 소재 유량으로 출력할 수 있다고 발표했습니다.
여기서 중요한 점이 있습니다.
최대 3배는 전체 출력시간이 아니라 소재 압출 유량에 대한 비교입니다.
모델 구조나 품질 설정에 따라 실제 출력시간 단축 효과는 달라질 수 있습니다.
FlexFeed 활용 분야
활용 분야 | 제작 가능한 제품 예시 |
신발 | 유연한 밑창, 격자형 쿠션 |
웨어러블 | 손목 스트랩, 착용형 부품 |
산업용 부품 | 완충 패드, 보호 커버 |
로봇 | 유연한 그리퍼 접촉부 |
생활용품 | 부드러운 손잡이, 충격 보호 부품 |
특히 H3C에서는 단단한 소재와 부드러운 TPU를 별도의 툴에 준비할 수 있습니다.
예를 들어 손잡이 본체는 PETG로 제작하고 사람이 잡는 부분은 TPU로 출력하는 복합 구조를 설계할 수 있습니다.
단, 서로 다른 소재가 항상 강하게 결합하는 것은 아니므로 실제 제작 시 접착력과 구조적 강도를 검증해야 합니다.
4. 핵심 기술 ③ AMS 3H — 필라멘트 보관·건조·공급을 하나로!
H3C의 세 번째 핵심 기술은 AMS 3H입니다.
AMS 3H는 필라멘트를 단순히 보관하는 장비가 아니라 소재 공급과 관리 기능이 통합된 시스템입니다.
기존 AMS가 여러 필라멘트를 자동으로 선택하고 공급하는 기능에 중점을 두었다면, AMS 3H는 Swaptek과 연동되는 9개 소재 경로를 관리하도록 설계됐습니다.
AMS 3H의 주요 기능
① 최대 9개 필라멘트 경로 관리
최대 9개의 소재를 각각의 경로에 준비할 수 있습니다.
② 자동 필라멘트 공급
소재를 공급 장치에 삽입하면 일반적인 호환 필라멘트를 자동으로 감지하고 해당 출력 툴에 공급합니다.
다만 매우 부드러운 TPU와 2.85mm 필라멘트는 전용 바이패스 경로와 수동 장전 과정이 필요할 수 있습니다.
③ RFID 기반 소재 정보 인식
호환 RFID 태그가 있는 필라멘트는 소재 종류와 색상 정보를 자동으로 인식할 수 있습니다.
④ 소재 종류와 잔량 관리
프린터와 슬라이서에서 사용 중인 소재 정보를 확인하고 관리할 수 있습니다.
⑤ 최대 85℃ 소재 건조
AMS 3H에는 건조 기능을 갖춘 전용 슬롯 2개가 마련되어 있습니다.
모든 9개 슬롯에서 동시에 85℃ 건조가 가능한 것은 아닙니다.
⑥ 출력 중 건조 지원
전용 건조 슬롯을 통해 출력과 소재 건조 작업을 병행할 수 있습니다.
왜 소재 건조가 중요할까?
PA와 PC 등 일부 엔지니어링 소재는 공기 중 수분을 흡수하는 특성이 있습니다.
수분을 흡수한 필라멘트는 출력 과정에서 기포나 불규칙한 압출을 일으킬 수 있으며, 출력물의 품질과 기계적 성능에도 영향을 줄 수 있습니다.
따라서 필라멘트의 건조와 보관은 출력 품질을 관리하는 중요한 요소입니다.
AMS 3H는 이런 소재 관리 과정을 보다 편리하게 수행하도록 돕습니다.
5. Swaptek + FlexFeed + AMS 3H가 결합되면 무엇이 달라질까?
H3C의 가장 큰 장점은 세 가지 기술이 독립적으로 존재하는 것이 아니라 하나의 출력 시스템으로 연결되어 있다는 점입니다.
기술 | 담당 역할 | 기대 효과 |
Swaptek™ | 독립 출력 툴 자동 교체 | 빠른 소재 전환, 퍼지 감소 |
FlexFeed Extruder | 유연 소재 공급 | 부드러운 TPU 출력 안정성 개선 |
AMS 3H | 소재 보관·건조·공급 | 소재 관리 편의성과 출력 준비 효율 향상 |
예를 들어 단단한 본체와 부드러운 그립이 결합된 제품을 만든다고 생각해 보겠습니다.
사용자는 경질 필라멘트와 TPU를 각각 적합한 출력 툴에 준비합니다.
AMS 3H는 소재 공급과 상태 관리를 지원합니다.
FlexFeed는 부드러운 TPU를 보다 안정적으로 이송합니다.
Swaptek은 출력 중 필요한 툴을 자동으로 교체합니다.
이러한 조합은 기존에 별도 제작과 조립이 필요했던 일부 제품의 시제품 개발 과정을 줄이는 데 도움이 될 수 있습니다.
다만 소재 간 결합 강도, 실제 출력 성공률, 전체 작업시간은 출력 조건에 따라 달라집니다.
6. H3C는 멀티컬러 출력에서 얼마나 유리할까?
멀티컬러 출력에서는 색상 변경 횟수가 중요한 변수입니다.
여러 색상이 들어가는 피규어를 제작할 때는 한 레이어에서도 색상이 여러 번 바뀔 수 있습니다.
기존 단일 노즐 방식에서는 색상 변경 때마다 필라멘트를 회수하고 새로운 소재를 공급해야 합니다.
반면 H3C는 이미 소재를 준비한 툴로 전환할 수 있습니다.
이 과정에서 소재 전환 시간이 짧아지고 색상 혼합 제거용 퍼지량을 줄일 수 있습니다.
필라멘트 낭비도 줄어들까?
그렇습니다. 독립 출력 툴을 사용하는 구조는 기존 방식의 대량 퍼지를 줄이는 데 유리합니다.
하지만 H3C도 툴 교체 시 프라이밍 과정이 필요합니다.
따라서 모든 출력에서 필라멘트 낭비가 사라지는 것은 아닙니다.
특히 멀티컬러 출력의 경제성은 다음 요소에 따라 달라집니다.
색상이 많이 바뀌는 제품을 반복 생산할수록 툴체인저 방식의 장점이 커질 가능성이 있습니다.
7. H3C는 고온 엔지니어링 소재도 지원합니다
H3C는 멀티컬러 피규어 제작뿐 아니라 기능성 산업용 부품 제작에도 활용할 수 있습니다.
최대 노즐 온도 350℃, 베드 온도 120℃, 액티브 챔버 온도 65℃를 지원합니다.
기본 경화강 노즐을 사용해 마모성이 있는 일부 섬유 강화 소재에도 대응하도록 설계됐습니다.
대표적인 엔지니어링 소재
PA(나일론 계열)
기계 부품, 기어, 지그, 기능성 시제품 등에 활용할 수 있습니다. 다만 소재별 수분 관리가 중요합니다.
PC(폴리카보네이트)
강도와 내열성이 요구되는 하우징, 보호 커버 및 기능성 구조 부품 등에 활용할 수 있습니다.
PA-CF(탄소섬유 강화 나일론)
강성과 치수 안정성이 중요한 드론 부품, 로봇 구조물, 산업용 지그 등에 활용할 수 있습니다.
ABS·ASA
내열성이나 치수 안정성, 내후성 등이 필요한 부품 제작에 활용할 수 있습니다.
다만 고온 소재의 출력 성공 여부는 노즐 온도뿐 아니라 소재 건조, 베드 접착, 챔버 온도, 환기 환경에 따라 달라집니다.
또한 출력물의 기계적 강도는 적층 방향과 내부 구조에 따라 달라지므로 실제 하중을 받는 부품은 검증이 필요합니다.
8. H3C 가격은 얼마일까?
뱀부랩이 2026년 11월 3일 공개한 한국 공식 발표가격을 살펴보겠습니다.
패키지 | 한국 발표가격 |
H3C + AMS 3H | 3,999,000원 |
H3C + AMS 3H + PLA Palette·TPU 소재 번들 | 4,119,000원 |
H3C + AMS 3H + 소재 번들 + Bambu Station Open | 4,448,000원 |
H3C + AMS 3H + 소재 번들 + Bambu Station Enclosed + E1 공기청정기 | 4,839,000원 |
※ 위 금액은 출시 당시 한국 공식 발표가격으로, 부가세와 배송비가 포함된 기준입니다. 실제 판매가격과 재고, 패키지 구성은 구매 시점에 다시 확인하시기 바랍니다.
H3C는 가격이 낮은 입문용 3D프린터보다는 멀티컬러와 멀티소재 출력의 활용도를 중요하게 생각하는 사용자를 위한 장비에 가깝습니다.
따라서 장비 가격만 보기보다 출력시간, 필라멘트 소모량, 소재 활용성, 생산량과 유지관리 비용을 함께 비교하는 것이 좋습니다.
9. H3C는 어떤 사용자에게 적합할까?
① 멀티컬러 피규어·캐릭터 제작자
여러 색상을 사용하는 피규어와 캐릭터를 자주 제작한다면 H3C의 빠른 툴 전환이 유리할 수 있습니다.
② 제품 디자이너·연구개발 담당자
다양한 노즐 직경과 소재를 활용해 복잡한 시제품을 제작하는 경우 H3C의 활용도가 높을 수 있습니다.
③ TPU 및 기능성 부품 제작자
Shore 75A 수준의 매우 부드러운 TPU나 경질·유연 소재를 결합한 제품을 제작하는 경우 FlexFeed와 Swaptek의 장점이 커질 수 있습니다.
④ 소량 생산 및 3D프린팅 서비스 업체
색상이나 소재 전환이 많은 제품을 반복 생산한다면 소재 낭비와 전환 시간을 줄이는 효과를 기대할 수 있습니다.
⑤ 교육기관·연구소·메이커스페이스
여러 종류의 필라멘트와 출력 기술을 한 장비에서 교육하거나 테스트하려는 경우에도 활용할 수 있습니다.
반대로 한 가지 색상과 소재로 단순 부품만 가끔 출력한다면 H3C의 모든 기능이 필요하지 않을 수 있습니다.
10. H3C 구매 전 반드시 확인할 사항
첫째, 실제 사용하는 색상과 소재 수를 확인하세요.
9개의 독립 출력 툴이 필요한지, 기존 멀티컬러 시스템으로도 충분한지 검토하는 것이 좋습니다.
둘째, TPU 사용 빈도와 경도를 확인하세요.
Shore 95A TPU를 가끔 사용하는지, Shore 75A처럼 부드러운 TPU를 자주 사용하는지에 따라 필요한 장비 구성이 달라집니다.
셋째, 소재 직경과 전용 툴의 호환성을 확인하세요.
1.75mm와 2.85mm 필라멘트는 사용하는 툴과 공급 경로가 다를 수 있습니다.
넷째, 설치 공간을 확인하세요.
H3C의 외형 크기는 약 493 × 571 × 587mm이지만, 실제 설치에는 상부 AMS 3H의 뚜껑 개방 공간과 필라멘트 교체·유지보수 공간이 추가로 필요합니다.
다섯째, 장비 구매비뿐 아니라 운영비를 비교하세요.
소재 사용량, 노즐과 출력 툴 유지비, 출력 성공률, 실제 하루 생산량까지 검토해야 합니다.
H3C의 장점이 자신의 작업 환경에서 얼마나 자주 활용되는지를 판단하는 것이 중요합니다.
11. 결론 — H3C는 단순히 노즐이 많아진 제품이 아닙니다
Bambu Lab H3C의 핵심은 Swaptek, FlexFeed Extruder, AMS 3H의 유기적인 결합입니다.
Swaptek은 여러 소재를 빠르게 전환합니다.
FlexFeed는 매우 부드러운 TPU의 공급 안정성을 높이도록 설계됐습니다.
AMS 3H는 소재의 보관과 건조, 자동 공급을 지원합니다.
이 세 가지 기술이 결합되면서 H3C는 복잡한 멀티컬러 피규어부터 기능성 시제품, 유연 소재 부품, 소량 생산까지 다양한 분야에서 활용할 수 있는 3D프린터가 됐습니다.
물론 H3C가 모든 사용자에게 가장 경제적인 제품은 아닙니다.
단순한 출력 작업이 중심이라면 다른 뱀부랩 제품이 더 적합할 수 있습니다.
반면 여러 소재와 색상을 자주 변경하고, TPU와 엔지니어링 소재를 활용하는 작업이 많다면 H3C의 도입을 적극적으로 검토할 가치가 있습니다.
덕유항공은 뱀부랩 공식판매사이자 한국 공식지정 애프터서비스 센터로서, 고객의 출력 목적과 사용 환경에 맞는 3D프린터 선택을 지원하고 있습니다.
뱀부랩 안양지점 쇼룸 및 전시장
경기도 안양시 만안구 석수동 507
장비의 주요 기능과 소재 활용, 출력 환경에 대해 상담이 필요하시다면 덕유항공으로 문의해 주시기 바랍니다.
3D프린터 장비 선택부터 필라멘트 소재, 출력 기술과 유지보수까지!
덕유항공(DYAIR)이 함께하겠습니다.
참고 자료
#뱀부랩 #뱀부랩H3C #BambuLab #H3C #덕유항공 #Swaptek #스왑텍 #AMS3H #FlexFeed #플렉스피드 #9툴체인저 #3D프린터추천 #멀티컬러3D프린터 #멀티소재3D프린터 #TPU출력 #TPU75A #3D프린터가격 #산업용3D프린터 #뱀부랩공식판매사 #뱀부랩공식AS #안양3D프린터


말랑한 TPU도 OK! 뱀부랩 H3C로 소프트 소재 출력이 쉬워졌다
Bambu Lab H3C | FlexFeed Extruder | TPU 75A | Swaptek™ 9툴 체인저 | 고온 엔지니어링 소재
안녕하세요. **뱀부랩 공식판매사이자 한국 공식지정 애프터서비스 센터 덕유항공(DYAIR)**입니다.
3D프린터로 단단한 플라스틱 부품을 만드는 것은 이제 어렵지 않습니다.
그런데 고무처럼 말랑말랑한 제품을 만들고 싶다면 어떨까요?
운동화 밑창, 부드러운 손잡이, 충격 흡수 패드, 스마트워치 스트랩처럼 탄성이 필요한 제품은 일반적인 PLA나 PETG만으로 제작하기 어렵습니다.
이럴 때 사용하는 대표적인 소재가 바로 **TPU(Thermoplastic Polyurethane, 열가소성 폴리우레탄)**입니다.
TPU는 부드럽고 탄성이 있으며 충격 흡수 능력이 뛰어나지만, 일반적인 3D프린터에서는 안정적으로 출력하기 까다로운 소재이기도 합니다.
그런데 이번에 출시된 Bambu Lab H3C는 이러한 문제를 해결하기 위해 새로운 압출 시스템을 도입했습니다.
바로 FlexFeed Extruder입니다.
여기에 Swaptek™ 9툴 자동 교체 시스템까지 결합되면서 단단한 소재와 부드러운 소재를 하나의 출력 작업에 활용하는 새로운 가능성이 열렸습니다.
이번 글에서는 H3C가 왜 부드러운 TPU 출력에 유리한지, 어떤 기능성 제품을 제작할 수 있는지, 고온 엔지니어링 소재까지 어떻게 활용할 수 있는지 살펴보겠습니다.
1. 말랑한 TPU는 왜 출력하기 어려울까?
일반적인 FDM 방식 3D프린터는 필라멘트를 압출기 기어로 밀어 노즐까지 공급합니다.
PLA처럼 비교적 단단한 필라멘트는 기어가 밀어주는 힘을 잘 전달합니다.
하지만 TPU는 다릅니다.
TPU는 고무처럼 유연하기 때문에 압출기 내부에서 쉽게 구부러지거나 압축될 수 있습니다.
특히 Shore 75A처럼 매우 부드러운 TPU는 압출 속도가 높아질수록 필라멘트가 정상적인 경로를 벗어나거나 기어에 눌리는 문제가 발생하기 쉽습니다.
이러한 이유로 기존 프린터에서는 부드러운 TPU를 출력할 때 속도를 낮추고 공급 경로를 세심하게 조정해야 했습니다.
TPU 출력에서 발생하기 쉬운 문제
즉, 부드러운 TPU는 노즐에서 녹이는 것뿐 아니라 노즐까지 안정적으로 공급하는 과정이 중요합니다.
2. H3C FlexFeed Extruder — TPU를 더 빠르고 안정적으로!
뱀부랩 H3C에는 새로운 FlexFeed Extruder 시스템이 탑재됐습니다.
FlexFeed의 가장 큰 특징은 1.75mm 필라멘트뿐 아니라 2.85mm 필라멘트도 지원한다는 점입니다.
왜 2.85mm TPU가 중요할까?
일반적으로 많이 사용하는 FDM 필라멘트의 직경은 1.75mm입니다.
하지만 매우 부드러운 TPU에서는 필라멘트가 지나치게 쉽게 휘어지는 문제가 있습니다.
H3C는 전용 2.85mm TPU 공급 경로를 사용해 이러한 문제에 대응합니다.
필라멘트가 두꺼워지면 동일한 조건에서 굽힘에 대한 저항이 커져 압출기 내부에서 소재를 더 안정적으로 이송할 수 있습니다.
FlexFeed는 캠 구동 메커니즘과 모터 제어 기술을 활용해 필라멘트 공급 압력을 정밀하게 관리하도록 설계됐습니다.
그 결과 매우 부드러운 TPU도 기존 방식보다 높은 유량으로 공급할 수 있습니다.
FlexFeed 주요 특징
구분 | H3C FlexFeed |
지원 필라멘트 직경 | 1.75mm / 2.85mm |
핵심 기능 | 유연한 소재의 안정적인 공급 |
대표 소재 | TPU 75A |
TPU 공급 구조 | 2.85mm 전용 경로 및 호환 핫엔드 |
제조사 발표 성능 | 기존 방식 대비 최대 3배 유량 |
활용 분야 | 신발, 웨어러블, 완충 부품, 로봇 부품 |
※ 2.85mm TPU는 전용 핫엔드 등 적합한 구성이 필요합니다. 모든 일반 1.75mm 노즐과 호환되는 것은 아닙니다.
3. 최대 3배 빠른 TPU 출력, 실제로 어떤 의미일까?
뱀부랩은 H3C의 FlexFeed 시스템을 통해 Shore 75A 수준의 매우 부드러운 TPU를 기존 프린터 대비 최대 3배의 소재 유량으로 출력할 수 있다고 발표했습니다.
여기서 중요한 것은 단순한 프린터 이동 속도가 아니라 **소재 유량(Volumetric Flow Rate)**입니다.
소재 유량은 1초 동안 노즐을 통해 얼마나 많은 양의 플라스틱이 압출되는지를 나타냅니다.
단위는 mm³/s를 사용합니다.
뱀부랩은 전용 TPU 75A와 H3C를 조합한 출력에서 최대 약 10mm³/s의 유량을 안내하고 있습니다.
이러한 특성은 두꺼운 TPU 구조물이나 완충 부품을 출력할 때 유리할 수 있습니다.
출력이 3배 빨라진다는 뜻일까?
그렇지는 않습니다.
최대 3배는 제조사가 제시한 특정 비교 조건의 소재 유량 성능입니다.
실제 출력시간은 레이어 높이, 모델 구조, 이동 경로, 노즐 직경, 출력 품질 설정에 따라 달라집니다.
따라서 모든 TPU 출력 작업이 3배 빨라지는 것은 아닙니다.
하지만 기존에는 출력속도를 크게 낮춰야 했던 매우 부드러운 TPU를 더 높은 유량으로 안정적으로 공급할 수 있다는 것은 중요한 기술적 변화입니다.
4. TPU의 경도는 무엇을 의미할까?
TPU를 선택할 때 자주 보게 되는 숫자가 75A, 85A, 95A 등입니다.
이 숫자는 소재의 경도를 나타내며 일반적으로 Shore A 경도 척도를 사용합니다.
대체로 숫자가 낮을수록 부드럽고 유연한 소재입니다.
TPU 경도 | 일반적인 특성 | 활용 예 |
Shore 75A | 매우 부드럽고 높은 유연성 | 완충 패드, 유연한 웨어러블 |
Shore 85A | 부드러움과 탄성의 균형 | 보호 커버, 유연 부품 |
Shore 95A | 상대적으로 단단한 TPU | 그립, 케이스, 기능성 부품 |
※ 실제 물성은 경도 외에도 소재 배합, 벽 두께, 내부 채움 구조, 출력 방향에 따라 달라집니다.
H3C에서 주목할 부분은 일반적으로 출력하기 어려운 Shore 75A급 초연질 TPU까지 활용 범위를 넓혔다는 점입니다.
부드러운 소재를 직접 출력할 수 있다면 기존에 별도 금형이나 조립 공정이 필요했던 일부 시제품을 보다 빠르게 제작할 수 있습니다.
5. 단단한 소재와 말랑한 소재를 한 번에 출력할 수 있을까?
H3C의 또 다른 장점은 경질 소재와 유연 소재를 하나의 출력 작업에서 활용할 수 있다는 점입니다.
일반적으로 하나의 제품을 제작할 때 부분별로 필요한 물성이 다른 경우가 많습니다.
예를 들어 손잡이를 만든다고 생각해 보겠습니다.
손잡이의 본체는 단단해야 하므로 PETG나 다른 경질 소재가 적합할 수 있습니다.
하지만 사람이 손으로 잡는 부분은 부드럽고 미끄럽지 않아야 합니다.
이 부분에는 TPU를 사용할 수 있습니다.
기존에는 두 부품을 각각 출력한 뒤 접착하거나 끼워 조립해야 했습니다.
반면 H3C는 서로 다른 소재를 별도의 툴에 준비하고 하나의 작업으로 출력할 수 있도록 설계됐습니다.
Swaptek 9툴 체인저의 역할
H3C에는 최대 9개의 독립적인 PrintTool이 있습니다.
각 툴에는 개별 필라멘트 경로와 가열 시스템이 마련되어 있습니다.
출력 중 다른 소재가 필요하면 현재 툴을 복귀시키고 해당 소재가 장전된 툴을 자동으로 장착합니다.
제조사 발표 기준으로 소재 전환 후 출력 재개는 최단 약 6초입니다.
이 덕분에 TPU처럼 공급 조건이 까다로운 소재와 일반적인 경질 소재를 각각 적합한 툴로 다룰 수 있습니다.
다만 하나의 작업에서 출력할 수 있다는 것이 서로 다른 소재가 항상 강하게 접착된다는 뜻은 아닙니다.
소재 간 화학적 호환성, 출력 온도 및 구조 설계를 반드시 고려해야 합니다.
6. 어떤 기능성 제품을 제작할 수 있을까?
① 부드러운 그립이 있는 손잡이
단단한 본체에 부드러운 TPU 그립을 결합하면 사용감이 좋은 손잡이를 설계할 수 있습니다.
공구 손잡이, 자전거 부품, 산업용 장비의 조작부 등에 활용할 수 있습니다.
② 신발 및 웨어러블 제품
발이나 피부에 닿는 제품에는 유연성과 착용감이 중요합니다.
TPU를 활용하면 격자 구조의 쿠션, 신발 부품, 맞춤형 착용 제품 등을 제작할 수 있습니다.
H3C는 2.85mm TPU 75A 전용 출력 구성을 통해 이러한 제품의 시제품 제작에 활용될 수 있습니다.
③ 충격 흡수 및 보호 부품
충격을 받는 제품에서는 단단한 외부 구조와 부드러운 내부 완충 구조가 함께 필요할 수 있습니다.
예를 들어 기계 보호 커버, 운송용 완충 부품, 장비 보호 패드 등을 제작할 수 있습니다.
④ 로봇 및 자동화 부품
로봇 그리퍼에는 물체를 잡는 단단한 구조물과 접촉면의 유연성이 동시에 필요할 수 있습니다.
경질 소재와 TPU를 활용하면 기능성 로봇 부품을 신속하게 시험 제작할 수 있습니다.
다만 산업용으로 사용할 경우에는 실제 하중, 반복 피로, 마찰 및 소재 결합 강도를 시험해야 합니다.
7. H3C는 고온 엔지니어링 소재도 지원합니다
H3C의 장점은 부드러운 TPU 출력에만 국한되지 않습니다.
고온 엔지니어링 소재를 활용할 수 있도록 높은 노즐 온도와 가열 챔버를 지원합니다.
H3C 주요 온도 사양
항목 | 사양 |
최대 노즐 온도 | 350℃ |
최대 베드 온도 | 120℃ |
최대 챔버 온도 | 65℃ |
기본 노즐 소재 | 경화강 |
최대 필라멘트 건조 온도 | 85℃ |
특히 챔버 가열은 고온 소재를 출력할 때 발생하기 쉬운 수축과 뒤틀림을 완화하는 데 도움이 될 수 있습니다.
물론 최대 온도에 도달할 수 있다는 사실만으로 모든 엔지니어링 소재에서 완벽한 출력이 보장되는 것은 아닙니다.
사용하는 필라멘트의 권장 온도와 건조 조건을 반드시 확인해야 합니다.
8. PA·PC·탄소섬유 강화 소재는 어디에 사용할까?
① PA — 나일론 계열
PA는 인성, 내마모성 및 기능성 부품 제작에 활용되는 소재입니다.
기계 부품, 지그, 기어, 구조용 시제품 등에 사용됩니다.
다만 수분 흡수에 민감한 소재가 많으므로 출력 전 건조와 보관 조건이 중요합니다.
② PC — 폴리카보네이트
PC는 강도와 내열성이 요구되는 부품에 사용됩니다.
산업용 하우징, 보호 커버, 기능성 구조 부품 등을 제작할 때 활용할 수 있습니다.
출력할 때는 높은 노즐 온도뿐 아니라 베드 접착과 챔버 온도 관리가 중요합니다.
③ PA-CF 및 기타 탄소섬유 강화 소재
탄소섬유 강화 소재는 폴리머에 탄소섬유를 추가해 강성 및 치수 안정성 등을 개선한 복합소재입니다.
드론 부품, 로봇 구조물, 산업용 지그 및 기능성 시제품 제작에 활용할 수 있습니다.
하지만 소재에 포함된 탄소섬유는 노즐에 마모를 일으킬 수 있으므로 경화강과 같은 내마모성 노즐이 필요합니다.
또한 탄소섬유 강화 소재라고 해서 모든 방향에서 강도가 동일하거나 금속 부품을 그대로 대체할 수 있는 것은 아닙니다.
실제 제품 설계에서는 적층 방향과 하중 조건을 함께 검토해야 합니다.
9. AMS 3H — 소재 보관부터 건조까지
H3C에는 Swaptek과 연동되는 AMS 3H 필라멘트 관리 시스템이 적용됩니다.
AMS 3H는 단순한 필라멘트 거치대가 아닙니다.
필라멘트 보관, 자동 공급, 소재 정보 관리 및 건조 기능을 통합한 시스템입니다.
주요 기능은 다음과 같습니다.
특히 PA와 PC처럼 수분 관리가 중요한 소재를 사용하는 경우 유용합니다.
매우 부드러운 TPU도 전용 공급 경로를 활용할 수 있어 기존의 복잡한 외부 소재 공급 과정을 줄이는 데 도움이 됩니다.
단, 소재별 권장 건조 온도와 시간은 제조사의 안내에 따라 설정해야 합니다.
10. H3C 구매 전 확인해야 할 사항
H3C는 다양한 소재를 활용할 수 있는 장비이지만, 모든 사용자에게 필요한 제품은 아닙니다.
특히 TPU와 엔지니어링 소재를 중심으로 장비를 선택한다면 다음을 확인하는 것이 좋습니다.
첫째, 실제 사용하는 TPU의 경도입니다.
Shore 95A TPU를 가끔 출력하는 사용자인지, Shore 75A처럼 매우 부드러운 TPU를 자주 사용하는지에 따라 장비 선택이 달라질 수 있습니다.
둘째, 1.75mm와 2.85mm 필라멘트 호환 여부입니다.
H3C는 두 직경을 지원하지만, 전용 핫엔드와 소재 공급 경로를 확인해야 합니다.
셋째, 여러 소재를 하나의 출력물에 결합할 필요가 있는지 확인합니다.
서로 다른 소재를 결합하는 작업이 많다면 Swaptek 시스템의 활용도가 높아질 수 있습니다.
넷째, 고온 소재 출력 환경을 확인합니다.
PA, PC, 탄소섬유 강화 소재 등을 사용할 경우 소재 건조, 챔버 온도, 환기 및 노즐 적합성을 검토해야 합니다.
다섯째, 실제 출력물의 목적을 고려해야 합니다.
단순한 취미용 출력물인지, 연구용 시제품인지, 실제 하중을 받는 산업용 부품인지에 따라 요구되는 소재 성능과 검증 수준이 달라집니다.
11. 결론 — H3C는 단단한 소재와 말랑한 소재의 경계를 넓혔습니다
그동안 일반적인 FDM 3D프린터에서 부드러운 TPU는 출력하기 까다로운 소재였습니다.
하지만 H3C의 FlexFeed Extruder는 이러한 문제를 해결하기 위해 새로운 소재 공급 방식을 도입했습니다.
1.75mm와 2.85mm 필라멘트 지원, Shore 75A급 TPU 출력, 특정 조건에서 최대 3배의 소재 유량 성능.
여기에 Swaptek™ 9툴 체인저와 AMS 3H가 결합되면서 부드러운 소재와 단단한 소재를 하나의 프린터에서 활용하는 범위도 확대됐습니다.
특히 산업용 시제품, 유연한 로봇 부품, 착용형 제품, 맞춤형 완충 구조 등을 제작하는 사용자에게 새로운 가능성을 제공할 것으로 기대됩니다.
다만 실제 출력 품질과 소재 간 접착 강도는 사용하는 소재와 출력 조건에 따라 달라집니다.
따라서 장비 도입 전에는 출력 목적과 소재 특성을 함께 검토하는 것이 중요합니다.
덕유항공은 뱀부랩 공식판매사이자 한국 공식지정 애프터서비스 센터로서, 고객의 출력 목적에 맞는 장비 선택과 소재 활용 및 기술지원을 돕고 있습니다.
뱀부랩 안양지점 쇼룸 및 전시장
경기도 안양시 석수동 507
3D프린터 장비 선택부터 필라멘트 소재, 출력 기술과 유지보수까지!
덕유항공(DYAIR)이 함께하겠습니다.
**뱀부랩 안양지점 쇼룸 및 전시장; 경기도 안양시 석수동 507
참고 자료
#뱀부랩 #BambuLab #H3C #덕유항공 #FlexFeed #TPU75A #TPU출력 #말랑한TPU #소프트소재 #3D프린터 #Swaptek #멀티소재3D프린터 #PA필라멘트 #PC필라멘트 #탄소섬유필라멘트 #PA_CF #산업용3D프린터 #뱀부랩공식AS #안양3D프린터


H2C vs H3C 비교! 지금 사야 할 뱀부랩 3D프린터는?
Bambu Lab H2C Vortek™ vs H3C Swaptek™ | 노즐 교체 방식부터 멀티소재 출력, 구매 목적별 추천까지
안녕하세요. **뱀부랩 공식판매사이자 한국 공식지정 애프터서비스 센터 덕유항공(DYAIR)**입니다.
뱀부랩의 신제품 H3C가 출시되면서 기존 H2C와 어떤 차이가 있는지 궁금해하는 고객분들이 많아졌습니다.
두 제품 모두 멀티컬러와 멀티소재 출력을 지원하는 고성능 3D프린터입니다.
그런데 가장 중요한 차이가 있습니다.
H2C는 핫엔드를 교체하는 Vortek 방식이고, H3C는 출력 툴 자체를 교체하는 Swaptek 방식이라는 점입니다.
단순히 H3C가 더 나중에 출시된 제품이라는 이유만으로 모든 사용자에게 더 적합한 것은 아닙니다.
사용하는 색상의 수, 소재 종류, 출력 목적, 작업량에 따라 H2C가 더 실용적인 경우도 있습니다.
이번 글에서는 두 제품의 구조와 성능을 비교하고, 취미·시제품 제작·소량 생산 목적에 맞는 선택 방법을 알아보겠습니다.
1. H2C와 H3C 한눈에 비교하기
주요 항목 | Bambu Lab H2C | Bambu Lab H3C |
핵심 기술 | Vortek™ | Swaptek™ |
교체 대상 | 핫엔드 | 독립 출력 툴(PrintTool) |
교체 시스템 | 6개 교체형 핫엔드 + 고정 노즐 | 9개 독립 출력 툴 |
소재 공급 방식 | AMS와 핫엔드 교체 시스템 | AMS 3H와 독립 소재 경로 |
다중 소재 활용 | 최대 24개 필라멘트 확장 지원 | 최대 24개 필라멘트 확장 지원 |
최대 노즐 온도 | 350℃ | 350℃ |
최대 베드 온도 | 120℃ | 120℃ |
최대 챔버 온도 | 65℃ | 65℃ |
최대 출력 영역 관련 규격 | 330 × 320 × 325mm | 330 × 320 × 325mm |
소재 전환 특징 | 핫엔드 교체 및 유도 가열 | 최단 약 6초 소재 전환 |
유연 소재 | TPU 출력 지원 | FlexFeed 및 2.85mm TPU 지원 |
서로 다른 노즐 직경 혼합 출력 | 업데이트 예정 | 지원 |
주요 특징 | 작은 핫엔드 교체 구조와 폭넓은 소재 관리 | 빠른 툴 전환 및 복합 소재 활용 |
※ H2C는 출력 모드에 따라 실제 사용 가능한 X축 출력 폭이 달라집니다. H3C와 동일한 숫자의 빌드 영역 규격을 사용하더라도 실제 출력 가능 범위가 완전히 같다는 뜻은 아닙니다.
2. 가장 중요한 차이 — Vortek vs Swaptek
① H2C의 Vortek: 핫엔드 교체 기술
H2C는 뱀부랩의 Vortek Hotend Change System을 사용합니다.
Vortek의 특징은 출력 헤드 전체를 바꾸지 않고, 필요한 핫엔드를 교체한다는 것입니다.
H2C는 6개의 교체형 핫엔드와 고정 노즐을 활용해 최대 7개 색상 또는 소재를 별도의 노즐에 할당할 수 있습니다.
색상별로 전용 핫엔드를 사용할 경우 기존 단일 노즐 방식에서 발생하던 색상 혼합 제거용 퍼지를 줄일 수 있습니다.
Vortek은 비접촉식 연결과 유도 가열 기술을 활용하며, 제조사는 약 8초 만에 노즐을 가열하는 기술을 소개했습니다.
기존 AMS 시스템과 함께 사용하면 최대 24개 필라멘트까지 확장할 수 있습니다.
다만 24개 필라멘트가 모두 독립 노즐을 사용하는 것은 아닙니다. 할당된 핫엔드 수를 넘어서는 색상이나 소재를 사용할 때는 추가적인 전환 과정이 필요할 수 있습니다.
H2C의 장점은 출력 헤드의 크기를 크게 늘리지 않으면서 여러 핫엔드를 효율적으로 활용한다는 점입니다.
② H3C의 Swaptek: 출력 툴 자체를 교체
H3C는 Vortek과 다른 접근 방식을 사용합니다.
바로 Swaptek™ 9툴 자동 교체 시스템입니다.
H3C는 최대 9개의 독립 PrintTool을 갖추고 있으며, 각각 개별 필라멘트 공급 경로와 가열 시스템을 사용합니다.
예를 들어 9가지 색상을 사용할 경우 각 툴에 다른 색상을 준비해 둘 수 있습니다.
출력 중 다른 색상이 필요해지면 현재 툴을 보관 위치로 되돌리고 다음 툴을 자동으로 장착합니다.
이때 다음 툴은 Active Pre-Heat 기능으로 미리 가열되기 때문에 소재 전환을 빠르게 수행할 수 있습니다.
뱀부랩은 H3C의 소재 전환 후 출력 재개 시간이 최단 약 6초라고 설명합니다.
H3C의 핵심은 필라멘트를 교체하기보다, 이미 소재를 장전한 출력 툴로 전환한다는 점입니다.
Vortek과 Swaptek의 차이를 정리하면?
H2C Vortek: 필요한 핫엔드를 교체하고 소재를 해당 핫엔드에 공급하는 구조입니다.
H3C Swaptek: 소재를 장전한 독립 출력 툴을 준비해 두었다가 필요한 순간 자동으로 교체하는 구조입니다.
두 방식 모두 기존 단일 노즐 멀티컬러 방식의 소재 낭비를 줄이려는 기술입니다.
그러나 서로 다른 기계 구조이므로 교체 시간, 유지관리 항목, 소재 사용 방식도 달라집니다.
3. 같은 크기의 출력판, 실제 출력 크기도 같을까?
H2C와 H3C는 최대 출력 영역과 관련해 330 × 320 × 325mm라는 규격을 사용합니다.
하지만 실제로는 차이가 있습니다.
H2C 출력 크기
H3C 출력 크기
따라서 같은 330mm라는 숫자만 보고 두 프린터가 동일한 작업 공간을 제공한다고 생각해서는 안 됩니다.
특히 큰 단일 출력물을 제작할 때는 실제 슬라이서에서 사용할 수 있는 출력 영역을 확인해야 합니다.
출력할 제품의 크기가 장비의 최대 영역에 가까운 사용자라면, 구매 전 반드시 실제 출력 가능 범위를 비교하는 것이 좋습니다.
4. 멀티컬러 출력은 어떤 제품이 더 유리할까?
다양한 색상을 사용하는 피규어나 캐릭터를 제작한다고 가정해 보겠습니다.
눈, 머리카락, 의상, 장식 등 여러 색상이 사용되는 모델에서는 레이어마다 색상을 반복해서 교체할 수 있습니다.
H2C의 장점
H2C는 6개의 교체형 핫엔드와 고정 노즐을 활용해 여러 색상을 출력할 수 있습니다.
필요에 따라 AMS 시스템을 확장하고 다양한 필라멘트를 관리할 수도 있습니다.
상대적으로 적은 수의 색상을 반복적으로 사용하는 작업이라면 Vortek 시스템의 장점을 활용하기 좋습니다.
H3C의 장점
H3C는 최대 9개의 소재를 독립적인 툴에 준비해 둘 수 있습니다.
색상 변경이 많을수록 빠른 툴 전환의 장점이 커질 수 있습니다.
특히 CMYKW 기반 색상 혼합 출력 기술은 기본 색상을 조합해 폭넓은 색상 표현을 구현하도록 설계됐습니다.
어떤 제품이 더 적합할까?
피규어 제작에서 5~7개 색상을 사용하고 기존 Vortek 구조가 작업에 충분하다면 H2C도 좋은 선택입니다.
반면 9개의 독립 소재 경로와 빠른 전환, 다양한 색상 혼합을 적극적으로 활용하려면 H3C가 더 적합할 수 있습니다.
다만 실제 출력시간과 소재 소모량은 모델 구조, 색상 배치, 슬라이싱 설정에 따라 달라집니다.
5. H3C가 더 유리할 수 있는 분야 — 서로 다른 노즐 직경 활용
H3C가 주목받는 또 다른 이유는 하나의 출력물에 서로 다른 노즐 직경을 활용할 수 있다는 점입니다.
예를 들어 정교한 시계 모형을 출력한다고 생각해 보겠습니다.
이러한 방식은 정밀도와 출력 효율을 함께 추구하는 작업에 유용합니다.
작은 노즐만 사용하면 세밀한 표현에는 유리하지만 출력시간이 길어질 수 있습니다.
반대로 큰 노즐만 사용하면 빠르게 출력할 수 있지만 작은 디테일의 표현에는 한계가 있습니다.
H3C는 두 방식을 한 작업에서 결합할 수 있습니다.
여기서 H2C 구매를 고려하시는 고객이 알아두어야 할 내용이 있습니다.
뱀부랩은 H2C에도 서로 다른 노즐 직경을 한 출력물에 사용하는 기능을 소프트웨어 업데이트로 제공할 예정이라고 발표했습니다.
제조사 발표 기준으로 H2C는 구성에 따라 2027년 2~3월 업데이트가 예정되어 있습니다.
따라서 이 기능 하나만으로 H2C를 제외할 필요는 없으며, 구매 시점의 실제 소프트웨어 지원 상태를 확인하는 것이 좋습니다.
6. TPU와 엔지니어링 소재는 어떤 제품이 더 적합할까?
두 제품 모두 고온 엔지니어링 소재를 지원합니다.
최대 노즐 온도 350℃, 베드 온도 120℃, 액티브 챔버 온도 65℃라는 주요 온도 사양도 같습니다.
ABS, ASA, PC, PA계열 및 탄소섬유 강화 필라멘트 등을 사용할 수 있습니다.
그러나 부드러운 TPU를 사용하는 경우에는 H3C의 차별화된 구조에 주목할 필요가 있습니다.
H3C의 FlexFeed Extruder
일반적으로 매우 부드러운 TPU는 압출기 내부에서 필라멘트가 구부러지거나 눌리기 쉽습니다.
H3C의 FlexFeed는 1.75mm와 2.85mm 필라멘트를 지원합니다.
특히 전용 2.85mm TPU 공급 방식을 통해 부드러운 소재를 보다 안정적으로 이송하도록 설계됐습니다.
뱀부랩은 Shore 75A 수준의 TPU를 기존 방식 대비 최대 3배의 유량으로 출력할 수 있다고 설명합니다.
이러한 기술은 유연한 손잡이, 신발 부품, 착용형 제품, 충격 흡수 부품 등에 활용할 수 있습니다.
단, 최대 3배는 특정 조건의 소재 유량 비교이며 전체 출력시간이 3배 빨라진다는 뜻은 아닙니다.
산업용 소재만 출력한다면?
PC, PA-CF, ABS와 같은 고온 소재를 중심으로 출력한다면 두 장비 모두 검토할 수 있습니다.
반면 매우 부드러운 TPU와 경질 소재를 하나의 출력 작업에서 자주 결합한다면 H3C가 더 유리한 선택이 될 수 있습니다.
소재 간 접착력과 결합 강도는 실제 출력 전에 별도로 검증해야 합니다.
7. 취미·시제품·소량 생산별 추천
① 취미용 피규어 및 캐릭터 제작
추천: H2C 또는 H3C — 색상 사용량에 따라 선택
취미 사용자라면 가장 먼저 필요한 색상 수와 소재 변경 빈도를 생각해 보세요.
5~7개 색상을 중심으로 출력한다면 H2C도 충분히 검토할 만합니다.
반면 다양한 색상을 자주 바꾸고 색상 혼합 기능을 적극적으로 활용하고 싶다면 H3C가 매력적입니다.
다만 한두 가지 색상의 단순한 출력물만 제작한다면 더 경제적인 프린터도 함께 비교해 보는 것이 좋습니다.
② 제품 디자이너 및 시제품 제작
추천: H3C — 여러 소재와 노즐을 자주 변경하는 경우
제품 설계와 연구개발에서는 출력물마다 요구사항이 다릅니다.
어떤 부품은 미세한 디테일이 중요하고, 어떤 부품은 빠른 제작이 중요합니다.
또한 제품 본체는 단단한 소재로, 손잡이는 유연한 TPU로 제작하는 경우도 있습니다.
이처럼 서로 다른 노즐과 소재를 반복적으로 사용하는 작업이라면 H3C의 Swaptek과 FlexFeed가 유용할 수 있습니다.
반대로 고온 소재를 중심으로 비교적 정해진 조건에서 시제품을 제작한다면 H2C도 경쟁력 있는 선택입니다.
③ 소량 생산 및 출력 서비스 업체
추천: H3C — 소재 전환이 많은 반복 생산에 유리
소량 생산에서는 한 번의 출력시간보다 하루 동안 얼마나 많은 제품을 안정적으로 생산할 수 있는지가 중요합니다.
색상 전환이 수백 번 발생하는 제품을 매일 생산한다면 툴 교체 시간이 생산성에 큰 영향을 줄 수 있습니다.
H3C는 소재 전환 시간을 줄이고 반복 작업의 효율을 높이도록 설계됐습니다.
하지만 한 가지 소재로 동일한 부품을 계속 생산한다면 H3C의 9툴 시스템을 충분히 활용하지 못할 수도 있습니다.
따라서 생산용 장비는 단순히 모델명보다 출력물 1개당 생산원가와 실제 하루 생산량을 기준으로 선택하는 것이 바람직합니다.
8. H2C와 H3C 구매 전 확인해야 할 사항
① 실제 사용하는 소재 수
9개의 독립 툴이 필요한지, 기존 Vortek 시스템으로도 충분한지 확인합니다.
② 출력물 크기
최대 출력 영역에 가까운 제품을 제작한다면 두 모델의 실제 출력 가능 크기를 확인합니다.
③ 출력시간과 필라멘트 낭비
기존 제품의 소재 전환 횟수와 퍼지 소모량을 기준으로 H3C의 경제성을 비교합니다.
④ TPU 사용 빈도
아주 부드러운 TPU를 자주 사용한다면 FlexFeed의 장점이 커질 수 있습니다.
⑤ 장비 구매비와 유지보수 비용
H3C는 툴 수가 많고 새로운 소재 공급 시스템을 사용합니다.
따라서 구매가격뿐 아니라 교체 부품과 유지관리 비용도 고려해야 합니다.
⑥ 향후 소프트웨어 업데이트
H2C에도 멀티 노즐 직경 혼합 출력 기능이 추가될 예정이므로 실제 지원 여부를 확인해 구매를 결정하는 것이 좋습니다.
9. H2C와 H3C, 결론은 무엇일까?
H2C와 H3C는 모두 뱀부랩의 고성능 멀티컬러·멀티소재 3D프린터입니다.
하지만 제품이 추구하는 방향에는 차이가 있습니다.
H2C는 Vortek 핫엔드 교체 시스템을 중심으로 다양한 색상과 소재를 효율적으로 사용하는 제품입니다.
H3C는 Swaptek 9툴 체인저를 통해 소재 전환 속도와 다양한 소재·노즐 조합의 활용성을 더욱 확대하는 제품입니다.
따라서 H3C가 모든 사용자에게 반드시 더 좋은 선택이라고 말할 수는 없습니다.
기존 H2C가 자신의 출력 목적을 충분히 만족한다면 무조건 신제품으로 바꿀 필요는 없습니다.
반대로 복잡한 멀티컬러 출력, 경질·유연 소재 결합, 서로 다른 노즐 직경을 사용하는 작업이 많다면 H3C 도입을 적극적으로 검토할 가치가 있습니다.
덕유항공은 뱀부랩 공식판매사이자 한국 공식지정 애프터서비스 센터로서, 고객의 출력 환경과 용도에 적합한 3D프린터 선택을 지원합니다.
장비를 선택할 때는 제품 가격뿐 아니라 사용하는 필라멘트, 출력량, 소재 전환 횟수, 출력시간과 유지보수 비용을 종합적으로 검토하시기 바랍니다.
3D프린터 장비 선택부터 소재와 기술지원까지, 덕유항공이 함께하겠습니다.
**뱀부랩 안양지점 쇼룸 및 전시장: 경기도 안양시 석수동 507
참고 자료
#뱀부랩 #BambuLab #H2C #H3C #H2CvsH3C #덕유항공 #Vortek #Swaptek #툴체인저 #멀티컬러3D프린터 #멀티소재3D프린터 #3D프린터추천 #3D프린터비교 #산업용3D프린터 #TPU출력 #뱀부랩공식AS


