뱀부랩 P2S, PLA·PETG·ABS 출력 세팅 총정리 — 실패 줄이는 방법
[뱀부랩 본사지정 A/S 애프터서비스 센터 덕유항공],’스페어파츠 상시준비’, 당일주문 [당일무료 퀵배송 덕유항공], [10년이상의 3D프린터 전문업력 덕유항공], [뱀부랩 본사지정 스페셜 전시장 안양지점 덕유항공], CREALITY, FLASHFORGE CJ270, MINGDA, FORMLABS FORM4, 국산품 DY PLA필라멘트, CREATBOT, INTAMSYS, LEJU Robot, Autel Robotics, ELEGOO, Anycubic, LimX Dynamics, KEENON 청소로봇, AOTINGBOTS, SPINQ, Raptor Pro, iVANKY, FELIX외
[뱀부랩 본사지정 A/S 애프터서비스 센터 덕유항공],’스페어파츠 상시준비’, 당일주문 [당일무료 퀵배송 덕유항공], [10년이상의 3D프린터 전문업력 덕유항공] CREALITY, FLASHFORGE CJ270, MINGDA, FORMLABS FORM4, 국산품 DY PLA필라멘트, CREATBOT, INTAMSYS, LEJU Robot, Autel Robotics, ELEGOO, Anycubic, LimX Dynamics, KEENON 청소로봇, AOTINGBOTS, SPINQ, Raptor Pro, iVANKY, FELIX외
뱀부랩 P2S Combo
뱀부랩 P2S Combo
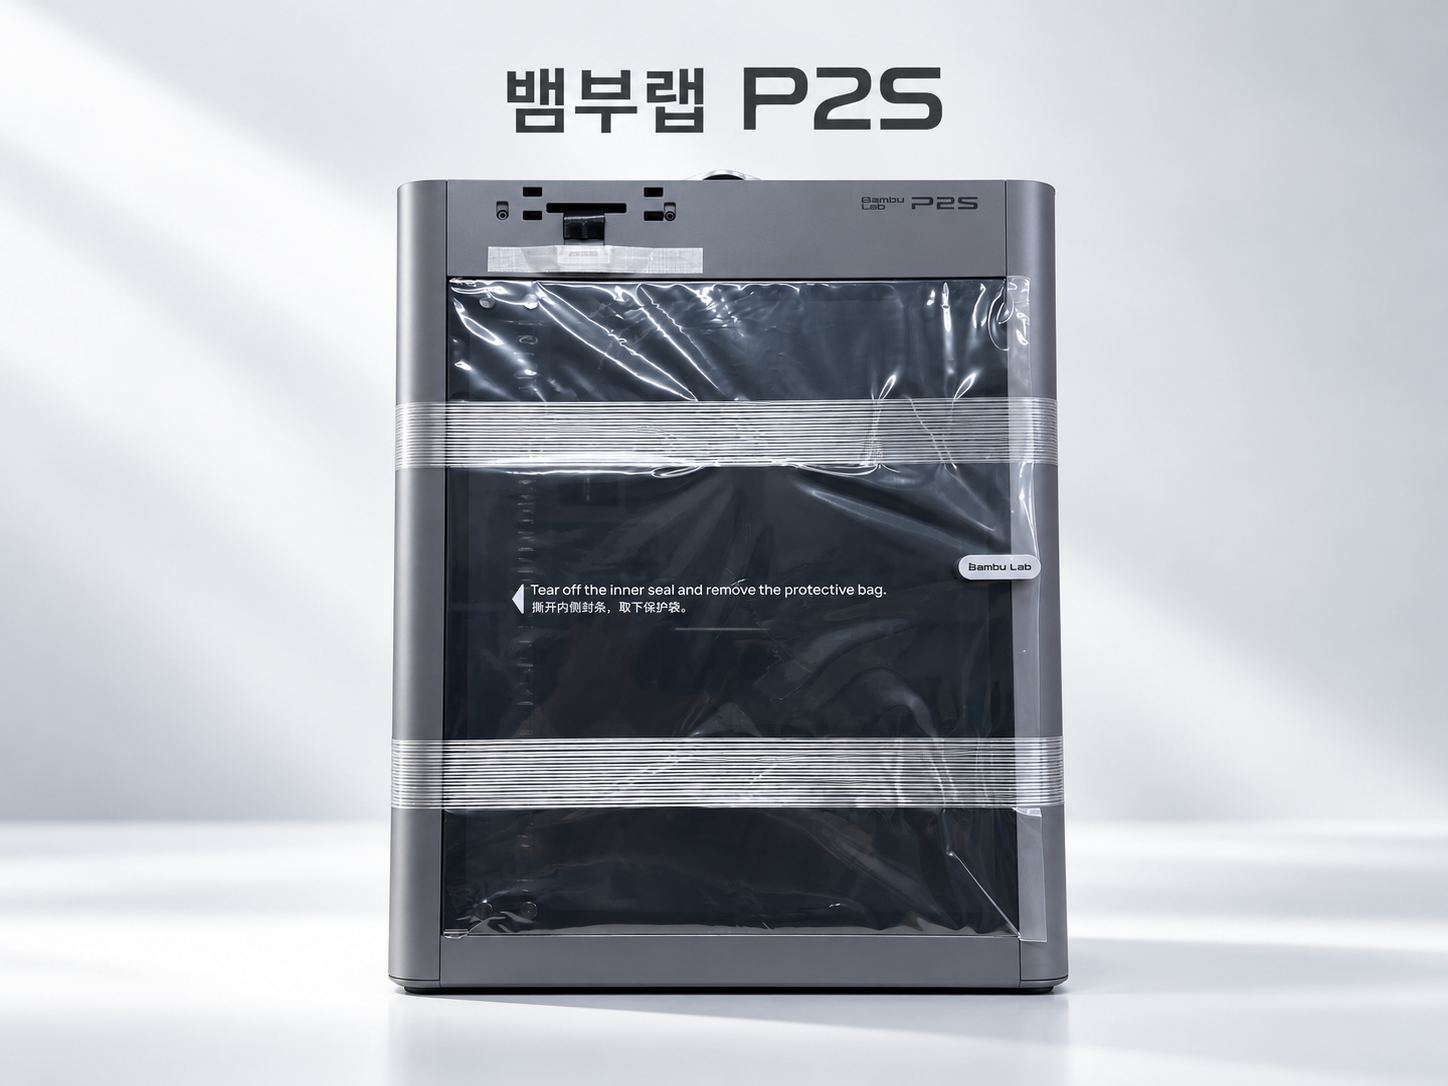
뱀부랩 P2S Combo
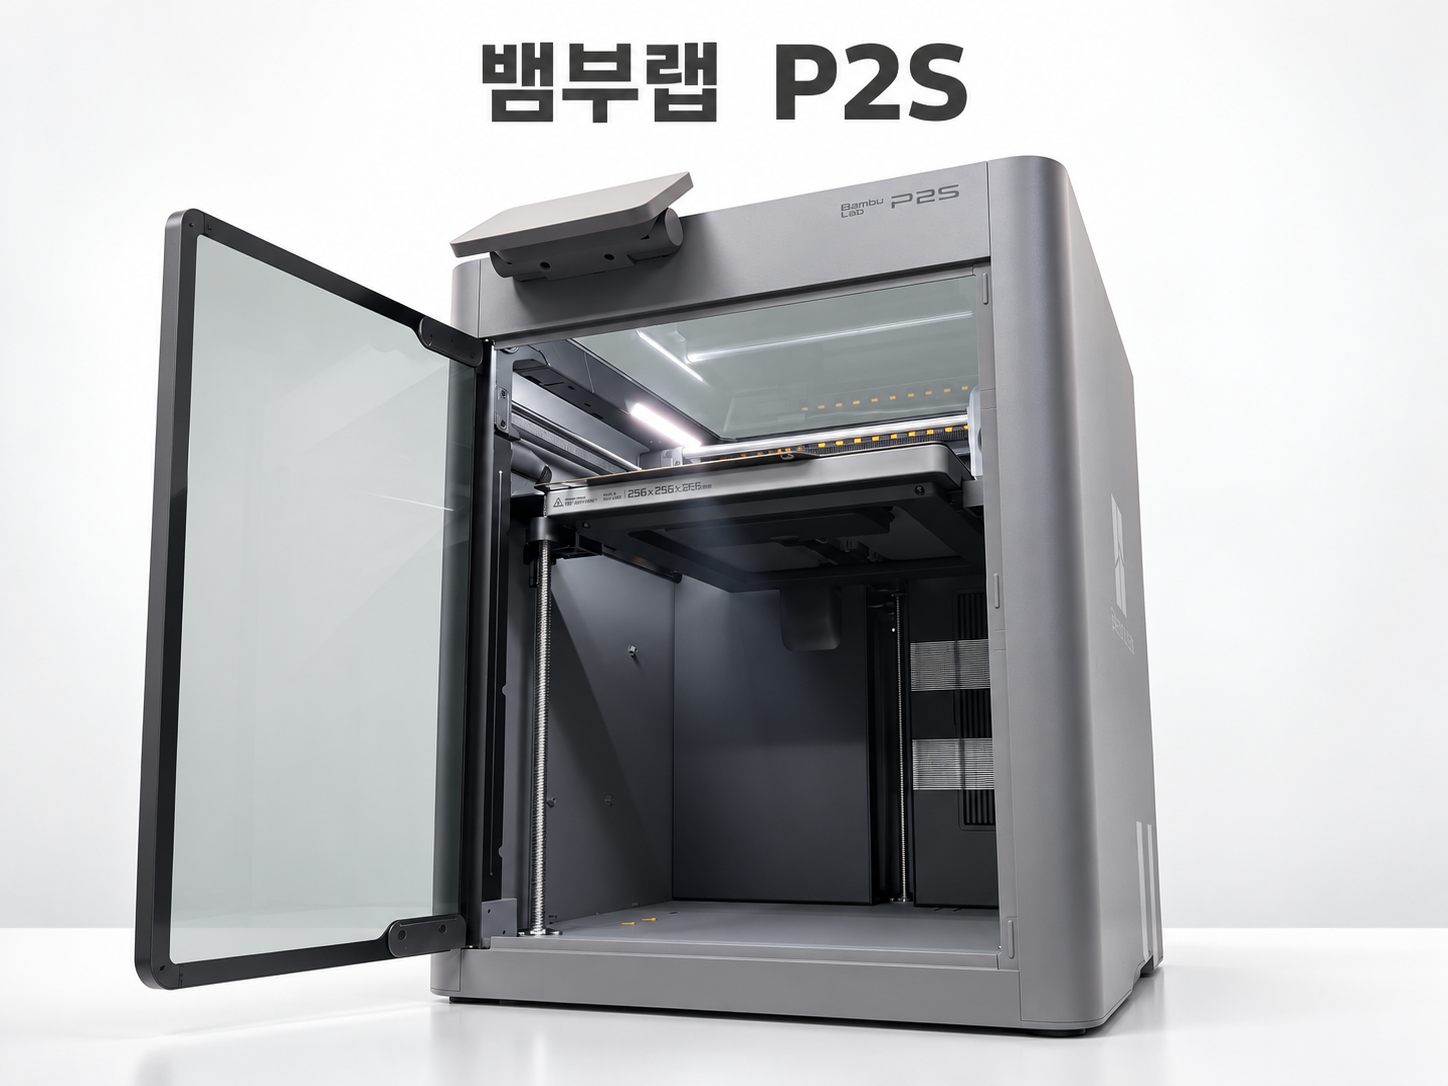
뱀부랩 P2S Combo
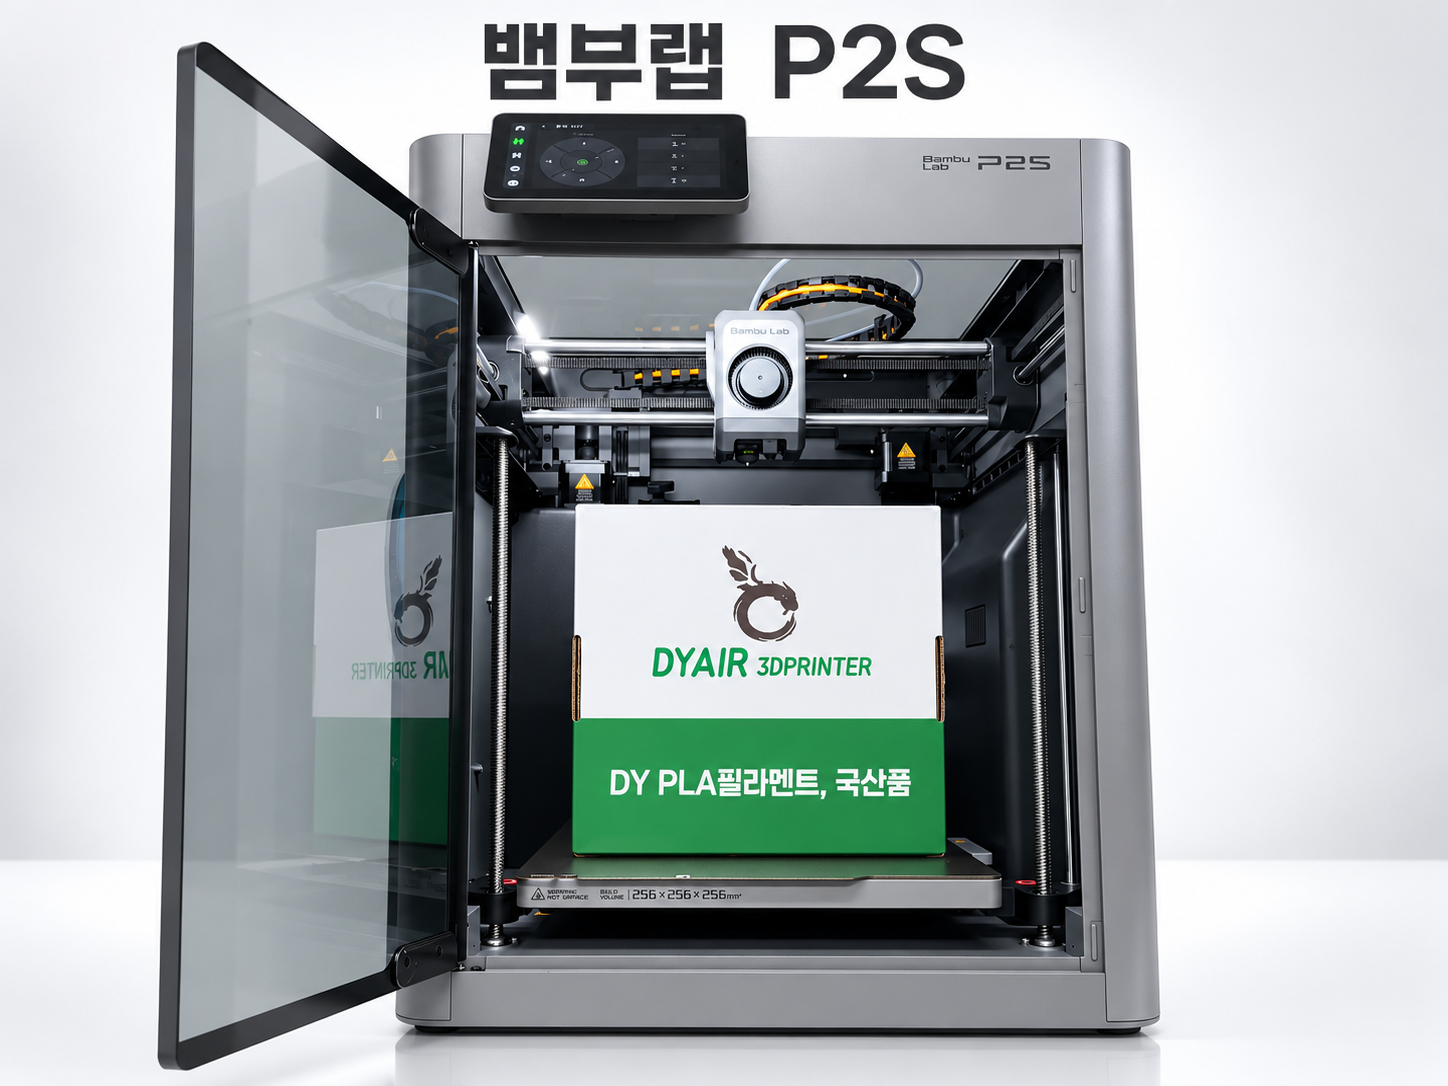
뱀부랩 P2S Combo
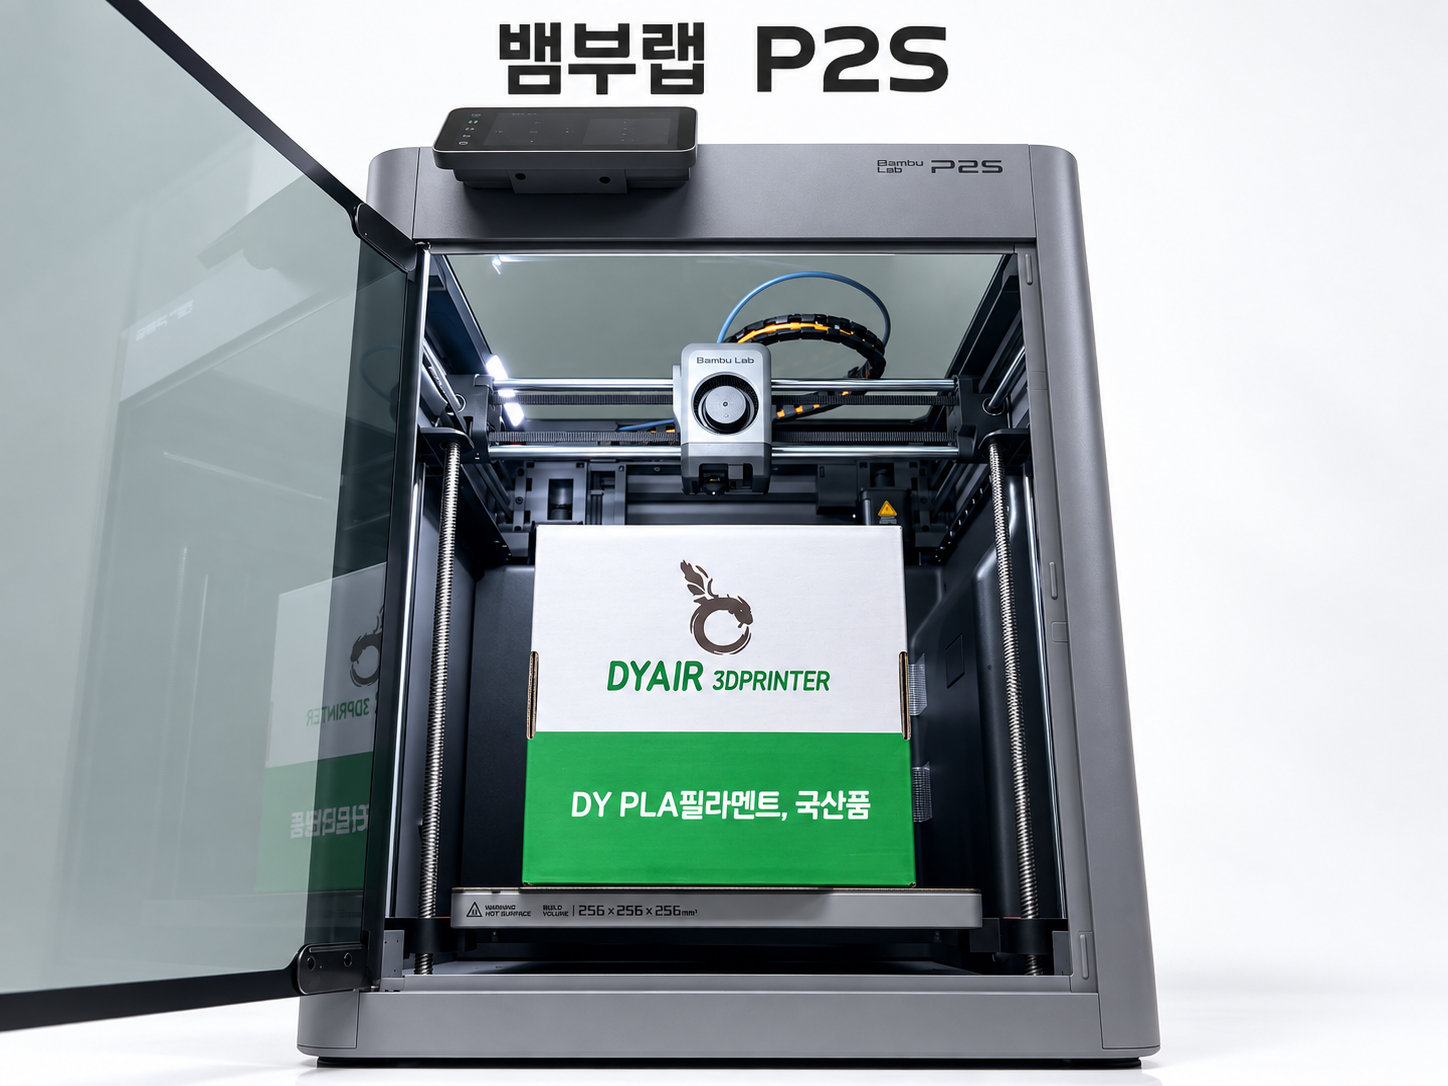
뱀부랩 P2S Combo
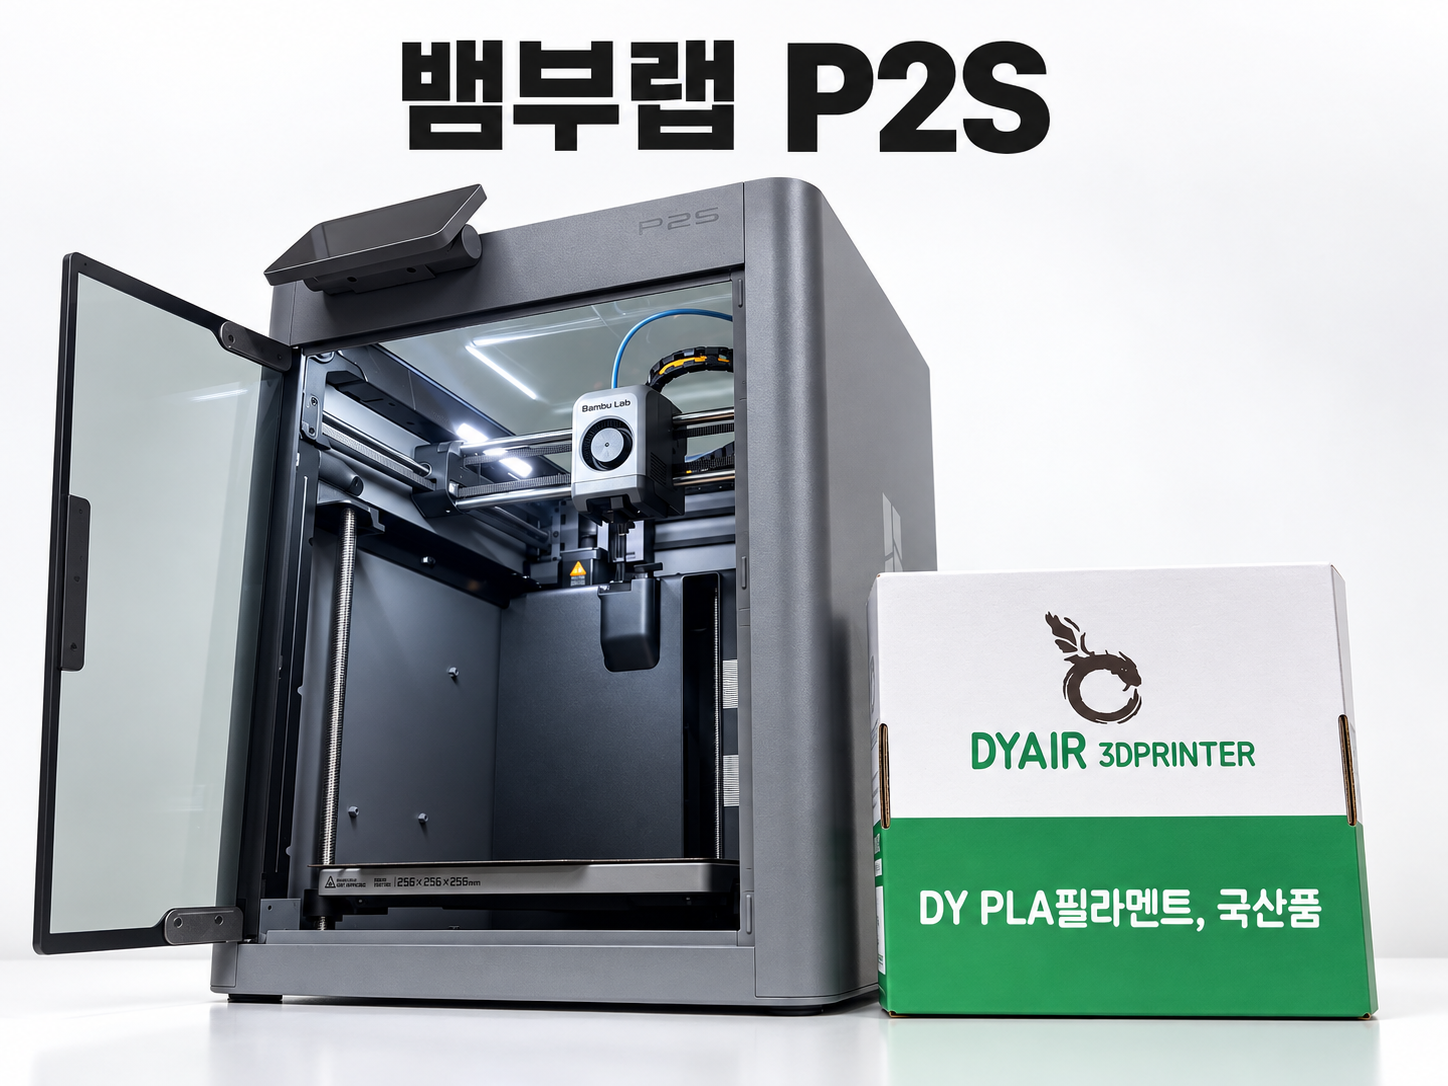
뱀부랩 P2S Combo
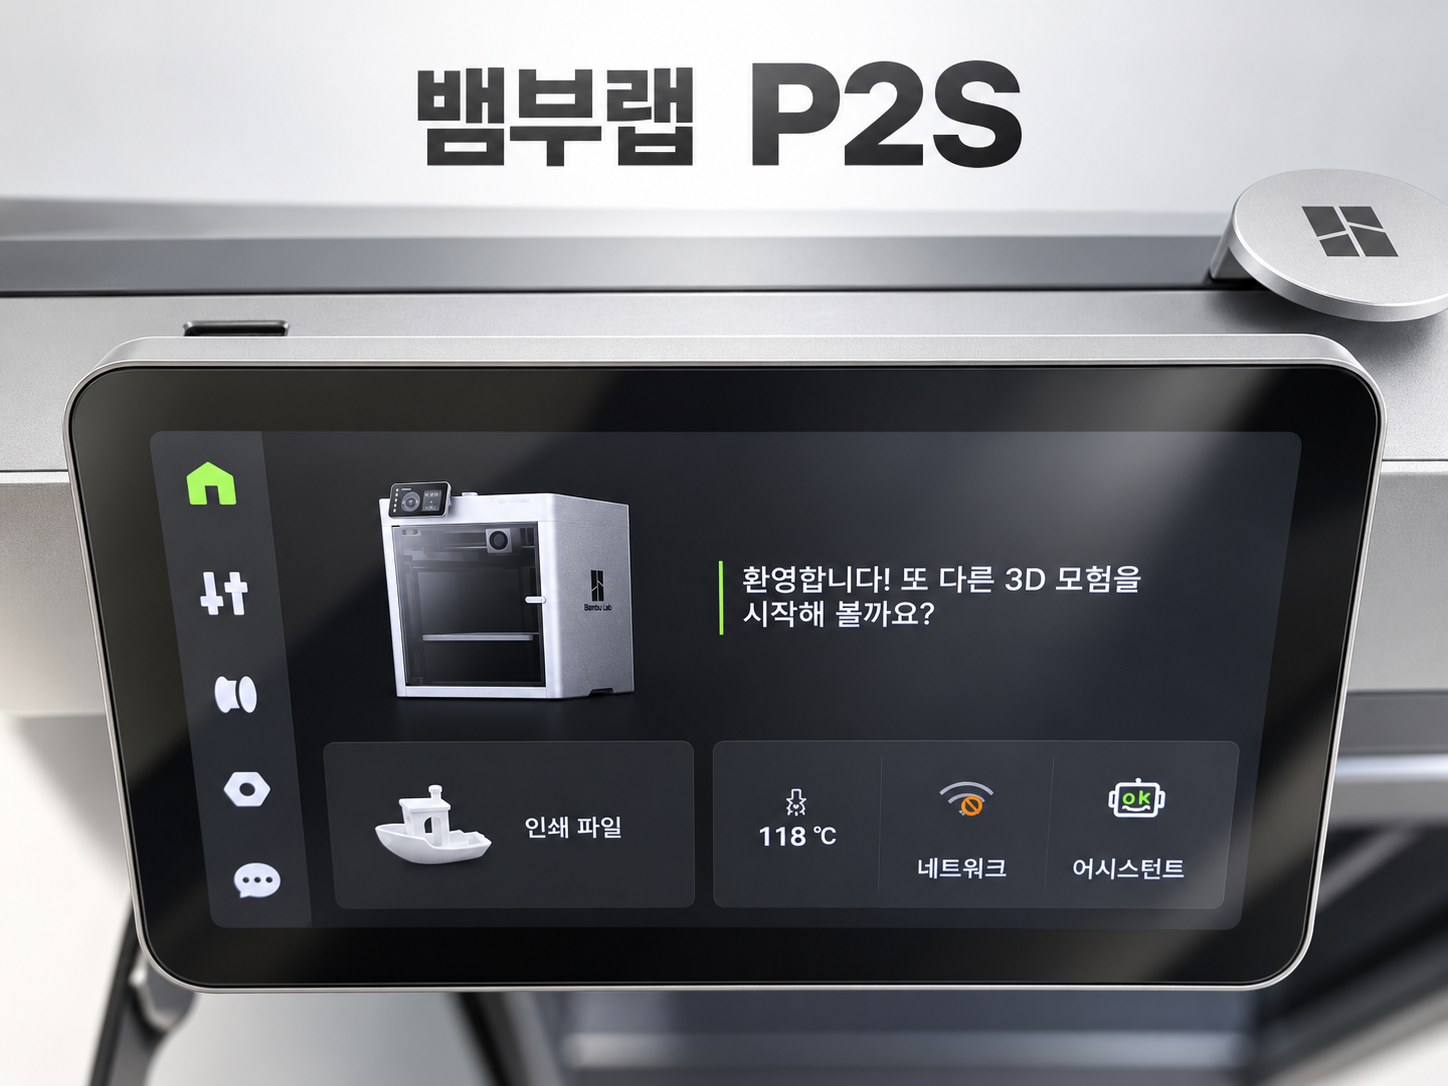
뱀부랩 P2S Combo
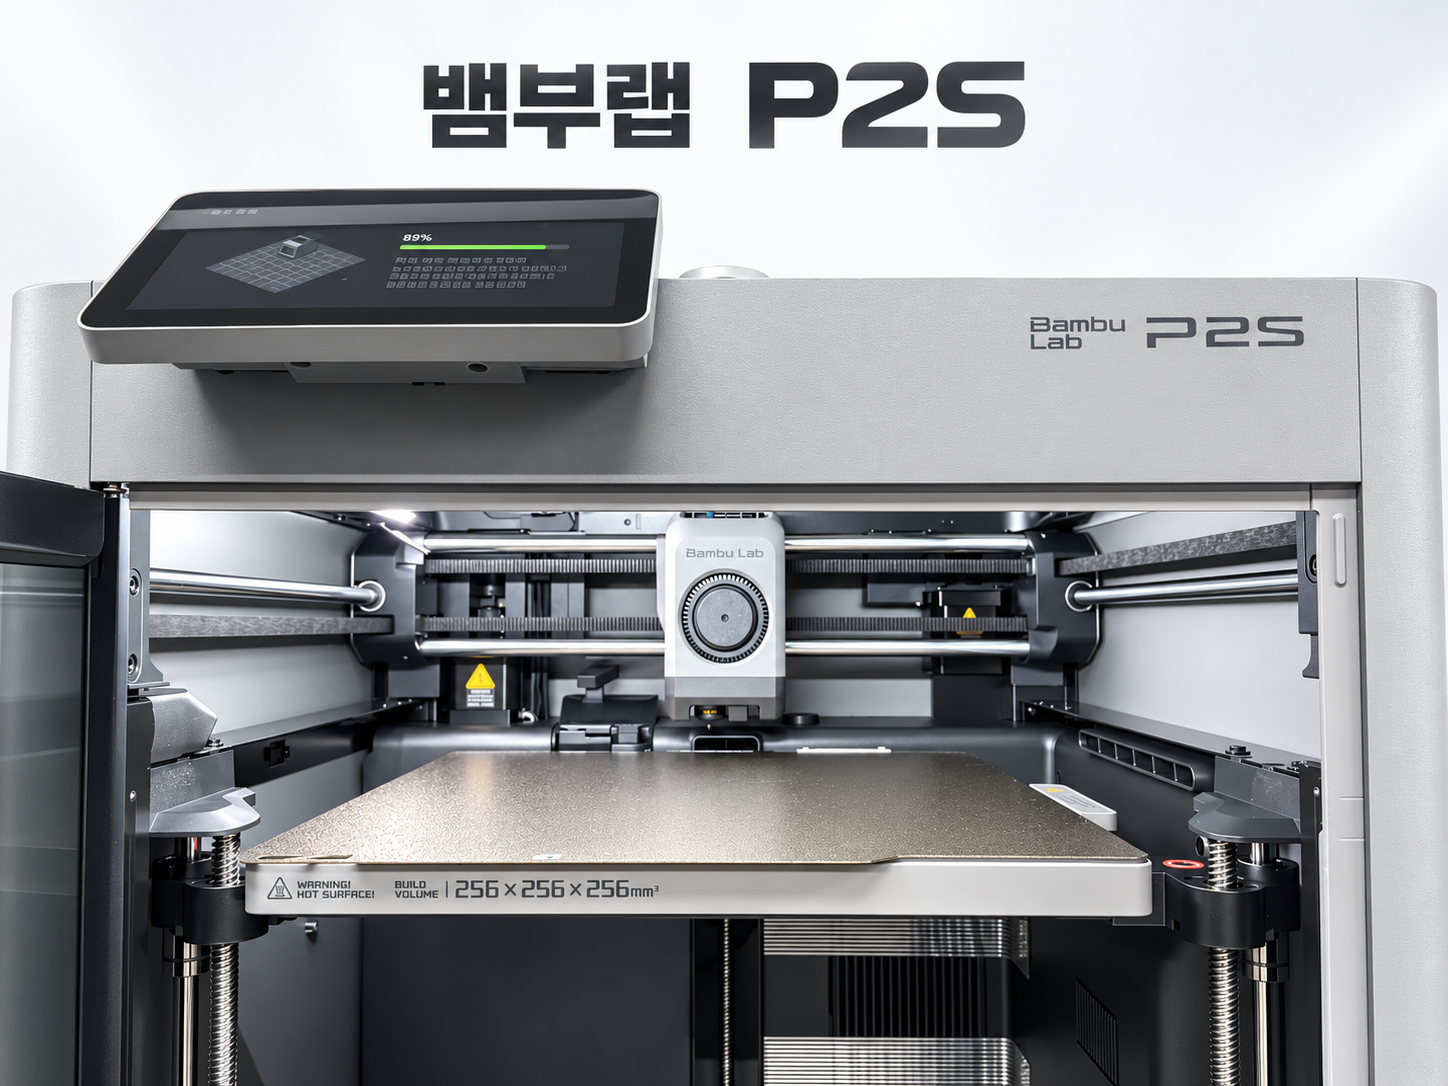
뱀부랩 P2S Combo

뱀부랩 P2S Combo

뱀부랩 P2S Combo
P2S로 뭘 만들 수 있나 — 실제 출력 사례 정리
3D프린터 구매 상담에서 스펙표를 아무리 설명드려도, 마지막에 꼭 이 질문이 돌아옵니다.
“그래서 이걸로 뭘 만들 수 있는데요?”
맞는 질문입니다. 출력 속도 600mm/s, 밀폐 챔버, 익스트루더 압출력 8.5kg. 다 좋은데 그게 내 손에서 뭐가 되는지가 안 그려지면 아무 의미가 없죠.
그래서 오늘은 스펙 얘기를 최소로 줄이고, 뱀부랩 P2S로 실제로 뭘 뽑고 있는지를 용도별로 정리해 드리겠습니다.
먼저 크기 감각부터 잡고 가겠습니다
P2S의 출력 영역은 256 × 256 × 256mm입니다. 한 변이 25.6cm인 정육면체라고 보시면 됩니다.
숫자만 보면 감이 안 오니까 익숙한 물건으로 바꿔보겠습니다.
- A4 용지보다 살짝 작은 정사각형 바닥
- 2리터 생수병을 세워서 딱 들어가는 높이
- 성인 남성 신발 한 짝이 대각선으로 겨우 들어가는 정도
- 일반적인 티슈 상자보다 한 뼘 큰 부피
실무에서 이 크기는 “대부분의 생활 물건이 한 번에 들어가고, 헬멧급부터는 분할이 필요한” 경계선입니다. 브래킷, 하우징, 트레이, 정리함, 교체 부품, 지그 같은 건 거의 다 통짜로 나옵니다.
참고로 이건 이전 P1S와 같은 사이즈입니다. P2S를 사는 이유는 “더 크게 뽑으려고”가 아니라 “같은 크기를 더 잘 뽑으려고”입니다. 이 부분은 뒤에서 다시 말씀드리겠습니다.
사례 ① 생활 — 가장 많이 뽑는 영역
의외로 고급 사용자일수록 제일 자주 뽑는 게 이쪽입니다.
수납·정리 서랍 칸막이, 공구함 인서트, 케이블 정리 클립, 화장대 정리대, 냉장고 선반 분리대. 기성품을 사면 항상 1~2cm가 안 맞는데, 내 서랍 치수를 재서 뽑으면 딱 맞습니다. PLA로 3~8시간대면 나옵니다.
단종 부품 교체 이게 진짜 체감이 큽니다. 세탁기 세제통 손잡이, 청소기 브러시 어댑터, 의자 발받침, 블라인드 조절 부품, 서랍 레일 스토퍼. 제조사에 문의하면 “단종입니다” 소리 듣는 그 부품들이요. 하중 받는 부품은 PETG나 ABS로 뽑습니다.
주방·욕실 소품 칫솔 홀더, 수전 필터 브래킷, 도마 거치대, 커피 드리퍼 스탠드. 습기 닿는 건 PETG가 맞습니다.
벽 수납 시스템 요즘 많이들 하시는 게 모듈형 벽걸이 수납입니다. 공구 벽, 주방 벽, 작업실 벽에 타일처럼 붙이고 후크·바구니·홀더를 끼워 쓰는 방식이요. 한 판씩 계속 뽑아서 확장하는 구조라 프린터 있는 집에서 제일 만족도가 높은 프로젝트 중 하나입니다.
사례 ② 취미 — 여기가 P2S의 주 무대
테이블탑 미니어처·지형물 보드게임, TRPG, 워게임용 지형물이 256mm 큐브와 궁합이 아주 좋습니다. 성벽, 폐허, 건물, 바위 지형, 차량. 여러 개를 한 판에 깔아놓고 밤새 돌리는 식으로 씁니다. AMS를 붙이면 색 구분된 지형물도 뽑습니다.
아티큘레이티드 피규어 관절이 통짜로 움직이는 드래곤, 문어, 도마뱀 같은 것들이요. 조립이 필요 없이 출력하면 바로 움직입니다. 아이들 반응이 제일 좋은 카테고리고, AMS로 색 넣으면 완성도가 확 올라갑니다.
코스프레 소품 갑옷 파츠, 검, 가면, 건틀릿. 헬멧처럼 큰 건 분할해서 뽑고 접착·퍼티·도색으로 마감합니다. 분할 자체가 어려운 작업이 아니고, 오히려 큰 통짜보다 후처리가 편한 경우도 많습니다.
RC·드론 파츠 프레임, 캐노피, 마운트, 프로펠러 가드. 여기는 소재가 중요합니다. PLA로는 한 번 부딪히면 끝이라 PETG, ABS, 카본 혼합 소재를 씁니다. P2S가 밀폐 챔버 구조라서 이게 가능합니다.
모형·디오라마 건축 모형, 철도 모형 구조물, 차량 모형 파츠, 디오라마 베이스.
사례 ③ 업무 — 돈이 되는 영역
시제품·목업 제품 개발에서 제일 비싼 게 시간입니다. 금형 파기 전에 손에 쥐어보고 크기 잡는 용도로 씁니다. 오전에 수정하고 오후에 다시 뽑는 사이클이 돌아갑니다.
지그·치구·픽스처 생산 현장에서 반복 작업을 잡아주는 도구들이요. 조립 정렬 지그, 검사 게이지, 드릴 가이드, 부품 트레이. 외주로 깎으면 단가와 납기가 붙는데, 사내에서 뽑으면 그날 저녁에 현장 투입됩니다. 이 용도 하나로 장비값 뽑는 사업장이 많습니다.
커스텀 거치대·하우징 센서 브래킷, 태블릿 거치대, 전장 박스, 케이블 정리 덕트, 라벨 홀더.
소량 생산 수십 개에서 수백 개 단위로 만들어야 하는데 금형은 부담스러운 물량대. 밤새 돌리고 아침에 수거하는 식으로 운영합니다.
전시·홍보물 POP 스탠드, 로고 조형물, 제품 모형, 부스 소품. 로고를 다른 색으로 뽑는 정도는 AMS로 충분히 나옵니다.
사례 ④ 판매용 굿즈
3D프린터로 부수입을 만드시는 분들이 실제로 많이 뽑는 품목입니다.
- 키링, 뱃지, 스탠드 조명
- 화분, 플랜터, 수경재배 용기
- 폰 거치대, 이어폰 홀더, 데스크 정리 소품
- 명절·기념일 맞춤 제작품 (이름 각인 들어가는 것들)
- 반려동물 용품 — 밥그릇 스탠드, 이름표, 장난감
- 커스텀 간판·문패
여기서 AMS의 진가가 나옵니다. 검정 바탕에 흰 글씨, 투톤 배색 같은 건 도색 없이 바로 나오니까 후처리 시간이 통째로 빠집니다.
사례 ⑤ 교육
학교·학원 수업 교구, 과학 실험 기구, 수학 입체 모형, 학생 프로젝트 결과물. 밀폐 구조라 교실에 두기에도 상대적으로 안전합니다.
메이커스페이스·창작 공간 여러 사람이 번갈아 쓰는 환경에서는 자동 보정이 중요합니다. P2S는 자동 레벨링과 유량 자동 보정이 들어가 있어서 사용자가 매번 세팅을 만질 일이 없습니다. “누가 건드려놔서 안 나온다”는 사고가 줄어듭니다.
P2S라서 되는 것들
같은 256mm 큐브인데 왜 P2S냐. 여기가 핵심입니다.
밀폐 챔버 → 소재 선택지가 열립니다 개방형 프린터로는 ABS, ASA가 제대로 안 나옵니다. 출력 중 온도가 떨어지면서 수축하고 갈라지거든요. P2S는 챔버가 막혀 있어서 ABS, ASA, 카본 혼합 소재를 정상적으로 다룹니다. 야외용 부품, 차량용 부품, 열 받는 부품을 뽑아야 한다면 이게 결정적인 차이입니다.
DynaSense 익스트루더 — 8.5kg 압출력 서보 모터 기반으로 필라멘트를 밀어내는 힘을 실시간으로 조절합니다. 고속으로 밀어도 압출이 밀리지 않습니다.
능동 에어플로우 시스템 H2D 계열에서 내려온 기능입니다. 소재와 구간에 따라 냉각 세기를 바꿉니다. PLA는 확 식혀야 하고 ABS는 천천히 식혀야 하는데, 이걸 알아서 조절합니다.
자동 유량 보정 필라멘트 브랜드를 바꿀 때마다 테스트 출력하고 값 잡던 그 과정을 장비가 대신합니다.
AMS 다색 출력 콤보 구성으로 4색, AMS를 늘리면 최대 16색까지. 다만 색이 늘어나면 출력 시간과 퍼지 폐기물이 함께 늘어난다는 점은 감안하셔야 합니다.
5인치 터치스크린 + 카메라 풀HD 카메라로 원격 모니터링이 됩니다. 밤새 돌리는 작업이 많다면 체감이 큽니다.
반대로, P2S로 안 되는 것도 말씀드립니다
진짜 풀컬러 조형물 피부 톤 그러데이션, 눈동자 하이라이트, 반투명 표현. 이건 AMS로는 안 됩니다. 색을 갈아 끼우는 방식이라 색이 계단처럼 끊깁니다. 그쪽이 필요하면 풀컬러 장비를 봐야 합니다.
초미세 디테일 피규어 1/12 이하 소형 피규어의 얼굴 디테일 같은 건 광경화 방식(레진)이 유리합니다. FDM은 노즐 굵기가 한계선입니다.
256mm를 넘는 통짜 출력 헬멧, 대형 조형물, 긴 부품. 분할하면 해결되지만 분할하기 싫은 작업도 있습니다. 그럴 땐 더 큰 장비를 봐야 합니다.
고온·고하중 엔지니어링 부품 PEEK, PEI급 소재가 필요한 영역은 별도의 산업용 장비 영역입니다.
결국 이런 분께 맞습니다
- 하나만 사서 여러 용도를 두루 쓰고 싶은 분
- 취미와 실용을 같이 가져가고 싶은 분
- ABS, ASA, 카본 소재를 다뤄야 하는 분
- 사무실·작업실에서 시제품과 지그를 자주 뽑는 분
- 밤새 돌리고 결과만 확인하는 운영이 필요한 분
- 3D프린터를 처음 시작하지만 몇 달 뒤에 아쉬워지기는 싫은 분
반대로 단색 위주에 예산이 절대 기준이면 아래 등급으로도 충분하고, 고정밀 소형 피규어가 주력이면 방향이 다릅니다. 장비는 비싼 걸 사는 게 아니라 맞는 걸 사는 겁니다.
내 파일로 먼저 뽑아보고 결정하세요
덕유항공은 국내에서 가장 오래된 3D프린터 판매사입니다.
남의 출력 사례를 백 개 보는 것보다 내 파일 하나 뽑아보는 게 빠릅니다. 그래서 구매 전 샘플 견본 출력 서비스를 운영합니다. STL·OBJ 파일을 보내주시면 용도에 맞게 출력해서 실물을 확인시켜 드립니다. 뽑으려는 물건이 256mm 안에 들어가는지, 어떤 소재로 가야 하는지도 같이 봐드립니다.
전국 어디서나 문의 가능합니다.
- 뱀부랩 공식 애프터서비스센터 운영 — 매년 뱀부랩 본사의 평가를 통과해 한국시장 지정 공식 A/S센터를 운영하고 있습니다
- 뱀부랩 전 라인업 정식 취급 — A 시리즈부터 H 시리즈까지, 용도에 맞는 모델을 골라드립니다
- DYCARE 사후관리 프로그램 — 2년 A/S 지원
- 안양지점 전시장 쇼룸 운영 — 직접 보고 만져보고 결정하세요
- 나라장터·학교장터 계약 및 납품 지원
- 자사몰 온라인 스토어 및 쿠팡에서 구매 가능
서울·수도권 당일주문 당일 무료 퀵배송 3D프린터 자격증을 보유한 정직원이 직접 배송·설치·테스트 출력·현장 교육까지 담당합니다. 설치만 하고 가는 게 아니라, 첫 출력이 제대로 나오는 것까지 보고 나옵니다. 박스만 놓고 가는 배송이 아닙니다.
문의 : 카카오톡 ID “DYAIR”
만들고 싶은 게 있는데 이 장비로 되는지 모르겠다 싶으면 그냥 물어보세요. 사진 한 장, 파일 하나만 보내주셔도 됩니다. 안 되는 건 안 된다고 말씀드리고, 되는 방법이 있으면 그 방법을 알려드리겠습니다.
#뱀부랩 #P2S #BambuLab #P2SCombo #AMS #3D프린터 #3D프린터추천 #3D프린터출력물 #다색출력 #미니어처출력 #시제품제작 #지그제작 #굿즈제작 #덕유항공 #3D프린터구매

뱀부랩 P2S, PLA·PETG·ABS 출력 세팅 총정리 — 실패 줄이는 방법

뱀부랩 공식판매사 덕유항공, 뱀부랩 전체모델 판매사

3디프린터 10년이상의 업력 덕유항공
뱀부랩 3D프린터 무료 퀵배송 당일주문 당일배송 당일출력까지
뱀부랩 P2S, PLA·PETG·ABS 출력 세팅 총정리 — 실패 줄이는 방법
P2S는 손댈 게 많지 않은 장비입니다.
자동 베드 레벨링에 고온 ABL까지 돌아가고, 와전류 압력 센서가 노즐 압력을 실시간으로 읽어 토출량을 알아서 보정(Active Flowrate Compensation) 합니다. 서보 익스트루더는 20kHz로 저항과 위치를 샘플링하면서 필라멘트 그라인딩과 막힘을 실시간 감지합니다. 여기에 AI 오류 감지가 스타트 체크, 스파게티, 노즐 뭉침, 퍼지 슈트 막힘까지 봅니다.
그래서 정품 프로파일 + 기본값으로 뽑으면 대부분 잘 나옵니다. 문제는 여기서 벗어날 때입니다. 타사 필라멘트를 쓰거나, 실온이 높거나, 소재를 바꿨을 때 실패가 몰립니다.
이 글은 소재별로 어디를 건드려야 하는지를 정리했습니다.
0부. 소재와 무관하게 먼저 할 것
세팅을 만지기 전에 이 네 가지부터 확인하세요. 실패의 상당수가 여기서 끝납니다.
① 빌드 플레이트 종류를 슬라이서에서 맞추세요
플레이트를 바꿔 끼우고 슬라이서 설정은 그대로 두는 경우가 정말 많습니다. 플레이트마다 권장 베드 온도와 첫 층 거동이 다릅니다. 출력 전에 실제로 깔린 플레이트와 화면 설정이 같은지 보세요.
② 플레이트 세척 — 접착 문제의 8할
첫 층이 안 붙는다면 온도보다 기름때가 먼저입니다. 맨손으로 만진 자국 하나로 그 자리만 뜹니다.
- 주방 중성세제 + 따뜻한 물로 씻고 완전히 건조 — 이게 기본입니다
- IPA는 유분을 얇게 퍼뜨리기만 하는 경우가 있어 보조 수단으로만
- 씻은 뒤에는 가장자리를 잡고 다루세요
③ 필라멘트 건조
습기 먹은 필라멘트는 어떤 세팅으로도 못 살립니다. 출력 중 튀는 소리(팝핑), 표면의 잔털, 층간 결합 저하가 전형적인 증상입니다.
PETG, TPU, PA, PC, ASA는 특히 민감합니다. AMS 2 Pro를 쓰신다면 출력하는 동안에도 건조가 되니 이 기능을 켜 두세요.
④ 캘리브레이션은 소재를 바꿀 때마다
같은 PLA라도 브랜드가 다르면 흐름이 다릅니다. 필라멘트를 바꾸면 유량 보정을 한 번 돌리는 습관만으로 표면 품질이 달라집니다.
1부. PLA 세팅
가장 쉬운 소재지만, P2S 같은 밀폐형에서는 오히려 열 관리가 관건입니다.
기본 범위
|
항목 |
기준 |
|
노즐 온도 |
200~230℃ |
|
베드 온도 |
55~65℃ |
|
냉각 팬 |
최대 가깝게 |
|
챔버 |
열이 쌓이지 않게 |
PLA에서 가장 중요한 것: 챔버 온도
P2S는 밀폐 구조라 열이 갇힙니다. Adaptive Airflow가 외부 냉기를 끌어오는 방식이라 실온보다 낮게는 못 내려갑니다. 실온이 25℃를 넘는 여름철에는 챔버가 30℃ 후반에서 40℃대까지 올라갔다는 사용자 보고가 있습니다.
PLA는 이 온도대에서 물러집니다. 결과는 이렇게 나타납니다.
- 얇은 기둥이 흐물거림
- 오버행이 처짐
- 출력 도중 파트가 플레이트에서 떨어짐
- 익스트루더 쪽 열포화로 압출 불안정
대응법
- 도어를 열고 출력하세요 — 여름철 PLA에서는 이게 가장 확실합니다
- 상단 유리도 열어 대류를 만들어 줍니다
- 직사광선 드는 자리, 난방기 근처를 피합니다
- 타사 PLA·PLA+를 쓰는 경우 프로파일의 소재 분류를 확인하세요 — 연화 온도가 높게 등록된 프로파일은 챔버를 데우는 쪽으로 동작할 수 있습니다
PLA 증상별 조치
- 첫 층이 안 붙는다 → 플레이트 세척, 베드 온도 +5℃
- 표면에 잔털(스트링) → 건조, 노즐 온도 -5~10℃, 리트랙션 확인
- 모서리가 들뜬다 → 브림 추가, 팬 속도 조정
- 얇은 부분이 뭉갠다 → 도어 개방, 레이어당 최소 시간 확보
2부. PETG 세팅
가장 많이 물어보시는 소재입니다. PLA처럼 뽑으면 표면이 거칠어지고, ABS처럼 뽑으면 늘어집니다.
기본 범위
|
항목 |
기준 |
|
노즐 온도 |
240~260℃ |
|
베드 온도 |
70~80℃ |
|
냉각 팬 |
중간 (PLA보다 낮게) |
|
리트랙션 |
짧고 느리게 |
PETG의 핵심 세 가지
① 온도를 겁내지 마세요
표면이 거칠거나 재료가 부슬부슬 뜯기는 느낌이라면 온도가 낮은 경우가 많습니다. 해외 포럼에서도 뱀부랩 PETG를 쓸 때 상위 레이어 온도를 과감하게 올려서 문제가 사라졌다는 사례가 공유됩니다. 5℃ 단위로 올리며 테스트하세요.
② 냉각은 줄이되, 아예 끄지는 마세요
PETG는 과냉각되면 층간 결합이 약해지고, 냉각이 부족하면 늘어집니다. 다만 실제로는 냉각을 조금 올렸더니 좋아지는 경우도 흔합니다. 기본 프로파일에서 팬 속도를 위아래로 각각 테스트해 보시는 걸 권합니다.
③ 플레이트에 너무 잘 붙습니다
PETG는 접착이 과해서 플레이트가 손상되는 일이 생깁니다.
- 첫 층 간격을 살짝 띄우거나 베드 온도를 약간 낮춥니다
- 매끈한 PEI 플레이트에 직접 뽑는 건 피하시는 게 안전합니다
- 완전히 식은 뒤에 떼세요. 뜨거울 때 억지로 뜯으면 플레이트가 뜯깁니다
PETG 증상별 조치
- 표면이 거칠고 부슬거림 → 노즐 온도 상향, 건조
- 실이 많이 남는다 → 건조가 1순위, 그다음 리트랙션
- 층간이 쉽게 갈라진다 → 냉각 축소, 노즐 온도 상향
- 플레이트가 뜯길 것 같다 → 첫 층 간격 조정, 완전히 식힌 뒤 분리
3부. ABS · ASA 세팅
P2S를 산 이유가 이 소재라면, 세팅보다 환경이 먼저입니다.
기본 범위
|
항목 |
기준 |
|
노즐 온도 |
260~280℃ |
|
베드 온도 |
90~100℃ |
|
냉각 팬 |
최소 (거의 끔) |
|
챔버 |
최대한 데움 |
|
도어·상판 |
반드시 닫음 |
P2S의 핫엔드는 300℃ 하드닝 스틸이고, Adaptive Airflow는 필요할 때 밀폐·보온 순환 모드로 전환되며 약 50℃ 챔버를 만들어 줍니다. ABS·ASA는 이 모드를 쓰라고 있는 기능입니다.
ABS 성공의 3원칙
① 챔버를 열지 마세요
PLA와 정반대입니다. 도어, 상판 유리 모두 닫고 출력합니다. 출력 중간에 열어서 확인하는 것도 수축의 원인이 됩니다. 1080p 카메라로 보세요. 이게 카메라가 달린 이유입니다.
② 예열 시간을 주세요
챔버가 데워지기 전에 출력을 시작하면 초반 레이어부터 수축이 걸립니다. 큰 파트일수록 예열 시간이 중요합니다.
③ 냉각을 최소로
ABS에 팬을 세게 돌리면 층이 갈라집니다. 오버행이 아쉬워도 냉각은 최소로 두는 게 맞습니다.
환기는 필수입니다
ABS·ASA는 출력 중 냄새와 초미세입자가 발생합니다. P2S에 활성탄 필터가 들어 있지만, 밀폐된 사무실이나 침실에서 장시간 돌리는 건 권하지 않습니다.
- 환기가 되는 공간에 두세요
- 외부 배기 키트를 쓰면 훨씬 낫습니다
- 사람이 상주하는 공간이라면 PETG로 대체할 수 있는지 먼저 검토해 보세요
ABS 증상별 조치
- 모서리가 들린다 → 챔버 예열, 브림, 베드 온도 상향
- 중간에 갈라짐(층 분리) → 냉각 축소, 챔버 밀폐 확인
- 표면이 거칠다 → 노즐 온도 조정, 건조
- 큰 파트만 실패한다 → 분할 출력 검토, 도어 개방 여부 재확인
4부. 소재 비교 한 장 정리
|
항목 |
PLA |
PETG |
ABS·ASA |
|
노즐 |
200~230℃ |
240~260℃ |
260~280℃ |
|
베드 |
55~65℃ |
70~80℃ |
90~100℃ |
|
냉각 |
최대 |
중간 |
최소 |
|
도어 |
열기 (여름철) |
상황에 따라 |
닫기 |
|
건조 |
권장 |
필수 |
필수 |
|
난이도 |
쉬움 |
보통 |
어려움 |
|
주의점 |
챔버 과열 |
과접착 |
수축·환기 |
도어 줄이 핵심입니다. PLA와 ABS는 정반대로 운용해야 합니다. 이걸 반대로 하고 있으면 어떤 온도값을 넣어도 안 됩니다.
5부. 그래도 안 될 때 확인 순서
- 필라멘트 건조 상태 — 가장 흔하고 가장 무시됩니다
- 플레이트 세척과 종류 일치
- 도어·상판 개폐 상태가 소재에 맞는가
- 실온 — 여름 30℃, 겨울 10℃의 결과는 다릅니다
- 유량·압력 보정을 소재 교체 후 돌렸는가
- 노즐 상태 — 마모되거나 뭉쳤는지
- 슬라이서 프로파일이 실제 필라멘트와 맞는가
특히 4번을 놓치는 분이 많습니다. “어제는 잘 됐는데”의 범인은 대부분 실온입니다.
뱀부랩 P2S PLA·PETG·ABS 출력 세팅 — 실패 줄이는 방법 총정리
Bambu Lab P2S를 처음 사용하면 가장 편리한 점 중 하나가 있습니다.
바로 필라멘트 프로파일을 선택하면 대부분의 기본 세팅이 자동으로 적용된다는 것입니다.
예전 FDM 3D프린터처럼
노즐 온도,
베드 온도,
가속도,
Retract,
Cooling Fan
값을 하나씩 찾아가며 세팅할 필요가 크게 줄었습니다.
하지만 그렇다고 해서
“PLA, PETG, ABS를 아무렇게나 넣어도 무조건 성공한다”
는 뜻은 아닙니다.
특히 P2S는 밀폐형 구조와 Active Airflow 시스템을 갖춘 고속 프린터이기 때문에 소재마다 챔버를 어떻게 관리하느냐가 상당히 중요합니다. Bambu Lab은 P2S에 H 시리즈에서 도입된 DynaSense Extruder와 Active Airflow 시스템을 적용했다고 설명하고 있습니다.
PLA는 너무 뜨거워도 문제가 되고,
PETG는 수분 관리가 중요하며,
ABS는 반대로 챔버 온도를 유지해야 Warping을 줄일 수 있습니다.
이번 글에서는 P2S에서 가장 많이 사용하는
PLA / PETG / ABS
세 가지 소재를 기준으로 출력 실패를 줄이는 방법을 정리해 보겠습니다.
먼저 결론부터 — 세 소재는 이렇게 생각하면 쉽습니다
아주 간단히 정리하면 다음과 같습니다.
|
소재 |
핵심 관리 포인트 |
|
PLA |
너무 뜨겁지 않게, 충분히 냉각 |
|
PETG |
건조 + 적절한 온도 + 과도한 냉각 주의 |
|
ABS |
챔버 보온 + 높은 베드 온도 + 냉각 최소화 |
즉 같은 P2S를 사용하더라도 세 소재의 운용 방법은 상당히 다릅니다.
특히
PLA와 ABS는 거의 반대 방향으로 접근해야 합니다.
1. 가장 먼저 Bambu Studio 기본 프로파일을 사용하세요
P2S를 처음 구매한 사용자가 가장 흔하게 하는 실수 중 하나가 있습니다.
인터넷에서 본 다른 사람의 세팅을 그대로 입력하는 것입니다.
예를 들어
“PLA는 225℃가 좋다고 하던데?”
“PETG는 255℃로 바꾸라고 하던데?”
“ABS는 Fan을 무조건 0%로 해야 한다던데?”
이런 정보를 처음부터 적용할 필요는 없습니다.
P2S에서는 우선
정확한 프린터
정확한 노즐 크기
정확한 필라멘트 프로파일
을 Bambu Studio에서 선택하는 것이 먼저입니다.
특히 Bambu Lab 정품 필라멘트라면 기본 프로파일에서 시작하는 것이 가장 안전합니다.
출력 결과가 정상인데 굳이 세팅을 변경할 필요도 없습니다.
추천 순서
기본 프로파일 출력
↓
결과 확인
↓
문제가 있을 때 하나씩 수정
↓
필요하면 온도·속도·Cooling 미세 조정
이 방식이 가장 안전합니다.
2. P2S PLA 기본 세팅
PLA는 P2S에서 가장 출력하기 쉬운 소재입니다.
그래서 입문자에게 가장 먼저 추천할 수 있습니다.
일반적인 PLA에서는 대략
노즐 약 190~230℃
베드 약 50~65℃
범위가 많이 사용됩니다.
하지만 실제 값은 필라멘트 제조사와 PLA 종류에 따라 달라질 수 있으므로 사용하는 필라멘트의 Bambu Studio 프로파일과 제조사 권장값을 우선하는 것이 좋습니다.
Bambu Lab의 PLA Basic은 P2S를 포함한 다양한 Bambu 장비에서 바로 사용할 수 있도록 프로파일이 제공되며, 제조사는 출력 품질을 높이기 위해 사용 전 건조도 권장하고 있습니다.
PLA에서 가장 중요한 것은 온도보다 챔버입니다
P2S는 밀폐형 프린터입니다.
ABS나 엔지니어링 소재에는 큰 장점이지만 PLA에서는 오히려 주의해야 합니다.
PLA는 상대적으로 낮은 온도에서 부드러워지기 때문입니다.
장시간 출력하면서 챔버 내부 온도가 지나치게 올라가면
- Extruder 부근에서 PLA가 연해지고
- Heat Creep이 발생하거나
- 압출이 불안정해지고
- Overhang 품질이 나빠지며
- 작은 부품이 물러지는 현상
등이 나타날 수 있습니다.
실제로 P2S 사용자에 대한 Bambu Support 답변에서도 PLA와 같이 냉각이 필요한 소재에서는 과도하게 밀폐된 챔버가 불리할 수 있으며, 필요하면 도어 또는 상부를 열어 열을 배출하는 방식이 언급되었습니다.
따라서 PLA를 장시간 출력한다면
챔버가 지나치게 뜨거워지지 않는지 확인하는 것이 좋습니다.
PLA 출력 실패를 줄이는 기본 원칙
① 베드를 깨끗하게 유지
첫 레이어가 떨어진다면 가장 먼저 Build Plate를 확인합니다.
손으로 만진 PEI Plate에는 눈에 보이지 않는 유분이 남을 수 있습니다.
가능하면
미지근한 물 + 주방용 중성세제
로 세척하고 충분히 말린 뒤 사용하는 것이 좋습니다.
PLA 출력 실패의 상당수는 복잡한 세팅 문제가 아니라 베드 표면 오염에서 시작합니다.
② 처음부터 너무 빠르게 출력하지 마세요
P2S는 상당히 빠른 프린터입니다.
하지만 모든 PLA가 동일한 고속 출력 성능을 지원하는 것은 아닙니다.
저가형 또는 일반 PLA를 Bambu 고속 프로파일 그대로 출력하면
- Under Extrusion
- 표면 거칠기
- Layer Adhesion 저하
가 나타날 수 있습니다.
이 경우 최고 속도를 무작정 낮추기보다 먼저
Max Volumetric Speed
를 확인하는 것이 좋습니다.
고속 FDM에서는 단순 이동속도보다 핫엔드가 실제로 필라멘트를 얼마나 녹일 수 있는지가 더 중요합니다.
③ 작은 부품에서는 Cooling이 중요합니다
PLA로 작은 부품을 빠르게 출력하면 이전 레이어가 충분히 식기도 전에 다음 레이어가 쌓일 수 있습니다.
그러면
- 모서리가 녹아 보이고
- Overhang이 처지며
- 작은 돌기가 뭉개질 수 있습니다.
이럴 때는
Cooling을 충분히 사용하고,
필요하면 Small Perimeter 속도를 줄이거나,
한 번에 여러 개를 배치해서 각 레이어의 냉각 시간을 확보하는 방법이 효과적입니다.
P2S PLA 추천 시작점
일반 PLA
노즐: 약 210~230℃
베드: 약 50~60℃
챔버: 과열되지 않도록 관리
Part Cooling: 높게 사용
출력속도: 우선 기본 Bambu 프로파일 사용
이 값은 절대적인 정답이 아니라 시작점입니다.
Bambu PLA, PLA Matte, PLA Silk, 타사 PLA는 각각 적절한 온도가 달라질 수 있습니다.
3. P2S PETG 기본 세팅
PETG는 PLA 다음으로 많이 사용하는 소재입니다.
PLA보다
내열성이 높고,
충격에 강하며,
유연성이 조금 더 있고,
기능성 부품에 적합합니다.
하지만 PETG에는 매우 중요한 특징이 있습니다.
수분 영향을 PLA보다 더 많이 받는다는 것입니다.
PETG가 실패하면 가장 먼저 ‘건조’부터 의심하세요
PETG 출력에서 흔한 증상이 있습니다.
실처럼 늘어지는 Stringing
표면에 작은 기포
노즐에 필라멘트가 달라붙음
출력 표면이 거칠어짐
압출할 때 작은 소리가 남
이런 문제가 발생하면 온도부터 바꾸기 전에 필라멘트의 수분 상태를 확인하는 것이 좋습니다.
Bambu Lab도 PETG HF 사용 시 최적의 출력 품질을 위해 출력 전 건조를 강하게 권장합니다.
공식 권장 건조 조건은 강제 순환 건조기 기준 65℃에서 약 8시간입니다.
PETG는 노즐 온도가 PLA보다 높습니다
Bambu PETG HF 공식 자료에서는
노즐 230~260℃
PEI Plate 60~80℃
범위를 안내하고 있습니다.
따라서 일반적인 시작값으로는
노즐 약 240~260℃
베드 약 65~80℃
정도를 생각할 수 있습니다.
다만 타사 PETG의 경우 제조사 권장 범위가 우선입니다.
PETG에서 첫 레이어가 특히 중요한 이유
PETG는 PLA와 조금 다릅니다.
PETG는 지나치게 눌러 붙이는 방식보다 적절하게 레이어를 놓아주는 형태가 중요합니다.
첫 레이어가 너무 낮으면
노즐 주변으로 PETG가 달라붙고,
그 덩어리가 점점 커져
출력물에 붙거나,
심하면 첫 레이어 전체가 망가질 수 있습니다.
따라서 PETG 출력 중 노즐에 필라멘트가 계속 뭉친다면
단순히 온도 문제가 아니라
첫 레이어 상태와 베드 청결
을 함께 확인해야 합니다.
PETG는 Cooling을 무조건 최대로 하면 안 됩니다
PLA에서는 강한 Cooling이 유리한 경우가 많습니다.
PETG에서는 조금 다릅니다.
Cooling을 지나치게 강하게 하면
Layer Adhesion이 떨어질 수 있습니다.
반대로 Cooling이 너무 약하면
Overhang,
Bridge,
작은 형상
품질이 떨어질 수 있습니다.
Bambu PETG HF 공식 권장 범위도 Part Cooling Fan을 0~80% 범위로 두고 있습니다.
즉 모델에 따라 조절해야 합니다.
P2S PETG 추천 시작점
일반 PETG / PETG HF
노즐: 약 240~260℃
베드: 약 65~80℃
Cooling: 중간 수준부터 시작
필라멘트 상태: 가능하면 건조 후 사용
속도: 기본 프로파일 우선
PETG에서 문제를 줄이는 가장 중요한 순서는
건조 → 첫 레이어 → 온도 → 속도 → Cooling
입니다.
PETG에서 Stringing이 심할 때 확인할 것
PETG Stringing이 발생한다고 바로 Retraction 값을 크게 변경하는 사용자가 많습니다.
하지만 먼저 다음 순서로 확인하는 것을 추천합니다.
1. 필라멘트가 젖어 있지 않은가?
가장 먼저 확인합니다.
2. 노즐 온도가 지나치게 높지 않은가?
5℃ 정도씩 낮추면서 테스트할 수 있습니다.
3. 출력 속도가 소재에 비해 너무 빠르지 않은가?
타사 PETG에서는 특히 중요합니다.
4. Flow Ratio와 Pressure Advance가 적절한가?
필요한 경우 Bambu Studio Calibration 기능을 활용할 수 있습니다.
Retraction부터 크게 변경하는 것은 마지막 단계로 두는 것이 좋습니다.
4. P2S ABS 기본 세팅
ABS는 PLA·PETG보다 난도가 높습니다.
하지만 P2S 같은 밀폐형 프린터가 빛을 발하는 소재이기도 합니다.
ABS의 가장 큰 문제는
Warping
입니다.
출력 중 모델이 식으면서 수축하기 때문에 모서리가 위로 들리거나 심하면 출력물이 베드에서 완전히 떨어질 수 있습니다.
그래서 ABS에서는 PLA와 정반대로 접근해야 합니다.
챔버를 따뜻하게 유지하는 것이 중요합니다.
ABS에서는 절대 도어를 계속 열어두지 마세요
PLA에서는 챔버 열을 빼는 것이 도움이 됩니다.
ABS에서는 반대입니다.
출력 중 문을 자주 열면 차가운 외부 공기가 들어오면서 출력물에 급격한 온도 변화가 발생할 수 있습니다.
그 결과
- Corner Lifting
- Warping
- Layer Crack
- Delamination
이 생길 수 있습니다.
따라서 ABS 출력에서는
도어를 닫고 챔버 환경을 안정적으로 유지하는 것이 기본입니다.
ABS는 베드 온도가 중요합니다
Bambu Lab의 ABS 공식 가이드에서는
노즐 240~280℃
베드 90~100℃
범위를 권장하고 있습니다.
따라서 P2S에서 ABS를 출력할 때는
노즐 약 250~270℃
베드 약 90~100℃
정도를 시작점으로 사용할 수 있습니다.
다만 Bambu Studio에서 Bambu ABS 프로파일을 사용한다면 먼저 기본값을 그대로 사용하는 것이 좋습니다.
ABS는 출력 전에 챔버를 예열하면 도움이 됩니다
ABS로 작은 부품 하나를 출력하는 것은 상대적으로 쉽습니다.
문제는
크고 평평한 부품
입니다.
예를 들어
200 × 150mm 정도의 케이스,
긴 브래킷,
넓은 판 구조,
대형 하우징
은 수축력이 커집니다.
이런 경우 차가운 P2S에 모델을 넣고 바로 출력하는 것보다
베드를 먼저 가열해서 내부 온도가 어느 정도 올라온 뒤 출력하는 것이 Warping 방지에 도움이 됩니다.
ABS에서 Cooling Fan은 PLA와 다릅니다
ABS는 지나치게 강한 냉각을 좋아하지 않습니다.
빠르게 식으면 수축 차이가 커지기 때문입니다.
따라서 일반적으로 ABS에서는 Part Cooling을 낮게 운용합니다.
Bambu의 ABS 공식 권장 범위는 **0~80%**로 폭이 넓지만, 실제로 큰 기능성 부품을 출력할 때는 가능한 한 급격한 냉각을 피하는 것이 중요합니다.
다만
작은 Overhang,
Bridge,
매우 작은 레이어
에서는 일부 Cooling이 필요할 수 있습니다.
무조건 Fan 0%가 정답인 것은 아닙니다.
ABS 출력에서 Brim을 적극적으로 사용하세요
ABS로 큰 부품을 출력할 때 가장 간단하면서 효과적인 방법 중 하나가 Brim입니다.
Brim을 사용하면 모델 가장자리와 Build Plate의 접촉 면적이 커집니다.
특히
- 긴 부품
- 넓은 평면
- 날카로운 모서리
- 얇은 벽
이 있는 모델에서 도움이 됩니다.
Warping 문제가 생긴다면 온도를 계속 올리기 전에 Brim부터 추가해 보는 것도 좋은 방법입니다.
P2S ABS 추천 시작점
일반 ABS
노즐: 약 250~270℃
베드: 약 90~100℃
챔버: 밀폐 및 보온
Part Cooling: 낮게 시작
Brim: 대형 부품에서 권장
출력 전: 필요하면 챔버 예열
Bambu Lab은 ABS의 최적 품질과 층간 접착을 위해 건조도 권장하며, 공식 가이드에서는 강제 건조기 기준 80℃에서 약 8시간을 안내하고 있습니다.
PLA·PETG·ABS를 한눈에 비교하면
|
항목 |
PLA |
PETG |
ABS |
|
출력 난이도 |
낮음 |
중간 |
높음 |
|
노즐 온도 시작점 |
210~230℃ |
240~260℃ |
250~270℃ |
|
베드 온도 시작점 |
50~60℃ |
65~80℃ |
90~100℃ |
|
챔버 |
과열 주의 |
적당한 환기 |
밀폐 권장 |
|
Cooling |
높게 |
중간 |
낮게 |
|
건조 중요도 |
중간 |
높음 |
높음 |
|
Warping |
낮음 |
낮음~중간 |
높음 |
|
기능성 부품 |
보통 |
좋음 |
좋음 |
|
초보자 추천 |
매우 좋음 |
좋음 |
경험 필요 |
※ 표의 온도는 일반적인 시작점입니다. 실제로는 사용하는 필라멘트 제조사의 권장 범위와 Bambu Studio 소재 프로파일을 우선하십시오.
5. 첫 레이어가 떨어질 때 온도부터 올리지 마세요
P2S 사용자들이 가장 많이 하는 실수입니다.
첫 레이어가 떨어지면 바로
Bed Temperature +10℃
를 해버립니다.
물론 온도가 원인일 수도 있습니다.
하지만 가장 먼저 확인할 것은
Build Plate 오염 여부
입니다.
손의 피지나 먼지가 있는 상태에서 아무리 베드 온도를 올려도 접착력이 안정되지 않을 수 있습니다.
추천 점검 순서
- Plate를 분리합니다.
- 미지근한 물과 중성세제로 세척합니다.
- 깨끗한 물로 충분히 헹굽니다.
- 표면을 손으로 만지지 않습니다.
- 완전히 건조합니다.
- 다시 출력합니다.
이 과정을 먼저 하고 그래도 문제가 있다면 온도를 확인합니다.
6. 필라멘트를 새로 개봉했다고 무조건 건조한 것은 아닙니다
“새 필라멘트인데 왜 건조해야 하나요?”
많이 묻는 질문입니다.
밀봉 상태로 판매되더라도 생산·포장·운송 과정에서 이미 일정량의 수분을 포함하고 있을 수 있습니다.
특히 PETG나 엔지니어링 소재에서는 더욱 그렇습니다.
따라서 새 스풀인데도
- Stringing
- Popping
- 거친 표면
- 압출 불안정
현상이 나타난다면 새 제품이라는 이유만으로 수분 문제를 제외하지 않는 것이 좋습니다.
7. AMS 2 Pro가 있다면 건조 기능을 적극적으로 활용하세요
P2S Combo 사용자라면 이 부분이 중요한 장점입니다.
AMS 2 Pro는 단순히 멀티컬러 출력만을 위한 장비가 아닙니다.
필라멘트 건조와 보관
에도 활용할 수 있습니다.
특히 PETG처럼 습기에 민감한 소재에서는 출력 직전 건조 상태를 유지하는 것이 품질 안정성에 도움이 됩니다.
PLA만 출력한다면 필요성이 작을 수 있지만
PETG,
ABS,
엔지니어링 소재
사용량이 늘어날수록 건조 시스템의 가치가 커집니다.
8. 타사 필라멘트를 사용할 때는 속도를 먼저 의심하세요
Bambu Lab 프린터는 매우 빠릅니다.
문제는 세상의 모든 필라멘트가 P2S 속도를 감당하도록 만들어진 것은 아니라는 점입니다.
특히 일반 타사 PLA·PETG·ABS를 사용하는데
표면이 거칠고,
벽이 얇아지고,
레이어 접착력이 떨어지고,
고속 구간에서만 문제가 발생한다면
노즐 온도를 계속 올리기 전에 Max Volumetric Speed를 낮춰보는 것이 좋습니다.
필라멘트가 녹는 속도보다 프린터가 더 빠르게 밀어 넣고 있을 수 있기 때문입니다.
9. 출력이 실패하면 한 번에 여러 값을 바꾸지 마세요
이것이 가장 중요합니다.
예를 들어 PETG 출력이 실패했다고 해서 동시에
노즐 +10℃
베드 +10℃
Fan -30%
속도 -50%
Retraction 변경
을 해버리면 출력이 성공하더라도 무엇 때문에 좋아졌는지 알 수 없습니다.
올바른 방법
한 번에 한 가지 변수만 변경합니다.
예를 들어
1차 출력 → 250℃
2차 출력 → 245℃
3차 출력 → 240℃
처럼 테스트해야 합니다.
그래야 최적값을 찾을 수 있습니다.
증상별 빠른 해결 방법
PLA가 출력 중 막힙니다
확인할 것:
- 챔버 내부가 너무 뜨겁지 않은가?
- 도어와 상부가 완전히 닫혀 있는가?
- 필라멘트 경로가 정상인가?
- 노즐에 막힘이 있는가?
장시간 PLA 출력이라면 챔버 열 관리부터 확인합니다.
PLA Overhang이 무너집니다
확인할 것:
- Part Cooling 부족
- 출력속도 과다
- 노즐 온도 과다
- 최소 레이어 시간이 너무 짧음
PETG가 실처럼 많이 늘어집니다
확인 순서:
필라멘트 건조 → 노즐 온도 → 출력속도 → Flow → Retraction
순서가 좋습니다.
PETG가 노즐에 계속 달라붙습니다
확인할 것:
- 첫 레이어 상태
- Plate 오염
- 필라멘트 수분
- Nozzle Temperature
- Flow Ratio
ABS 모서리가 들립니다
가장 먼저 확인할 것:
- 도어가 닫혀 있는가?
- 챔버가 충분히 따뜻한가?
- 베드가 깨끗한가?
- Bed Temperature가 충분한가?
- Brim을 사용했는가?
ABS 중간이 갈라집니다
Layer Delamination 가능성이 있습니다.
확인할 것:
- 챔버 온도가 너무 낮지 않은가?
- 문을 중간에 열지 않았는가?
- Cooling이 너무 강하지 않은가?
- 노즐 온도가 너무 낮지 않은가?
덕유항공이 권장하는 P2S 소재별 운용법
처음 P2S를 사용하는 경우 아래 원칙만 기억해도 실패율을 상당히 줄일 수 있습니다.
PLA
챔버를 너무 뜨겁게 만들지 않는다.
냉각을 충분히 사용합니다.
PETG
출력 전에 필라멘트 상태부터 확인한다.
Stringing이 심하면 세팅보다 건조를 먼저 확인합니다.
ABS
챔버 온도를 안정적으로 유지한다.
도어를 닫고 큰 모델에는 Brim을 사용합니다.
출력 전 반드시 확인할 10가지
P2S에서 Print 버튼을 누르기 전에 다음을 확인해 보십시오.
1. 프린터 프로파일이 P2S인가?
2. 노즐 크기가 실제 장착된 노즐과 같은가?
3. 선택한 필라멘트 프로파일이 실제 소재와 같은가?
4. Build Plate 종류가 맞게 선택되어 있는가?
5. Plate 표면에 손자국이나 기름이 없는가?
6. 필라멘트가 젖어 있지 않은가?
7. PLA인데 챔버가 지나치게 뜨겁지 않은가?
8. ABS인데 도어를 열어놓지 않았는가?
9. 큰 ABS 부품에 Brim이 필요한가?
10. 타사 필라멘트인데 지나치게 빠른 속도를 사용하고 있지 않은가?
이 10가지만 확인해도 초기에 발생하는 출력 실패 상당수를 예방할 수 있습니다.
어떤 소재를 선택해야 할까?
마지막으로 소재 선택까지 간단하게 정리해 보겠습니다.
PLA를 추천하는 경우
외관 시제품
교육용 출력
디자인 목업
피규어
일반 케이스
가장 쉬운 출력이 필요한 경우
PETG를 추천하는 경우
기능성 부품
내충격성이 필요한 부품
조금 더 높은 내열성이 필요한 경우
지그·브래킷
실사용 부품
PLA보다 강한 실용성을 원하는 경우
ABS를 추천하는 경우
자동차 관련 부품
전자제품 하우징
기계부품
높은 내열성이 필요한 환경
후가공이 필요한 부품
산업용 시제품
ABS는 출력 난도가 높지만 P2S 같은 밀폐형 프린터의 장점을 제대로 활용할 수 있는 소재이기도 합니다.
결론 — P2S는 세팅보다 ‘소재를 이해하는 것’이 중요합니다
P2S는 자동화 수준이 높은 3D프린터이기 때문에 예전처럼 수많은 파라미터를 처음부터 직접 조절할 필요는 없습니다.
하지만 PLA·PETG·ABS의 특성 자체는 달라지지 않습니다.
PLA는 열을 빼야 하고,
PETG는 수분 관리가 중요하며,
ABS는 열을 유지해야 합니다.
이 세 가지 원칙을 이해하면 P2S 출력 실패를 훨씬 쉽게 진단할 수 있습니다.
가장 중요한 것은 문제가 발생했을 때 무작정 온도를 올리고 내리는 것이 아닙니다.
PLA → 챔버와 냉각
PETG → 건조와 첫 레이어
ABS → 챔버 보온과 Warping
을 먼저 확인하십시오.
그리고 처음에는 반드시 Bambu Studio의 기본 소재 프로파일에서 시작하는 것을 권장합니다.
P2S는 이미 상당 부분이 자동화되어 있기 때문에 정상적인 기본 프로파일을 기준으로 문제가 있는 부분만 하나씩 수정하는 것이 가장 빠른 세팅 방법입니다.
Bambu Lab P2S 구매 및 출력 기술상담
P2S를 제대로 활용하려면 프린터만 선택하는 것보다 어떤 필라멘트를 어떤 목적으로 사용할 것인지가 중요합니다.
PLA,
PETG,
ABS,
ASA,
탄소섬유 복합소재 등
소재가 달라질수록 필요한 노즐과 출력 환경도 달라질 수 있습니다.
덕유항공
Bambu Lab 한국 공식 총판 및 공식 A/S 센터
3D프린터 전문 업력 10년 이상
대표전화: 063-451-0121
홈페이지: www.dyairkorea.com
카카오톡 ID: DYAIR
P2S를 기업·대학교·연구기관에서 도입하신다면 단순히 프린터 가격만 비교하기보다 사용 소재, 출력 목적, AMS 2 Pro 필요 여부, 필라멘트 건조 및 장비 운용 방법까지 함께 검토하는 것을 권장합니다.